Коротко: ультразвуковой контроль сварных соединений металлоконструкций применяют для поиска внутренних несплошностей по отражённым акустическим сигналам. До контроля определяют соединение, материал, толщину, объём, методику и критерии оценки. Итог связывают с конкретной маркой или стыком и фиксируют в протоколе.
УЗК даёт условные характеристики обнаруженной индикации. Решение о соответствии принимают по проектной документации и применимому нормативу с учётом типа конструкции.
Когда назначают УЗК сварных соединений
Потребность в контроле устанавливают проект, стандарт на продукцию, программа контроля или техническое решение по конкретному объекту. ГОСТ Р 55724-2013 прямо указывает, что необходимость, объём и типы подлежащих обнаружению несплошностей задаются нормативами или конструкторской документацией на продукцию.
Фраза «проверить все швы ультразвуком» недостаточна для организации работ. Нужны перечень или схема соединений, марки элементов, типы швов, материал и толщины, стадия готовности, требуемый процент контроля и документ с критериями оценки.
Что показывает ультразвуковой контроль
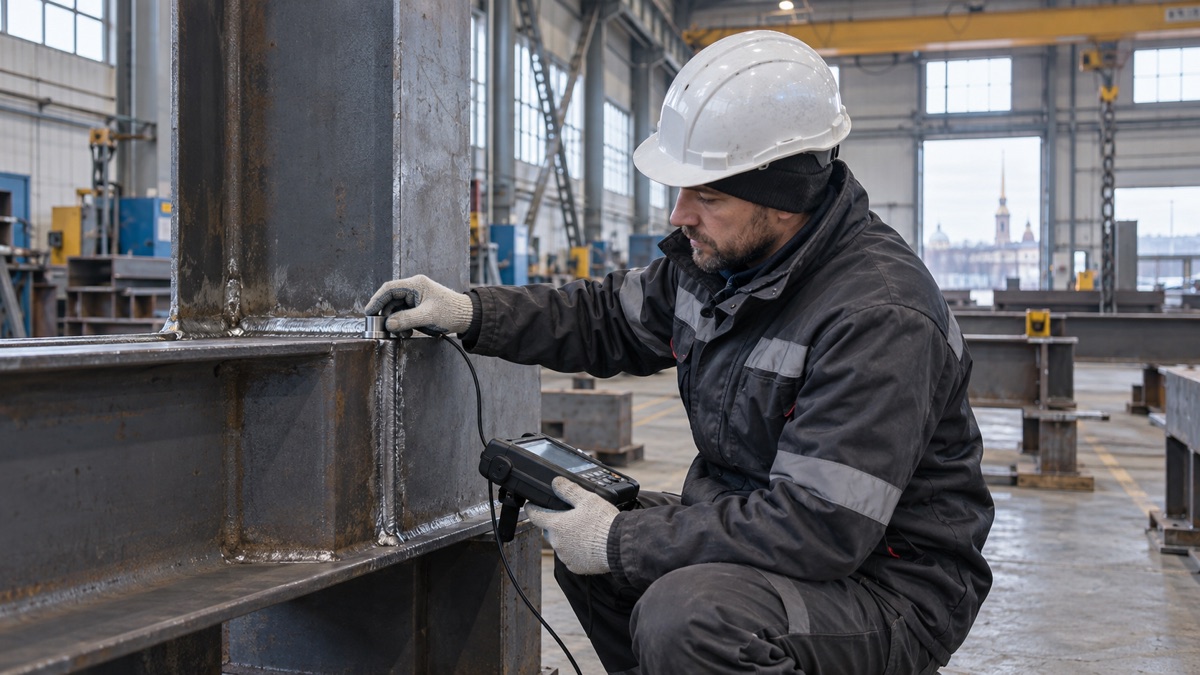
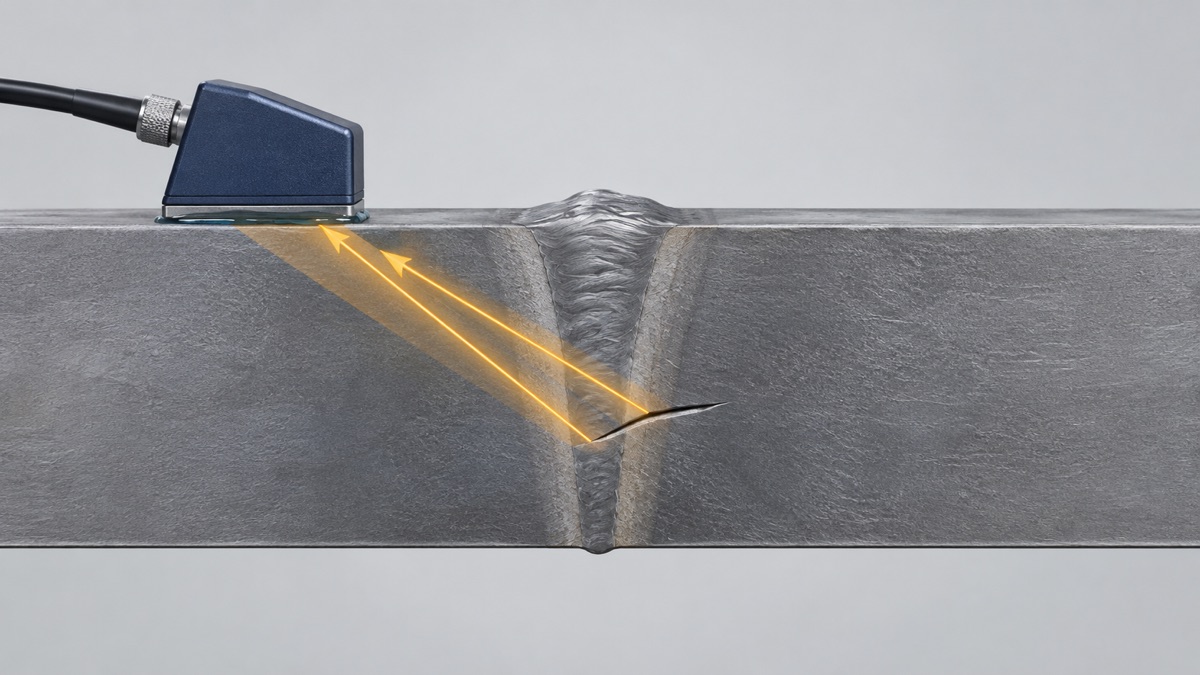
Преобразователь вводит в металл упругие колебания. Волна распространяется по материалу и отражается от границ, геометрии соединения и внутренних несплошностей. Дефектоскоп регистрирует сигнал; специалист оценивает его положение, амплитуду и условные характеристики по принятой методике.
ГОСТ Р 55724-2013 относит к целевым несплошностям трещины, непровары, поры, металлические и неметаллические включения. Возможность обнаружения зависит от ориентации отражателя, геометрии соединения, материала, затухания, поверхности, доступа и схемы прозвучивания.
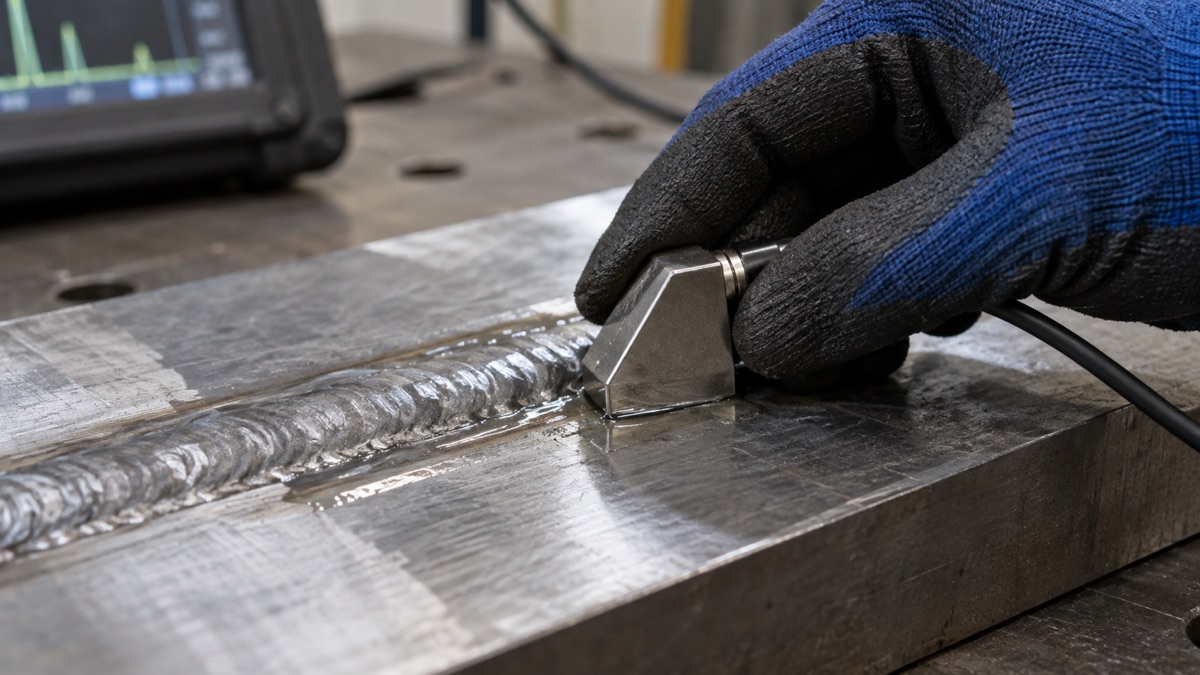
ГОСТ Р 55724-2013 не регламентирует определение реального размера, типа и формы выявленной несплошности. В протоколе фиксируют характеристики, предусмотренные методикой, а решение принимают по установленным критериям.
Условия применимости: соединение, материал и доступ
Перед контролем проверяют, соответствует ли задача области выбранного стандарта. Например, ГОСТ Р ИСО 17640-2016 описывает ручной УЗК соединений, выполненных сваркой плавлением, в металлических материалах толщиной от 8 мм при низком затухании и температуре объекта от 0 до 60 °C. Основная область этого документа — соединения с полным проплавлением, где основной металл и металл шва являются ферритными.
Эти условия нельзя автоматически переносить на каждый шов металлоконструкции. Для частичного проплавления, малой толщины, сложной геометрии, крупнозернистого или аустенитного материала, ограниченного доступа и нестандартной поверхности может потребоваться иная методика или сочетание методов.
- Геометрия: тип разделки, усиление, корень, примыкающие элементы и расстояние до кромок определяют доступные траектории.
- Материал: структура и затухание влияют на прохождение и рассеяние волны.
- Поверхность: окалина, брызги, неровности, загрязнение и покрытие могут нарушить контакт и перемещение преобразователя.
- Доступ: специалисту нужна зона для установки и перемещения преобразователя по принятой схеме.
- Документы: без критериев оценки сигнал остаётся измерительным результатом, которого недостаточно для приёмочного решения.
Как связаны ВИК и УЗК
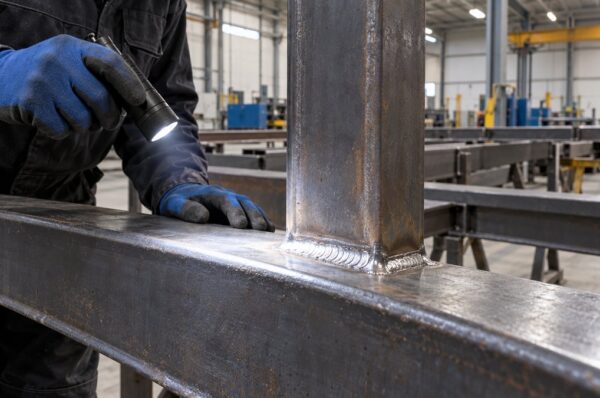
Визуально-измерительный контроль сварных соединений даёт сведения о доступности, состоянии поверхности, форме шва и видимых отклонениях. Эти данные нужны до инструментального поиска внутренних несплошностей.
УЗК решает свою задачу внутри заданной области. Видимые дефекты, размеры шва и состояние околошовной зоны оценивают средствами ВИК. Сведения дополняют друг друга и должны относиться к одному идентифицированному соединению.
Если невозможно однозначно определить марку соединения, отсутствуют критерии оценки или поверхность не обеспечивает контроль по методике, результат нельзя заранее считать приёмочным. Сначала устраняют причину остановки и документируют принятое решение.
Как проходит ультразвуковой контроль сварного шва
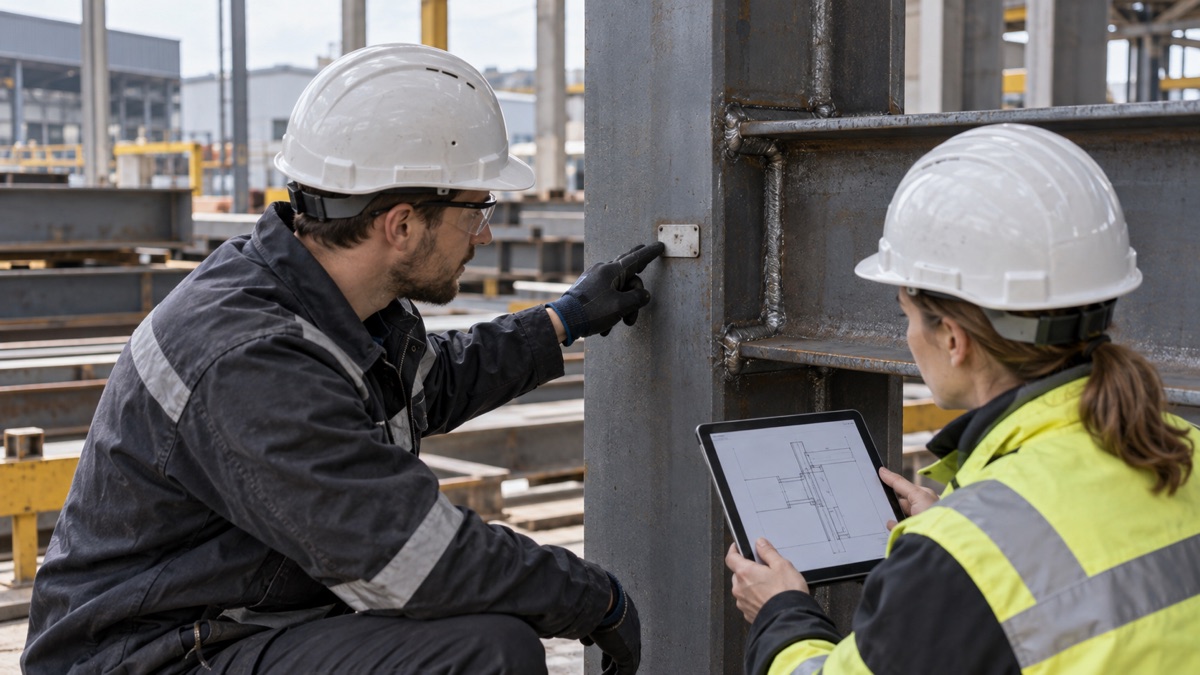
- Идентифицируют соединение.
Сверяют марку, оси, чертёж, схему сварного узла и границы контролируемого участка. - Проверяют исходные требования.
Уточняют объём, методику, уровень контроля, критерии оценки и формат результата. - Оценивают применимость.
Фиксируют тип соединения, материал, толщину, состояние поверхности и доступ. - Готовят зону.
Обеспечивают поверхность и акустический контакт, необходимые для перемещения преобразователя. - Настраивают систему.
Подбирают параметры и проверяют настройку на предусмотренных образцах или отражателях. - Выполняют сканирование.
Преобразователь перемещают по установленной схеме, а значимые сигналы локализуют и фиксируют. - Оценивают и оформляют.
Индикации сопоставляют с заданными критериями, результат заносят в протокол.
Что влияет на достоверность результата
| Фактор | Как влияет | Что проверить до контроля |
|---|---|---|
| Тип и геометрия соединения | Создают отражения от формы и ограничивают траектории прозвучивания. | Разрез узла, разделку, полный или частичный провар, доступные поверхности. |
| Толщина и материал | Влияют на выбор преобразователя, путь волны, затухание и настройку. | Марку материала, фактический диапазон толщин и область применимого стандарта. |
| Состояние поверхности | Неровности и загрязнение ухудшают акустический контакт и стабильность сигнала. | Зону сканирования, брызги, окалину, коррозию, покрытие и шероховатость. |
| Ориентация несплошности | От неё зависит направление отражённой энергии и заметность индикации. | Схему прозвучивания и достаточность направлений сканирования. |
| Критерии оценки | Определяют, какие характеристики сравнивают и какое решение допускается. | Ссылку в проекте, норматив на продукцию, уровень приёмки и редакцию документа. |
Протокол, решение и повторный контроль
Протокол должен позволять восстановить, что именно контролировали, по какой методике и с каким результатом. Одна формулировка «шов годен» не даёт достаточной прослеживаемости.
Как читать итог без лишних выводов
Запись об отсутствии недопустимых индикаций относится к проверенному участку, выбранной схеме и чувствительности контроля. Она не распространяется автоматически на остальные швы элемента, закрытые зоны или характеристики, которые выбранный метод не оценивал. Поэтому вместе с выводом проверяют схему, фактический объём и перечень соединений.
ГОСТ ISO 17635-2018 связывает выбор метода и оценку с требованиями к изделию, материалом, толщиной шва, технологией сварки и объёмом контроля. Уровни приёмки соотносятся с уровнями качества лишь в общем. Обозначение уровня само по себе не заменяет ссылку на документ, тип соединения и применённую процедуру.
ГОСТ ISO 11666-2024 устанавливает уровни приёмки AL 2 и AL 3 для УЗК соединений с полным проплавлением изделий из ферритных сталей в указанной документом связи с уровнями качества B и C. Назначение конкретного уровня должно следовать из проектных требований или нормативной цепочки объекта. Исполнитель контроля фиксирует исходное основание, а не выбирает критерий по своему усмотрению после получения сигнала.
Рабочая прослеживаемость выглядит так: марка элемента → номер соединения → контролируемый участок → применённая схема → зарегистрированная индикация → критерий → решение → запись о повторном контроле. Если звено отсутствует, результат сложнее использовать при приёмке и последующей проверке.
Если индикация превышает установленный критерий, участок сохраняют в идентифицируемом состоянии и передают на техническое решение. После предусмотренного исправления выполняют повторный контроль и связывают новый результат с исходной записью. Общую логику производственной реакции раскрывает материал о дефектах сварных швов металлоконструкций.
Протоколы и схемы включают в комплект по правилам объекта. Состав всего комплекта разобран в статье об исполнительной документации на металлоконструкции. При входной или монтажной приёмке результат сопоставляют с маркировкой и состоянием элементов; полезен отдельный чек-лист приёмки металлоконструкций на площадке.
Подготовьте исходные данные по конструкции
Для предметного обсуждения изготовления или монтажа передайте КМ/КМД, перечень контролируемых соединений, требования проекта, сведения о материале и толщине, стадию готовности и доступ к зонам контроля. Мы свяжем эти данные с производственной последовательностью и комплектом документов.
Если тип соединения ещё уточняется, сначала сопоставьте варианты в материале о видах сварных соединений металлоконструкций. Это поможет правильно обозначить стык в задании и избежать двусмысленности при передаче на контроль.
Вопросы и ответы
Нужен ли ВИК перед ультразвуковым контролем?
Состояние поверхности, доступность, форма шва и видимые отклонения оцениваются до инструментального контроля. Результаты ВИК и УЗК должны относиться к одному идентифицированному соединению.
Можно ли провести УЗК по окрашенному сварному шву?
Решение зависит от покрытия, состояния поверхности, преобразователя и утверждённой методики. Если покрытие мешает акустическому контакту или перемещению преобразователя, зону подготавливают в требуемом объёме.
Показывает ли УЗК реальный размер и форму дефекта?
Дефектоскоп регистрирует акустическую индикацию и её условные характеристики. ГОСТ Р 55724-2013 не регламентирует определение реального размера, типа и формы выявленной несплошности.
Кто определяет объём ультразвукового контроля?
Объём устанавливают проектная или конструкторская документация, стандарт на продукцию, программа контроля либо согласованное техническое решение для объекта.
Что должно быть в протоколе УЗК?
Нужны идентификация объекта и соединения, основание и объём контроля, применённая методика, сведения о настройке и оборудовании в предусмотренном составе, результаты, координаты индикаций и оценка по заданным критериям.
Что делают после обнаружения значимой индикации?
Индикацию привязывают к участку шва, сопоставляют с критерием и передают на техническое решение. После предусмотренного исправления проводят повторный контроль и сохраняют связь с исходным результатом.
Источники и нормативная база
- ГОСТ Р 55724-2013 «Контроль неразрушающий. Соединения сварные. Методы ультразвуковые».
- ГОСТ Р ИСО 17640-2016 «Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценки».
- ГОСТ ISO 11666-2024 «Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Уровни приёмки» с опубликованными поправками.
- ГОСТ ISO 17635-2018 «Неразрушающий контроль сварных соединений. Общие правила для металлических материалов».
- СП 70.13330.2012 «Несущие и ограждающие конструкции» с действующими изменениями.