Визуально-измерительный контроль сварных соединений
ВИК помогает найти видимые несплошности, измерить заданные параметры и привязать результат к конкретному узлу. Допустимость оценивают по критериям проекта и применимых документов.

Коротко: визуально-измерительный контроль проводят по доступной поверхности соединения. Перед осмотром уточняют марку изделия, стадию, чертёж, объём контроля и критерии. Результат фиксируют так, чтобы точку можно было найти повторно.
Что даёт ВИК и где проходит его граница
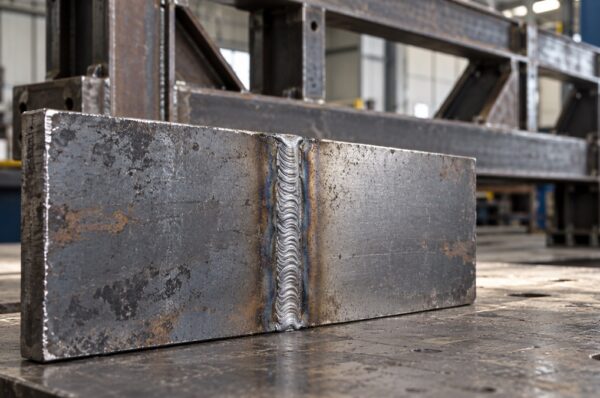
Визуальный осмотр показывает состояние доступной поверхности: трещины, поры, подрезы, наплывы, прожоги, незаполненные кратеры и другие видимые признаки. Измерительная часть даёт фактические значения: например, зазор, смещение кромок, катет или размеры профиля шва — в пределах возможностей выбранного средства.
Метод показывает
Доступную поверхность, внешнюю геометрию, видимые несплошности, состояние переходов к основному металлу и признаки на доступной поверхности корня.
Метод не подтверждает
Внутреннюю сплошность по всему сечению. Скрытые несплошности ищут методом, который назначен проектом, планом контроля или нормативными требованиями.
Фраза «шов выглядит хорошо» не заменяет контроль. Нужны определённые зоны, параметры, объём проверки и критерии оценки.
Что проверяют до, во время и после сварки
Один финальный осмотр не восстанавливает историю сборки. Если зазор или смещение кромок важны для узла, их проверяют до заполнения разделки. Точки остановки и промежуточные осмотры задают в процедуре или плане контроля.
Детали и сборка
Маркировка, материал, состояние кромок, чистота, разделка, зазор, смещение, прихватки и доступ.
Промежуточные стадии
Очистка между проходами, состояние корня и слоёв, заполнение кратера и другие заданные точки.
Готовое соединение
Поверхность и профиль шва, переходы, начало и конец, доступный корень, видимые признаки и заданные размеры.
Подробнее требования к зазору, углу скоса и чистоте разобраны в материале о подготовке кромок под сварку. Вид соединения и доступные стороны сверяют с геометрией сварного узла.
Порядок визуально-измерительного контроля
- Идентифицировать объект. Фиксируют марку изделия, номер соединения, сторону, лист и ревизию КМД, а также стадию работ.
- Определить основание. Находят требования проекта, технологию, план контроля, объём и критерии. При расхождении редакций сначала уточняют действующую.
- Обеспечить условия. Проверяют безопасный доступ, устойчивое положение, освещение и возможность осмотреть всю заданную зону.
- Подготовить поверхность. Удаляют шлак, брызги, влагу, загрязнения и покрытия, которые мешают осмотру, в пределах согласованной процедуры.
- Осмотреть заданную зону. Проходят шов, переходы и прилегающий основной металл по всей доступной длине, не ограничиваясь одним удобным фрагментом.
- Измерить нужные параметры. Для каждого параметра выбирают подходящее средство, сечение и базы. В записи сохраняют фактическое значение и отдельный вывод о соответствии.
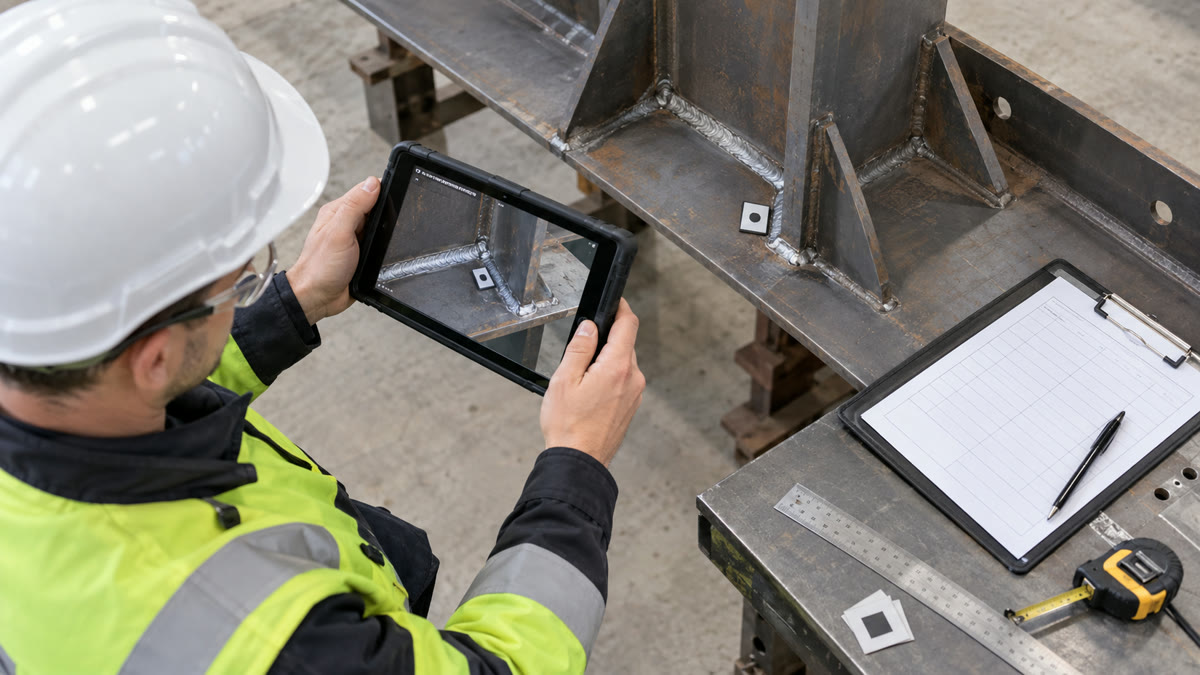
- Локализовать находку. Указывают сторону, расстояние от базы или номер участка; обзорная и крупная фотографии дополняют запись.
- Сформулировать вывод. Сопоставляют факт с критерием. При недостатке данных фиксируют необходимое уточнение или дополнительный метод контроля. После исправления выполняют предусмотренный повторный контроль.
Инструменты: чем осматривают и измеряют шов
Единого набора для любой задачи нет. Оснащение выбирают по типу соединения, доступу, заданному параметру и требуемой точности. Средства измерений используют с применимым метрологическим статусом.
Для осмотра
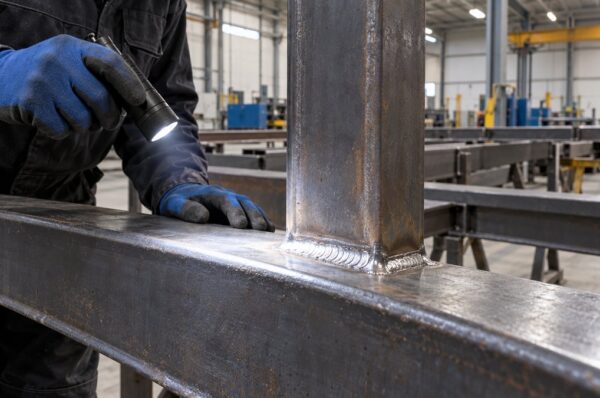
Источник равномерного света, лупа, зеркало, эндоскоп или другое оптическое средство при ограниченном доступе. Непрямой осмотр тоже охватывает только поверхность, которую можно увидеть оптически.
Для измерений
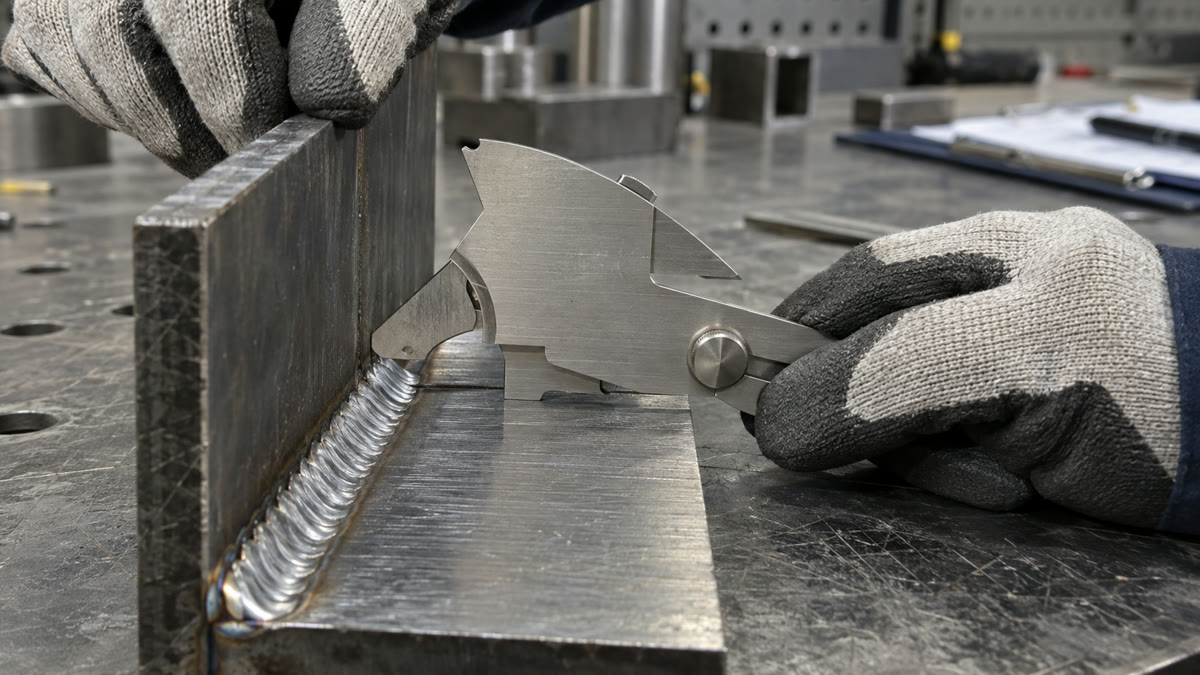
Шаблоны сварщика, линейки, рулетки, угольники, щупы, штангенциркули и другие средства. Подходящий инструмент должен иметь диапазон, дискретность и погрешность, которые позволяют оценить заданный параметр.
Как выбрать измерение и не подменить им оценку
Каждое число должно отвечать на три вопроса: что измерено, между какими базами и с каким критерием его сравнивают. Один показатель нельзя подменять другим: например, измеренная высота профиля не доказывает расчётную толщину горла без нужной геометрии и методики.
Символ на выноске и фактическая геометрия — разные этапы. Первый читают по обозначению сварного шва, вторую проверяют на изделии.
Что увидит зеркало и чего оно не изменит
Для труднодоступной стороны можно применить зеркало, эндоскоп или другое средство непрямого осмотра. Перед этим проверяют освещение, резкость изображения, масштаб и возможность однозначно связать изображение с нужным участком.
Оптика расширяет доступ к поверхности. Данных о скрытой части сечения она не даёт. Вопрос о капиллярном, магнитном, ультразвуковом или радиографическом контроле решают по проекту, материалу, толщине, типу шва и цели проверки.
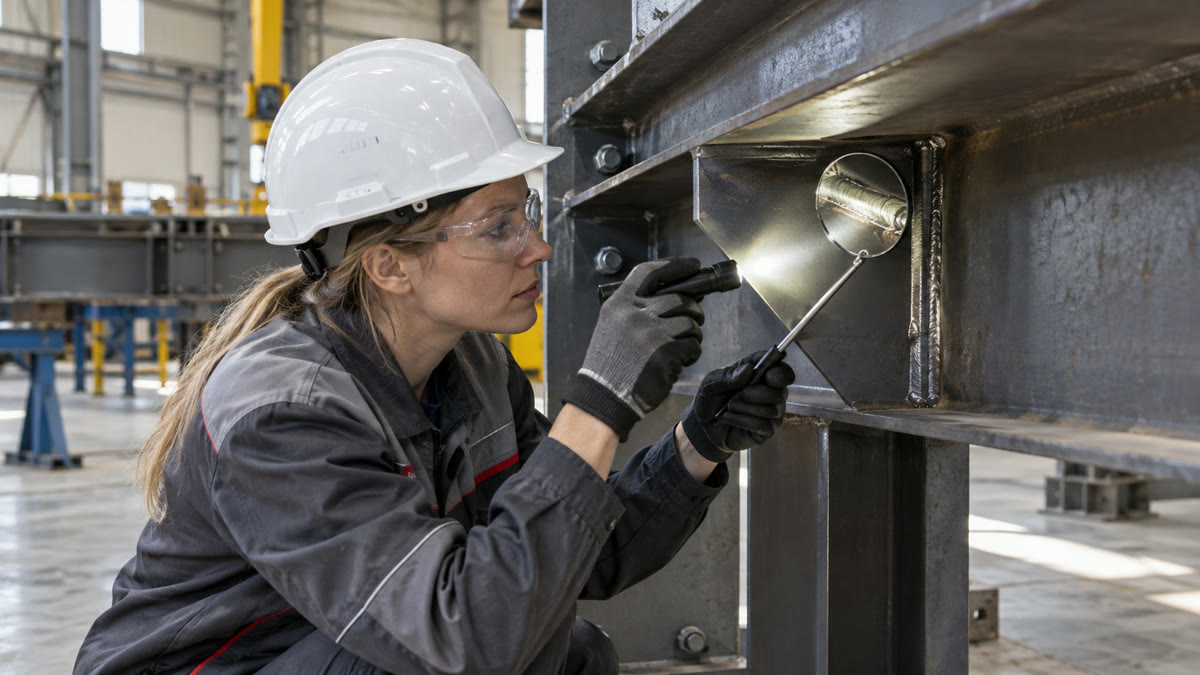
Таблица проверки: признак, инструмент и результат
| Что проверяют | Чем проверяют | Что фиксируют | Граница вывода |
|---|---|---|---|
| Подготовка и сборка | Линейка, щупы, угольник, шаблон | Зазор, смещение, угол, состояние кромок | До сварки, по заданным базам |
| Поверхность шва | Зрение, свет, лупа, зеркало | Тип признака, место, протяжённость, фото | Только видимая доступная зона |
| Профиль и размеры | Шаблон, штангенциркуль, линейка | Параметр, сечение, фактическое значение | Вывод только по критерию для этого параметра |
| Общая геометрия узла | Рулетка, линейка, угольник, контрольные базы | Размер, отклонение, координата и базы | Сверяют с КМД и планом измерений |
Общие размеры и деформации готовой сборки связаны с отдельной задачей — контролем геометрии металлоконструкции. Для одного и того же изделия оба вида проверки могут быть нужны, но их не смешивают в одну неопределённую отметку «проверено».
Как оформить результат, чтобы его можно было проверить
Название формы — акт, журнал, протокол или заключение — зависит от объекта и системы документации. Надёжная запись содержит данные, которые позволяют восстановить проверку.
Объект и документ
Заказ, марка изделия, узел, номер соединения, лист и ревизия чертежа.
Условия и средства
Стадия, доступная зона, средства осмотра и измерений, их идентификация и статус.
Факт и критерий
Описание признака, фактическое значение, локализация, ссылка на критерий и фото при необходимости.
Вывод и дальнейшее действие
Соответствие, замечание, дополнительный метод, техническое решение, исправление и повторный контроль.
Что делать при замечании
Обнаруженный признак сначала фиксируют. Зачистка или ремонт до записи уничтожают исходное состояние и затрудняют анализ причин. Дальнейшее действие зависит от критерия, типа признака, охвата и технического решения.
- связать замечание с маркой, узлом и чертежом;
- сохранить фактическое значение, координату и фото;
- проверить охват: единичный ли это участок или повторяющийся признак;
- оформить решение о дополнительном контроле, исправлении или приёмке;
- после исправления повторить предусмотренный контроль и закрыть запись.
Классификация несплошностей, причины и порядок закрытия разобраны отдельно в статье о дефектах сварных швов.
Когда вывод по ВИК останавливают
- не удаётся однозначно идентифицировать узел или редакцию чертежа;
- заданная зона недоступна или не подготовлена для осмотра;
- критерий или объём контроля отсутствует или противоречит другому документу;
- погрешность средства не позволяет оценить заданный допуск;
- видимый признак требует уточнения глубины или протяжённости другим методом.
Как КМ и КМД влияют на проверяемость соединения
Контроль начинается с читаемого задания. В разделе КМ задают работу узла и общие требования. В комплекте КМД нужны марки, геометрия, обозначения швов и связь с деталями. Если требуемую сторону закрывает соседняя деталь, измеряемый признак не определён или разные листы расходятся, производство и контроль получают неоднозначное задание.
При разработке и проверке КМД мы связываем марку, узел, детали и требования. План контроля, квалификацию исполнителей и лабораторные услуги следует отдельно подтверждать для конкретного объекта и подрядчика.
Актуальная нормативная база
Для визуального контроля сварных швов, выполненных сваркой плавлением, действует ГОСТ Р ИСО 17637-2024. Он введён 1 декабря 2024 года и заменил ГОСТ Р ИСО 17637-2014. Ссылка на версию 2014 года в старой статье или процедуре требует уточнения.
ГОСТ Р ИСО 17637 описывает метод. Критерии оценки берут из тех документов, которые заданы для изделия. Для сварных соединений из стали, никеля, титана и их сплавов актуальные уровни качества описаны в ГОСТ ISO 5817-2025, действующем с 1 января 2026 года. Применимость и конкретный уровень всё равно должны следовать из проекта и системы требований.
Перед контролем составляют связку «метод — объём — параметр — критерий — форма записи». Список названий ГОСТ без этой связки не даёт самостоятельной процедуры.
Вопросы и ответы
Что такое ВИК сварных соединений?
Это осмотр доступной поверхности и измерение заданных параметров до, во время или после сварки. Результат сопоставляют с критериями проекта и применимых документов.
Какие дефекты можно увидеть при ВИК?
На доступной поверхности могут быть видны трещины, поры, подрезы, наплывы, прожоги, незаполненные кратеры и нарушения профиля. Оценка каждого признака зависит от критерия.
Можно ли принять шов только по внешнему виду?
Только когда для конкретного соединения и этапа документацией предусмотрен именно такой объём. ВИК не подтверждает отсутствие скрытых несплошностей. Другие методы применяют по плану контроля и применимым требованиям.
Чем измеряют катет углового шва?
Используют шаблон или другое средство, которое подходит к геометрии, диапазону и точности. В записи указывают место измерения и сравнивают фактическое значение с критерием для данного узла.
Что указать в акте или журнале ВИК?
Указывают объект, марку и узел, редакцию документа, стадию и объём, средства, локализацию, фактические значения, критерий, вывод, дату и исполнителя. Точный состав берут из принятой формы и требований объекта.
Какой ГОСТ по визуальному контролю сварных швов актуален?
На дату подготовки статьи действует ГОСТ Р ИСО 17637-2024, который заменил версию 2014 года. Для общих положений визуального контроля действует ГОСТ Р ЕН 13018-2014. Для конкретного объекта проверяют весь набор применимых документов.
Источники и нормативная база
- ГОСТ Р ИСО 17637-2024 — визуальный контроль соединений, выполненных сваркой плавлением.
- ГОСТ Р ЕН 13018-2014 — общие положения визуального контроля.
- ГОСТ ISO 17635-2018 — общие правила выбора методов неразрушающего контроля сварных соединений.
- ГОСТ ISO 5817-2025 — уровни качества сварных соединений из определённых металлов и сплавов.
- ГОСТ Р ИСО 9712-2023 — квалификация и сертификация персонала неразрушающего контроля в области действия стандарта.
Нужно убрать неоднозначность в КМ или КМД?
Пришлите актуальные листы, марки изделий, требования к сварке и перечень вопросов. Наши специалисты проверят состав исходных данных и помогут однозначно связать узлы, швы и проектные требования. Объём и исполнителя натурного ВИК уточняют отдельно по документации объекта.