Сварные соединения · контроль и документы
Дефекты сварных швов металлоконструкций: как выявляют и что делать после обнаружения
Коротко: обнаруженный признак нужно привязать к конкретному соединению, зафиксировать до зачистки, сопоставить с актуальными чертежами и критериями приёмки. Название дефекта или фотография не определяют допустимость. Исправление выполняют по согласованному техническому решению, после чего повторяют предусмотренный контроль.
Дефект, метод контроля и допустимость — разные вопросы
ГОСТ Р ИСО 6520-1-2012 нужен для классификации и описания дефектов сварки плавлением. Он помогает одинаково назвать трещину, полость, включение, несплавление или нарушение формы. Этот стандарт сам по себе не отвечает, можно ли принять конкретное соединение в конкретной конструкции.
Критерии берут из рабочей документации, стандартов и технических требований, применимых к изделию. Для соединений в области ГОСТ ISO 5817-2025 могут быть заданы уровни качества. Выбор метода неразрушающего контроля и оценка результата зависят от материала, толщины, технологии, объёма контроля и требований к изделию. ГОСТ ISO 17635-2018 отдельно указывает, что уровни приёмки не совпадают буквально с уровнями качества для каждого дефекта.
Сначала классифицируют признак, затем выбирают подходящий метод выявления, применяют критерий качества или приёмки и оформляют техническое решение. Пропуск любого слоя делает вывод непроверяемым.
Какие группы дефектов выделяет классификация
ГОСТ Р ИСО 6520-1-2012 группирует дефекты сварки плавлением по их природе и геометрии. При первичном осмотре фиксируют видимые признаки, положение и протяжённость дефекта. Внутренние границы и допустимость соединения определяют по результатам контроля и документам объекта.
| Группа | Типичные примеры | Что может дать внешний осмотр | Что остаётся установить |
|---|---|---|---|
| Трещины | Продольные, поперечные, разветвлённые признаки в шве, зоне термического влияния или основном металле | Видимую линию раскрытия, положение и протяжённость на доступной поверхности | Границы, глубину, происхождение, критерий оценки и влияние на соединение |
| Полости | Поры, газовые полости, свищи, усадочные полости | Выходы на поверхность и локальные углубления | Внутреннее распределение, размеры и соответствие уровню приёмки |
| Твёрдые включения | Шлаковые и другие инородные включения | Поверхностный выход или след после технологической обработки | Наличие внутри шва, положение, размеры и применимый критерий |
| Несплавление и непровар | Отсутствие сплавления по кромке, между слоями или в корне | Отдельные доступные признаки у поверхности или корня | Фактическую протяжённость и глубину подходящим методом контроля |
| Нарушения формы и размеров | Подрез, наплыв, прожог, кратер, смещение кромок, отклонение профиля | Геометрию доступной поверхности и измеряемые параметры | Предельные значения по чертежу и применимому документу |
| Прочие дефекты | Случайная дуга, брызги, следы повреждения поверхности и другие отклонения | Место, характер поверхности и связь с технологической операцией | Требования к поверхности, необходимость уточнения и способ закрытия замечания |
Важно: ГОСТ 30242-97 утратил силу в РФ. Для классификации Росстандарт указывает применять ГОСТ Р ИСО 6520-1-2012. В документах объекта при этом могут быть дополнительные отраслевые требования, которые нужно читать вместе с актуальной редакцией проекта.
Почему возникают дефекты и что проверяют перед исправлением
Одинаковый внешний признак может иметь разные причины, а несколько факторов могут действовать одновременно. Поэтому причину нельзя назначить по названию дефекта или фотографии. Её рассматривают как проверяемую гипотезу и сопоставляют с подготовкой соединения, материалами, фактической технологией, условиями выполнения и производственными записями.
ГОСТ ISO 3834-2-2023 связывает качество сварки с системой требований к производству в цехе и на открытой площадке. ГОСТ Р ИСО 15609-1-2025 определяет содержание технологической инструкции для дуговой сварки и перечень параметров, влияющих на качество соединения. Эти документы помогают установить, какие данные нужно поднять до решения об исправлении.
Подготовка и сборка
Проверяют форму и чистоту кромок, зазор, притупление, смещение, прихватки, доступ к корню и соответствие фактической сборки актуальному чертежу. Отклонение на этом этапе может повторяться во всех соединениях, собранных по той же схеме.
Основной и сварочные материалы
Сверяют марку и состояние основного металла, партии и условия хранения сварочных материалов, подготовку расходных материалов и прослеживаемость. Совпадение участка с одной партией помогает определить границы дополнительной проверки, но само по себе не доказывает причину.
Технология и параметры
Сопоставляют применённый процесс с технологической инструкцией: последовательность проходов, положение сварки, ток, напряжение, скорость, подогрев и межслойную температуру, если они заданы. В техническое решение включают только подтверждённые отклонения и необходимые меры.
Защита и условия выполнения
Учитывают газовую защиту и её расход, состояние горелки, ветер, влагу, температуру, загрязнение поверхности и доступность зоны. Для площадочного шва отдельно фиксируют фактические условия в момент выполнения. Общей характеристики объекта для этого недостаточно.
Оборудование, исполнители и история
Проверяют исправность и настройки оборудования, идентификацию исполнителя, записи о выполнении, результаты предыдущего контроля и наличие похожих признаков на соединениях той же серии. Если общий фактор подтверждается, контроль расширяют на сопоставимые узлы в обоснованном объёме.
Практический вывод: техническое решение должно закрывать обнаруженный участок, вероятную причину и возможный охват. Локальный ремонт без проверки повторяемого фактора может оставить аналогичные несоответствия в соседних соединениях.
Что даёт визуальный и измерительный контроль
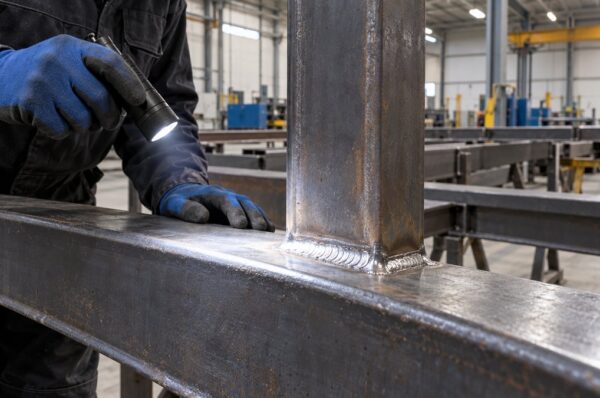
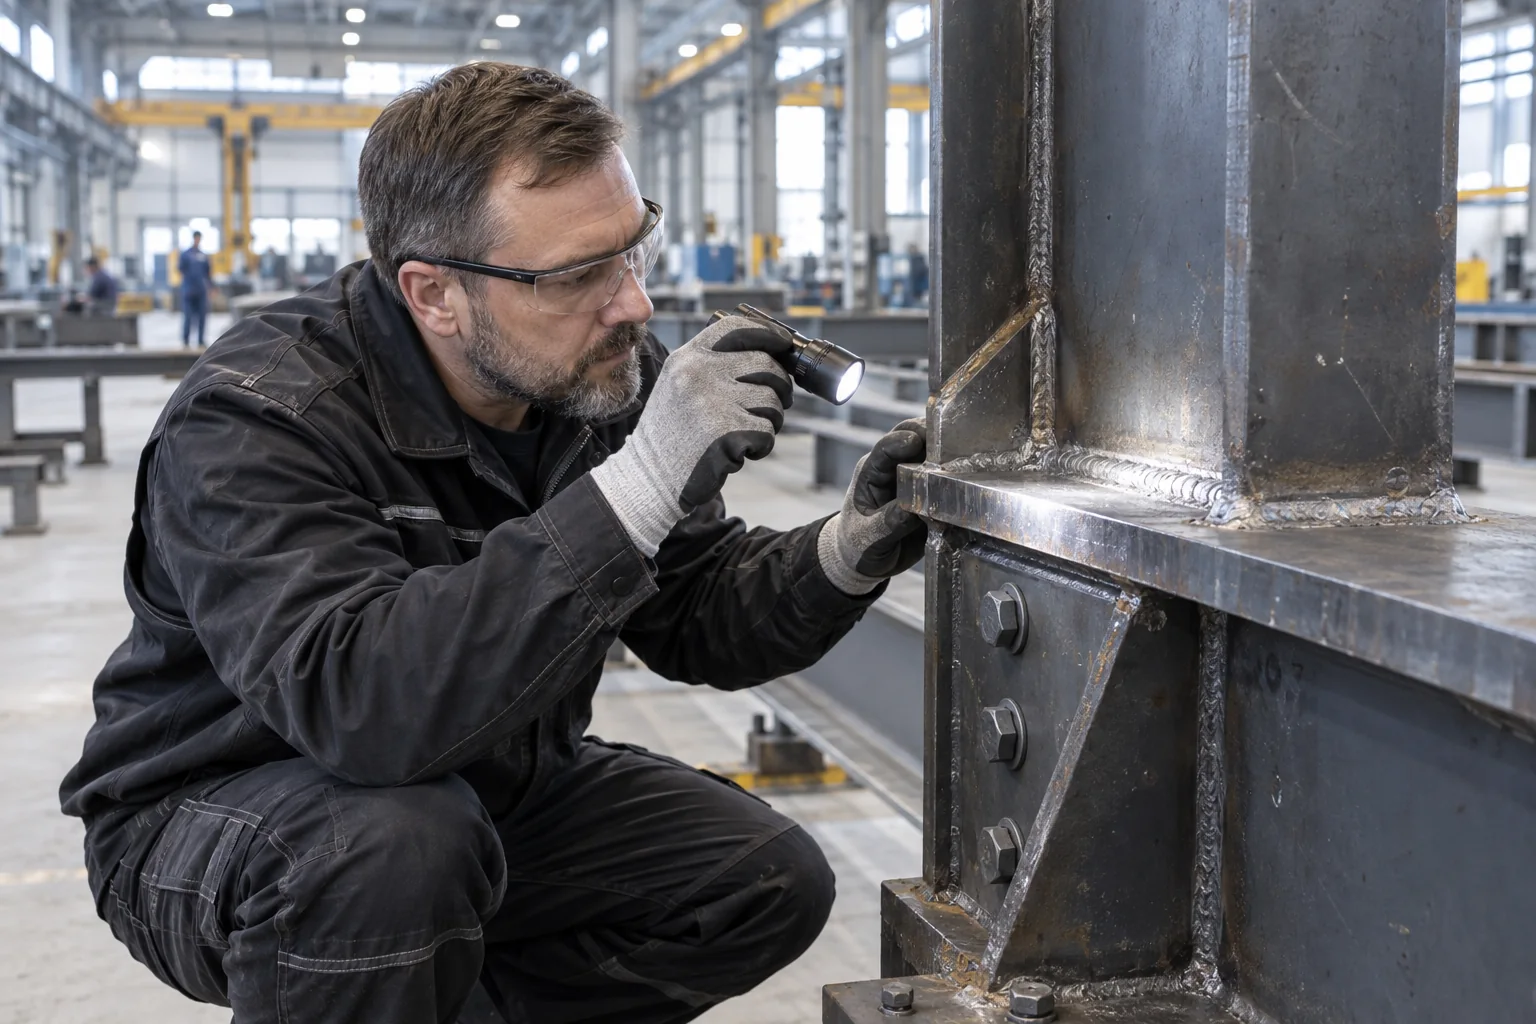
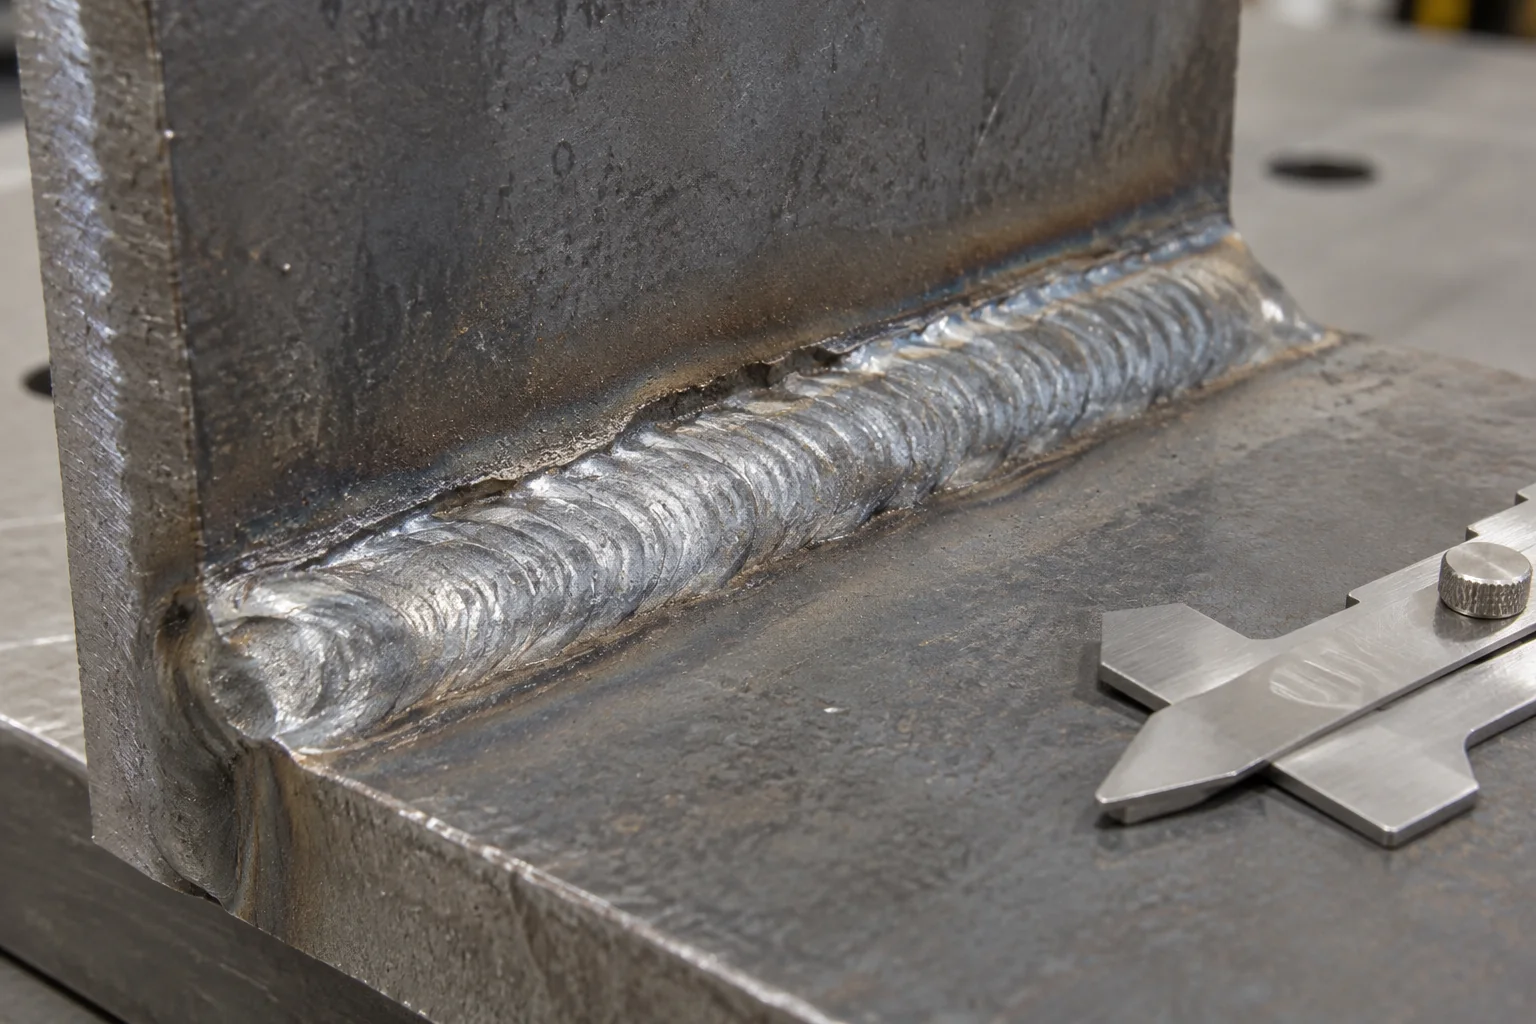
ГОСТ Р ИСО 17637-2024 распространяется на визуальный контроль соединений, выполненных сваркой плавлением, и допускает его применение к подготовке соединения под сварку. На доступной поверхности проверяют форму шва, его сопряжение с основным металлом, видимые несплошности, состояние прилегающей зоны и измеряемые параметры.
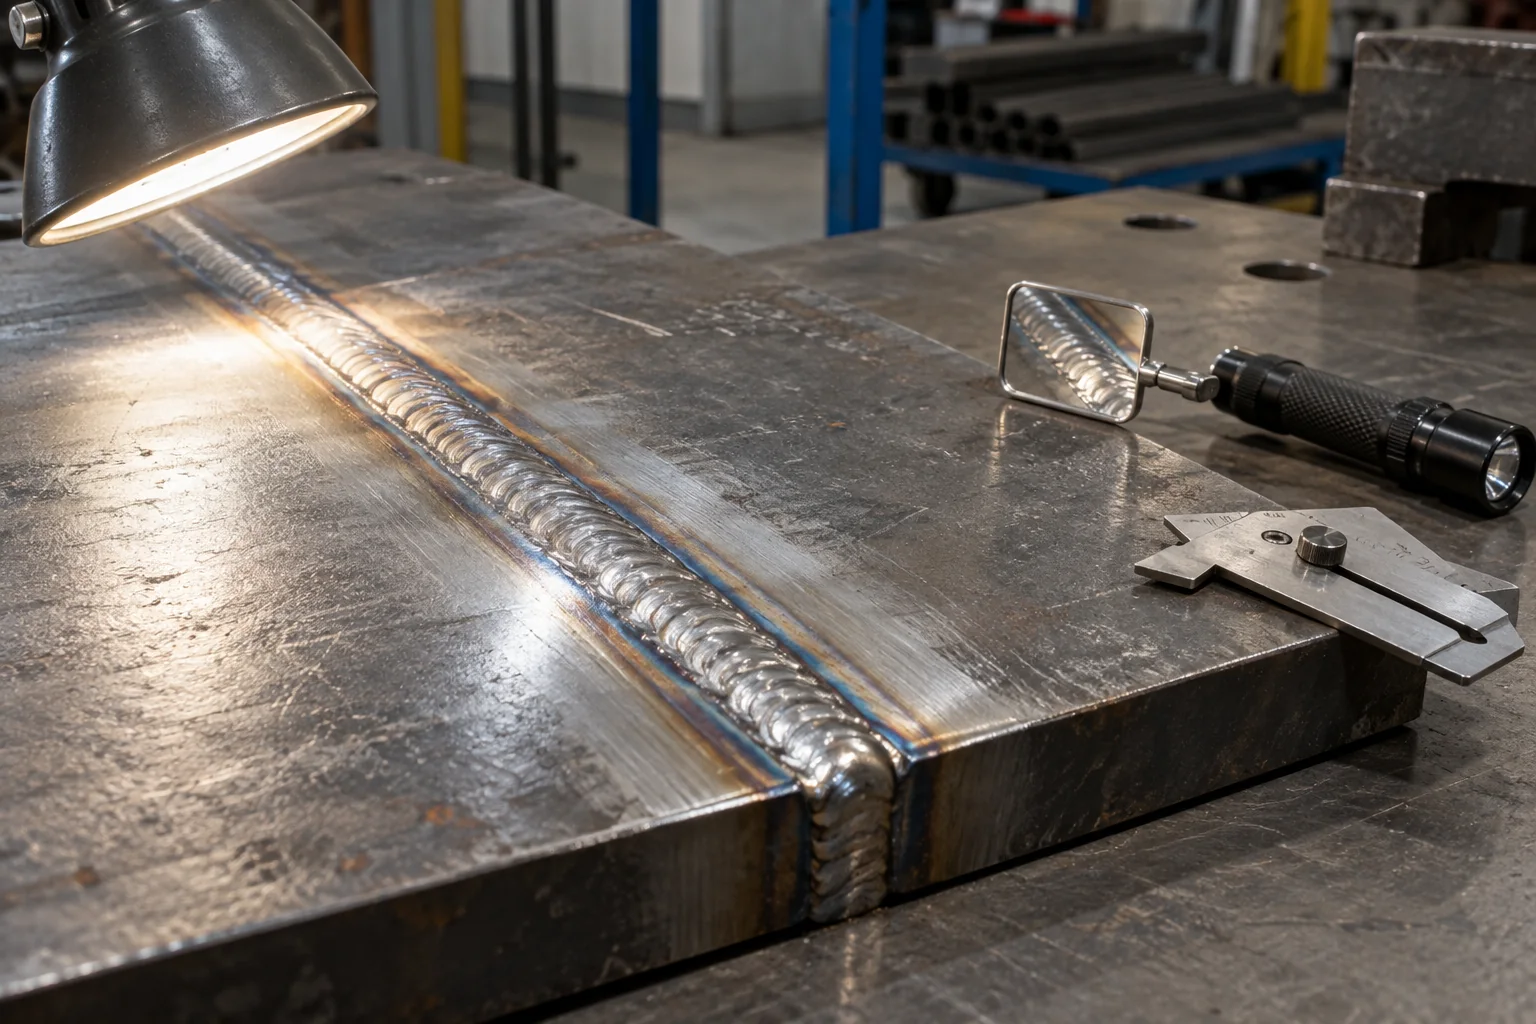
Осмотр требует подготовленной и доступной поверхности, достаточного освещения, известного места соединения и подходящих средств измерения. Результат должен быть воспроизводимым: другой специалист по записи понимает, какой шов, участок и параметр проверяли.
Внутреннее состояние соединения внешний осмотр не раскрывает полностью. Чистая поверхность и ровный валик не подтверждают отсутствие внутренних несплошностей. Дополнительный метод выбирают по документации и задаче контроля.
Как соотносятся методы контроля
Каждый метод решает ограниченный круг задач. Его назначение, объём, уровень чувствительности и критерии оценки должны быть заданы применимой документацией. Таблица помогает понять принцип выбора и не предназначена для самостоятельного назначения контроля.
| Метод | Основная задача | Ключевое ограничение | Что нужно до вывода |
|---|---|---|---|
| Визуальный и измерительный контроль | Доступная поверхность, форма, размеры, видимые несплошности, подготовка соединения | Скрытые внутренние участки напрямую не оцениваются | Доступ, освещение, очистка, чертёж, критерий и измерительная схема |
| Ультразвуковой | Поиск и оценка отражающих несплошностей внутри материала и соединения | Результат зависит от геометрии, материала, толщины, настройки и доступности поверхности | Процедура, контрольный уровень, квалификация, схема сканирования и уровень приёмки |
| Радиографический | Получение изображения внутренних изменений толщины и плотности на контролируемом участке | Нужны подходящая геометрия просвечивания, безопасность и интерпретация снимка | Схема контроля, параметры экспозиции, качество изображения и критерии оценки |
| Магнитопорошковый | Поиск поверхностных и близких к поверхности несплошностей в ферромагнитных материалах | Метод применим к материалам, которые можно намагнитить; ориентация дефекта влияет на обнаружение | Подготовка поверхности, направление намагничивания, процедура и уровень приёмки |
| Капиллярный | Выявление несплошностей, открытых на доступную поверхность | Закрытый внутренний дефект без выхода на поверхность этим способом не выявляется | Чистая поверхность, совместимость материалов, процедура и критерий оценки индикаций |
Один результат не отменяет другой автоматически. Разные методы чувствительны к разным типам, положению и ориентации несплошностей. Решение о сочетании методов принимают по требованиям изделия и утверждённой программе контроля.
Что делать после обнаружения дефекта или спорного признака
-
Остановить затрагиваемую операцию
Не закрывайте участок покрытием, не передавайте его на следующий этап и не начинайте зачистку до фиксации. Граница остановки зависит от технологического маршрута и ответственности по объекту.
-
Идентифицировать соединение
Запишите марку отправочного элемента, номер узла и шва, положение участка, сторону доступа и актуальную редакцию КМ/КМД. Общая фотография без этой привязки быстро теряет доказательную ценность.
-
Зафиксировать исходное состояние
Сделайте общий и крупный кадр, добавьте масштаб, укажите направление и границы признака. Сохраните фактические измерения, метод, прибор или шаблон и условия осмотра.
-
Поднять применимые критерии
Проверьте чертёж, технологическую документацию, уровень качества, объём и метод контроля, стандарт на конструкцию и договорные требования. Для спорного пункта фиксируют точную ссылку на документ и редакцию.
-
Уточнить объём контроля
Если внешнего осмотра недостаточно, ответственная сторона назначает предусмотренный метод или сочетание методов. До контроля обеспечивают доступ, подготовку поверхности и прослеживаемость участка.
-
Проверить вероятную причину и охват
Сопоставьте подготовку и сборку, партии материалов, технологическую инструкцию, фактические параметры, условия выполнения, оборудование и производственные записи. Если несколько соединений объединяет один подтверждённый фактор, до технического решения определяют обоснованный объём проверки сопоставимых узлов.
-
Оформить техническое решение
В решении указывают статус соединения, требуемое исправление или дополнительную проверку, согласующих лиц, технологию и критерии повторного контроля. Устного указания для спорного несущего узла недостаточно.
-
Выполнить исправление по согласованной технологии
Границы выборки, подготовка кромок, материалы, режим, подогрев и последовательность назначаются для конкретного соединения. Самовольное расширение зоны ремонта может изменить геометрию и свойства участка.
-
Повторить предусмотренный контроль и закрыть запись
После исправления проверяют затронутую зону в установленном объёме, прикладывают новый результат и связывают его с исходным замечанием. Соединение переводят на следующий этап после документированного решения.

Что сохранить до зачистки и ремонта
Исправление меняет исходную поверхность. Если участок зачистить раньше фиксации, становится сложнее проверить границы проблемы, причину решения и объём повторного контроля.
- обозначение объекта и конструкции;
- марку отправочного элемента;
- номер узла, соединения и шва;
- лист и редакцию КМ/КМД;
- общий кадр с положением участка;
- крупный кадр с масштабом;
- описание признака и фактические размеры;
- дату, этап и состояние поверхности;
- метод контроля и исходный результат;
- применённый критерий приёмки;
- согласованное техническое решение;
- результат повторной проверки.
Такой набор связывает замечание с изделием и документами. Он также помогает включить результат в принятую систему исполнительной документации.
Как связать замечание с КМ, КМД и приёмкой
Проверить актуальность листов
В чертежах металлоконструкций важны номер ревизии, обозначение шва, тип соединения, размеры и специальные требования. Сравнение с устаревшим листом даёт ложное несоответствие.
Разделить заводской и площадочный этап
При приёмке на стройплощадке сначала сохраняют состояние поставки и документы. Монтажное повреждение и заводское замечание требуют разной трассировки.
Сохранить связь после исправления
В записи должны совпадать исходное замечание, решение, отремонтированный участок и повторный результат. Эта цепочка важна для дальнейшей эксплуатации и оценки долговечности каркаса.
При изготовлении нескольких сопрягаемых элементов полезно отделять качество сварного соединения от геометрии и собираемости. Последнюю рассматривают в материале о контрольной сборке металлоконструкций.
Исправление должно завершаться проверяемым результатом
У одинаково названных дефектов могут различаться положение, протяжённость, глубина, причина и роль соединения. Поэтому способ исправления определяют для конкретного участка. Решение может включать дополнительный контроль, локальную обработку, выборку и повторную сварку, замену детали либо расчётное обоснование. Состав зависит от проекта и применимых требований.
До начала работ уточняют границы участка и технологию. После выполнения оценивают поверхность, геометрию и те характеристики, которые затронуло исправление. Если документация предусматривает дополнительный метод НК, его повторяют в установленном объёме.
Опасная привычка — «сначала подправить, потом оформить». Такой порядок стирает исходные признаки, мешает установить причину и ослабляет прослеживаемость. Фиксация и техническое решение должны предшествовать физическому исправлению.
Ошибки, из-за которых замечание остаётся незакрытым
- оценка несущего соединения только по внешнему виду;
- ссылка на ГОСТ 30242-97 как на действующий в РФ;
- фотография без масштаба и привязки к марке;
- смешение уровня качества и уровня приёмки;
- назначение одного метода для любых дефектов;
- зачистка до регистрации исходного состояния;
- ремонт без согласованной технологии;
- отсутствие повторного результата после исправления;
- передача элемента дальше с открытым замечанием;
- использование устаревшей редакции КМД.
Для изготовления металлокаркаса здания требования к сварке, контролю, документам и границам поставки лучше зафиксировать до расчёта и запуска. Тогда замечания сопоставляются с согласованными критериями, а решения сохраняют связь с конкретной маркой.
Вопросы и ответы
Можно ли определить допустимость дефекта сварного шва по фотографии?
Фотография фиксирует внешний признак и место. Она не показывает достоверно глубину, внутреннее распределение, материал, нагрузку и применимый критерий. Для решения нужны идентификация соединения, актуальная документация, измерения и предусмотренный метод контроля.
Какой ГОСТ действует для классификации дефектов сварки?
В РФ действует ГОСТ Р ИСО 6520-1-2012. ГОСТ 30242-97 утратил силу; официальный портал Росстандарта указывает пользоваться ГОСТ Р ИСО 6520-1-2012.
Ровный и красивый шов гарантирует отсутствие внутренних дефектов?
Внешняя форма подтверждает только доступные визуальному и измерительному контролю признаки. Внутренние несплошности оценивают предусмотренными методами, если этого требуют проект, стандарт или программа контроля.
Кто определяет, можно ли принять или исправить соединение?
Ответственность и порядок согласования задают документы объекта, договор и система контроля. Решение должно опираться на применимые критерии, результаты контроля и полномочия ответственных участников. Для спорного узла устного мнения или фотографии недостаточно.
Можно ли сразу зачистить подозрительный участок?
Сначала сохраняют исходное состояние и привязку к соединению. Зачистка может уничтожить форму и границы признака. Последующее действие выполняют после регистрации замечания и согласования процедуры.
Нужен ли повторный контроль после исправления?
Исправленный участок проверяют в объёме, установленном техническим решением и применимой документацией. Результат связывают с исходным замечанием. Без этой записи невозможно доказать закрытие несоответствия.
Источники и нормативная база
- ГОСТ Р ИСО 6520-1-2012 «Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением»;
- ГОСТ ISO 5817-2025 «Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества»;
- ГОСТ Р ИСО 17637-2024 «Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением»;
- ГОСТ ISO 17635-2018 «Неразрушающий контроль сварных соединений. Общие правила для металлических материалов»;
- ГОСТ 23118-2019 «Конструкции стальные строительные. Общие технические условия» с Изменением № 1 и действующими поправками;
- ГОСТ ISO 3834-2-2023 «Требования к качеству сварки плавлением металлических материалов. Часть 2. Всесторонние требования к качеству»;
- ГОСТ Р ИСО 15609-1-2025 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка».
Перед применением проверьте действующие редакции документов, область их применения и требования КМ, КМД, технических условий, договора и программы контроля конкретного объекта.
Передайте актуальные чертежи и данные по соединениям
Изготавливаем стальные каркасы зданий в Санкт-Петербурге по согласованным КМ и КМД. До подготовки предложения сверяем состав, ревизию документов, сварные соединения, требования к контролю, защите, комплектности и поставке.
Для предметного обсуждения приложите актуальные листы КМ/КМД, перечень марок, требования к сварке и контролю, а также уже оформленные замечания с привязкой к узлам. Если требуется лабораторное заключение или специальный метод НК, это должно быть отдельно предусмотрено участниками проекта.