Коротко: магнитопорошковый контроль выявляет поверхностные и близкие к поверхности несплошности в ферромагнитном металле. Участок намагничивают, наносят магнитный индикатор и оценивают скопление частиц в местах утечки магнитного потока. Для сварных металлоконструкций метод особенно полезен при поиске трещин у границы сплавления, в околошовной зоне и на доступной поверхности шва.
МПК не является универсальной проверкой качества: он не подходит для неферромагнитных материалов и не заменяет методы, предназначенные для поиска внутренних дефектов. Объём контроля и допустимость индикаций задают проект, стандарт на продукцию или программа контроля.
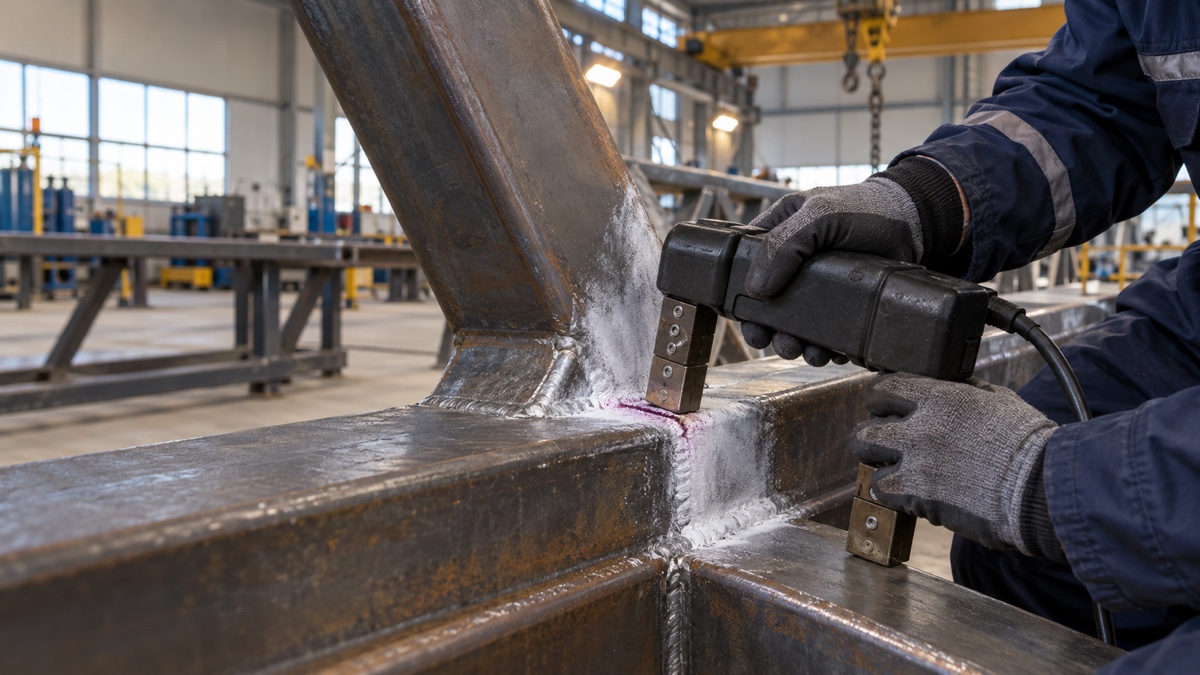
Что показывает магнитопорошковый контроль
В сплошном ферромагнитном материале магнитный поток проходит без резкого выхода на поверхность. Трещина или другая несплошность увеличивает магнитное сопротивление и создаёт поле рассеяния. Частицы индикатора притягиваются к этому участку и формируют видимую индикацию. Специалист оценивает её положение, протяжённость и характер по установленной процедуре.
Схему намагничивания выбирает специалист НК по геометрии соединения и утверждённой процедуре. Если процедура требует проверить несколько направлений, положение оборудования меняют для каждого из них.
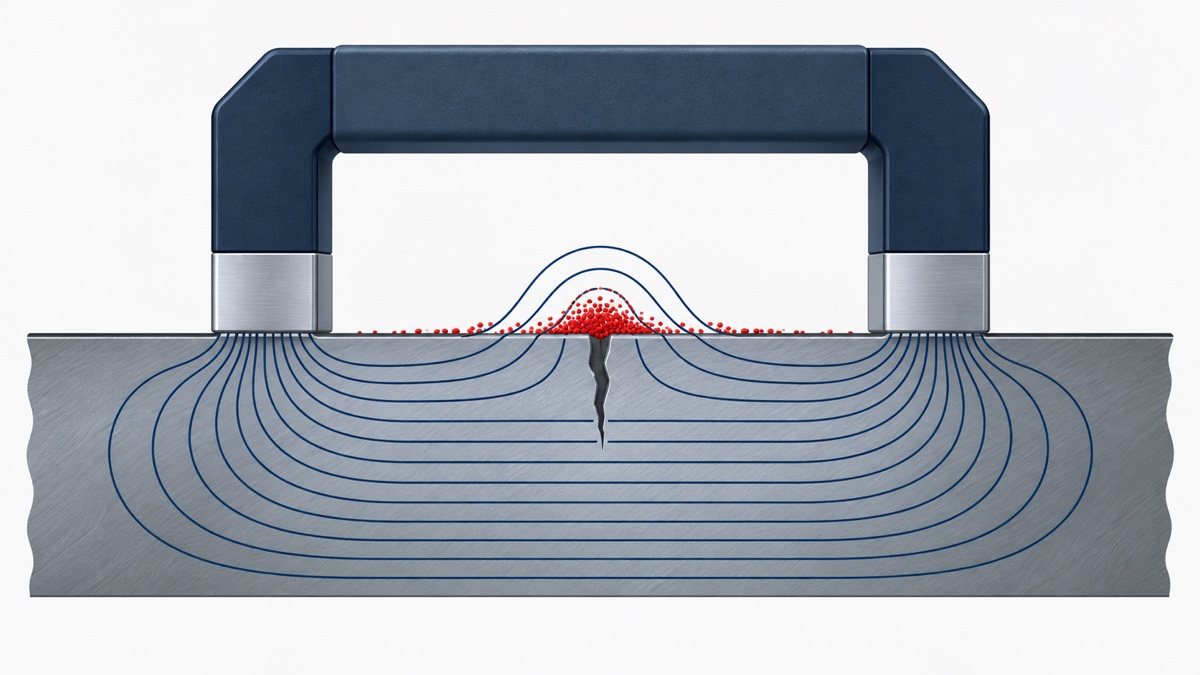
Скопление частиц показывает место магнитного поля рассеяния. Его нужно отличить от ложной индикации, связанной с геометрией, резким изменением сечения, краем детали или состоянием поверхности, а затем оценить по критериям применимого документа.
Для каких материалов и соединений подходит МПК
Главное условие — достаточная намагничиваемость материала для выбранного метода. Большинство конструкционных углеродистых и низколегированных сталей относится к ферромагнитным, но марку материала всё равно сверяют по документации. Аустенитные нержавеющие стали, алюминий, медь и многие другие сплавы магнитопорошковым методом обычно не контролируют.
Перед назначением метода полезно сверить материал и вид сварного соединения. Узел с тесно расположенными элементами может быть доступен визуально, но не позволять правильно установить ярмо. Толстое покрытие, окалина, брызги и грубая поверхность также снижают информативность.
Какие дефекты можно обнаружить
МПК ориентирован прежде всего на поверхностные трещины и несплошности, залегающие близко к поверхности. На сварных конструкциях внимание уделяют участкам перехода от шва к основному металлу, кратерам, окончаниям швов, пересечениям и зонам ремонта. Статья о дефектах сварных швов помогает сопоставить возможные причины, расположение и последующие действия.
Глубина обнаружения зависит от материала, размера и ориентации несплошности, параметров поля, типа индикатора и состояния поверхности. Поэтому обещание найти «все внутренние дефекты» с помощью магнитного порошка технически неверно. Для объёмной проверки применяют другие методы и их комбинации.
Подготовка поверхности и доступ к шву
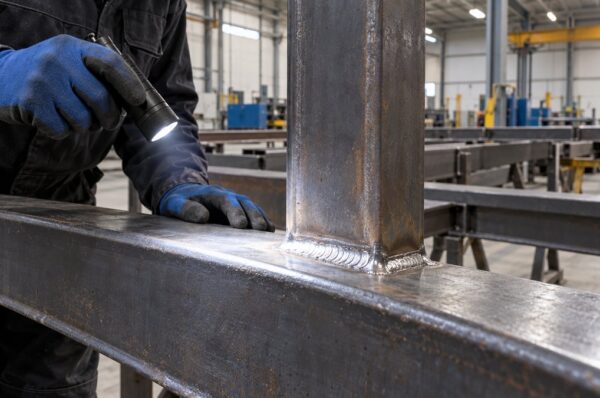
До МПК выполняют визуальный и измерительный контроль. Он подтверждает идентификацию соединения, доступность поверхности и отсутствие очевидных нарушений, которые сначала нужно устранить или зафиксировать.
- Определяют границы: обозначают контролируемый шов и прилегающую зону, связывают участок с маркой конструкции и чертежом.
- Удаляют помехи: очищают поверхность от загрязнений, отслаивающейся окалины, брызг, рыхлой ржавчины и следов, мешающих движению частиц.
- Проверяют покрытие: специалист НК сопоставляет его состояние с утверждённой процедурой и определяет, нужна ли очистка до металла.
- Обеспечивают установку оборудования: полюса должны занимать предусмотренное положение, а специалист — видеть весь оцениваемый участок.
- Согласуют состояние после контроля: заранее определяют, кто удаляет индикатор и восстанавливает защитное покрытие перед следующим производственным этапом.
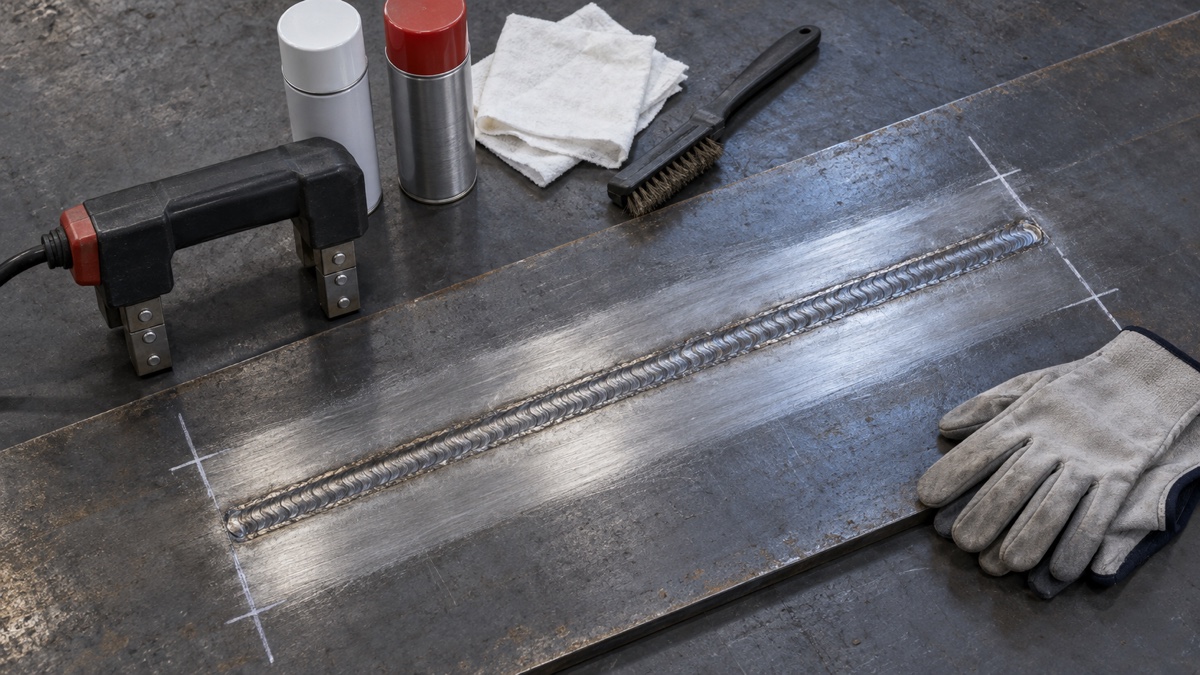
Как проходит магнитопорошковый контроль сварного шва
Изготовитель или монтажная команда предъявляет идентифицированное соединение с подготовленной поверхностью и действующим заданием. Квалифицированный специалист НК подтверждает применимость метода, выбирает предусмотренную процедурой схему намагничивания, выполняет контроль и фиксирует индикации. Решение о соответствии принимают по критерию, указанному в проекте, стандарте на продукцию или программе контроля.
- Заказчик или ответственный за контроль формирует задание.
В нём указывают соединения, объём, основание, критерии оценки и требуемый результат. - Специалист НК подтверждает материал.
Он сверяет применимость метода к стали и состоянию поверхности. - Изготовитель готовит участок.
Поверхность очищают, а к шву освобождают доступ в согласованных границах. - Специалист НК проверяет систему.
Работоспособность оборудования и индикаторных материалов подтверждают по утверждённой процедуре. - Специалист НК выполняет намагничивание.
Поле создают по схеме, предусмотренной для геометрии и предполагаемой ориентации несплошностей. - Специалист НК проверяет нужные направления.
Положение оборудования меняют, если этого требует утверждённая процедура. - Специалист НК оценивает индикации.
Значимые рисунки отделяют от ложных и сопоставляют с заданным уровнем приёмки. - Специалист НК оформляет результат.
В записи связывают участок, применённую процедуру, обнаруженные индикации и заключение. - Изготовитель принимает участок обратно.
После разрешения ответственного лица удаляют остатки индикатора, восстанавливают покрытие и продолжают работы.
Тип индикаторных материалов, оборудование и способ намагничивания определяет утверждённая процедура специалиста НК. Универсальные настройки по интернет-статье применять нельзя.
Как читать индикаторный рисунок
Линейное локализованное скопление частиц может соответствовать трещине или другой вытянутой несплошности. Округлые и рассеянные рисунки имеют иной характер. Но форма цветного следа сама по себе не устанавливает причину: оценка включает повторную подготовку при необходимости, проверку направления поля и сопоставление с геометрией узла.
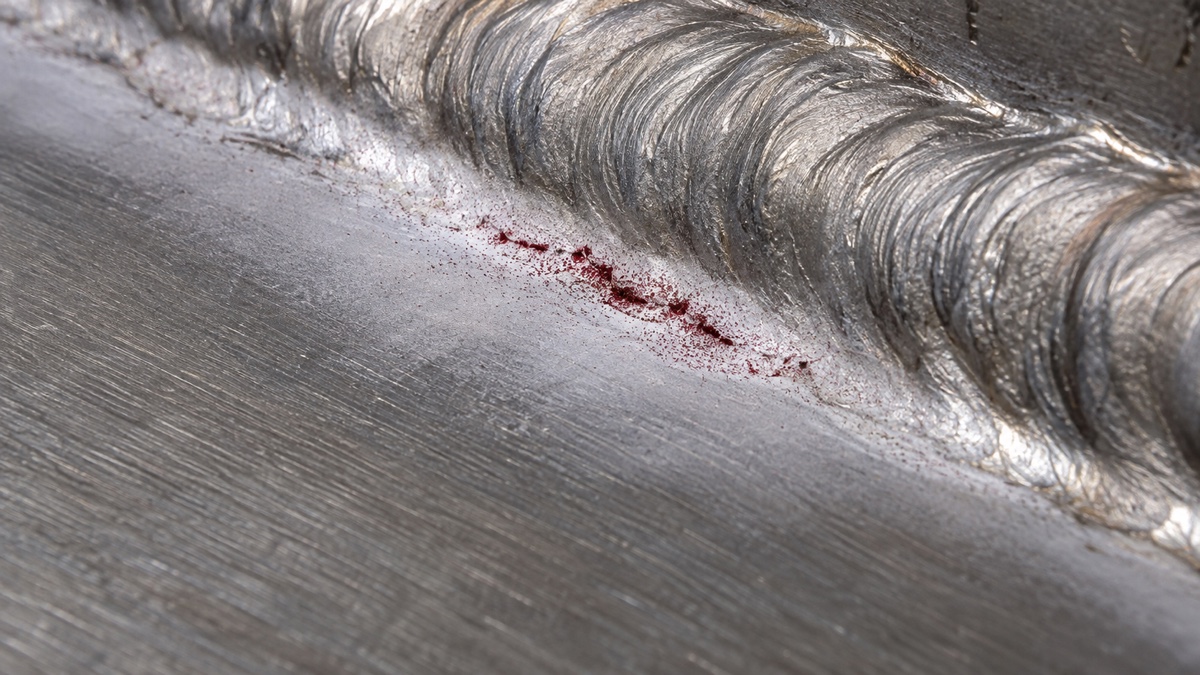
Если результат указывает на недопустимую несплошность, дальнейшие действия определяет техническая документация: уточнение границ, ремонт, повторный контроль или применение дополнительного метода. Обнаруженный участок нельзя просто зачистить без фиксации и прослеживаемого решения.
МПК, капиллярный, ультразвуковой или радиографический контроль
Метод выбирают по материалу, расположению предполагаемой несплошности, доступу к соединению и требуемому виду результата. Поверхностная трещина в ферромагнитной стали, открытая несплошность в немагнитном сплаве и внутренний дефект требуют разных физических принципов контроля.
| Метод | Что показывает | Ключевое условие | Практическое ограничение |
|---|---|---|---|
| ВИК | Видимые поверхностные признаки, форму и размеры | Доступ и пригодное освещение | Не показывает скрытые несплошности |
| Магнитопорошковый | Поверхностные и близкие к поверхности несплошности | Ферромагнитный материал и намагничивание | Не предназначен для глубокой объёмной проверки |
| Капиллярный | Несплошности, открытые на непористую поверхность | Чистая доступная поверхность | Не выявляет закрытые подповерхностные дефекты |
| Ультразвуковой | Внутренние отражатели по акустическому отклику | Подходящая геометрия и акустический контакт | Результат зависит от схемы прозвучивания и квалификации |
| Радиографический | Проекционное изображение внутренней структуры | Схема просвечивания, доступ и безопасная зона | Ограничение работ из-за ионизирующего излучения |
Для ответственного соединения программа может предусматривать последовательность из ВИК, поверхностного и объёмного контроля. Такая комбинация закрывает разные зоны и не расширяет возможности каждого отдельного метода за пределы его физического принципа.
Какие документы задают метод и уровень приёмки
ГОСТ ISO 9934-1-2021 устанавливает общие принципы магнитопорошкового контроля. Требования к индикаторным материалам рассматривает ГОСТ ISO 9934-2-2021. Оба документа введены в действие в России 11 марта 2026 года; ссылки на версии 2011 года требуют проверки актуальности.
ГОСТ ISO 17638-2018 посвящён магнитопорошковому контролю сварных соединений ферромагнитных материалов, но сам по себе не задаёт уровни приёмки. Для оценки индикаций в сварных соединениях ферромагнитных сталей применяют ГОСТ ISO 23278-2023, когда именно он указан в требованиях. Также действует ГОСТ Р 56512-2015.
Номер и редакцию документа, уровень приёмки, объём контроля, границы участков, стадию выполнения, порядок фиксации результата и действия при недопустимой индикации. Название ГОСТа без этих данных часто не определяет всю задачу.
Что должно быть в результате контроля
Форма протокола зависит от системы качества, применимого документа и требований объекта. Для производственной прослеживаемости в записи сохраняют итог «годен/не годен», идентификацию соединения, условия контроля и основание решения.
Протокол и схему включают в исполнительную документацию на металлоконструкции, если это предусмотрено составом комплекта. После ремонта сохраняют связь между исходной записью, местом исправления и повторным контролем.
Что передать до изготовления или монтажа
Мы изготавливаем и монтируем металлоконструкции по КМ, КМД, чертежам и техническому заданию. Если проект предусматривает магнитопорошковый контроль, лучше передать требования до запуска в производство: тогда можно заранее учесть доступ к швам, маркировку, последовательность предъявления и восстановление покрытия.
- актуальные КМ и КМД с марками и номерами соединений;
- марку стали и документы на материал;
- перечень швов и процент контроля;
- нормативный документ и уровень приёмки;
- стадию контроля: до окраски, после ремонта, на заводе или площадке;
- требования к протоколам, схемам и комплекту исполнительной документации.
Сам контроль должен выполнять квалифицированный специалист с подходящей процедурой и оборудованием. Наша задача в контексте изготовления и монтажа — не потерять требования между чертежом, реальным соединением и комплектом документов.
Нужно учесть контроль сварных соединений в заказе?
Пришлите КМ, КМД, чертёж или техническое задание и отдельно укажите соединения, объём, норматив и требуемый результат. Эти данные нужны для предметного обсуждения изготовления или монтажа.
Вопросы и ответы
Что выявляет магнитопорошковый контроль сварного шва?
Метод выявляет поверхностные и близкие к поверхности несплошности в ферромагнитном металле, прежде всего трещины и другие дефекты, создающие поле рассеяния. Возможность обнаружения зависит от ориентации, размера, глубины, состояния поверхности и технологии контроля.
Можно ли применять МПК для нержавеющей стали?
Только если конкретная сталь обладает достаточными ферромагнитными свойствами. Многие аустенитные нержавеющие стали не подходят для магнитопорошкового метода; марку и состояние материала проверяют до назначения контроля.
Допустим ли контроль по окрашенной поверхности?
Это определяет специалист НК по утверждённой процедуре и состоянию поверхности. До предъявления шва нужно сообщить тип покрытия и согласовать, требуется ли очистка до металла; пригодность окрашенной зоны нельзя определять на глаз.
Заменяет ли магнитопорошковый контроль УЗК или радиографию?
Нет. МПК ориентирован на поверхность и близкую подповерхностную зону. УЗК и радиография решают задачи объёмного контроля, поэтому методы выбирают и комбинируют по проекту, типу ожидаемых дефектов и геометрии соединения.
Кто определяет объём контроля и уровень приёмки?
Их задают проектная документация, стандарт на продукцию, программа контроля или согласованное техническое решение. Исполнитель метода не должен заменять отсутствующие требования произвольным универсальным критерием.
Что делать при недопустимой индикации?
Участок фиксируют и связывают с конкретным соединением. Дальнейший порядок — уточнение границ, ремонт, повторный контроль или дополнительный метод — определяют технические требования и ответственное за решение лицо.
Нормативные источники
- ГОСТ ISO 9934-1-2021 — общие принципы магнитопорошкового контроля.
- ГОСТ ISO 9934-2-2021 — материалы для обнаружения.
- ГОСТ ISO 17638-2018 — магнитопорошковый контроль сварных соединений.
- ГОСТ ISO 23278-2023 — уровни приёмки индикаций в сварных соединениях ферромагнитных сталей.
- ГОСТ Р 56512-2015 — магнитопорошковый метод неразрушающего контроля.