Коротко: радиографический контроль сварных соединений формирует изображение внутренней структуры шва по тому, как металл ослабляет рентгеновское или гамма-излучение. Метод помогает обнаруживать и привязывать к участку объёмные несплошности и часть плоскостных дефектов. Видимость зависит от направления просвечивания, толщины, геометрии узла и качества изображения.
Проект, программа контроля или стандарт на продукцию задают соединения, объём и критерии оценки. Работы с источниками ионизирующего излучения организует квалифицированная специализированная организация.
Когда назначают радиографический контроль сварных соединений
Необходимость РК устанавливают проектная документация, стандарт на продукцию, программа контроля или согласованное техническое решение. Формулировки «проверить ответственные швы» недостаточно: в задании перечисляют марки и номера соединений, границы участков, типы швов, материал, толщины, требуемый объём и документ с критериями оценки.
На раннем этапе полезно разделить три вопроса: что требует проект, можно ли получить пригодное изображение выбранным способом и по каким признакам будет принято решение. Ответы могут относиться к разным документам, поэтому одна ссылка на название метода задачу не закрывает.
Как формируется радиограмма сварного шва
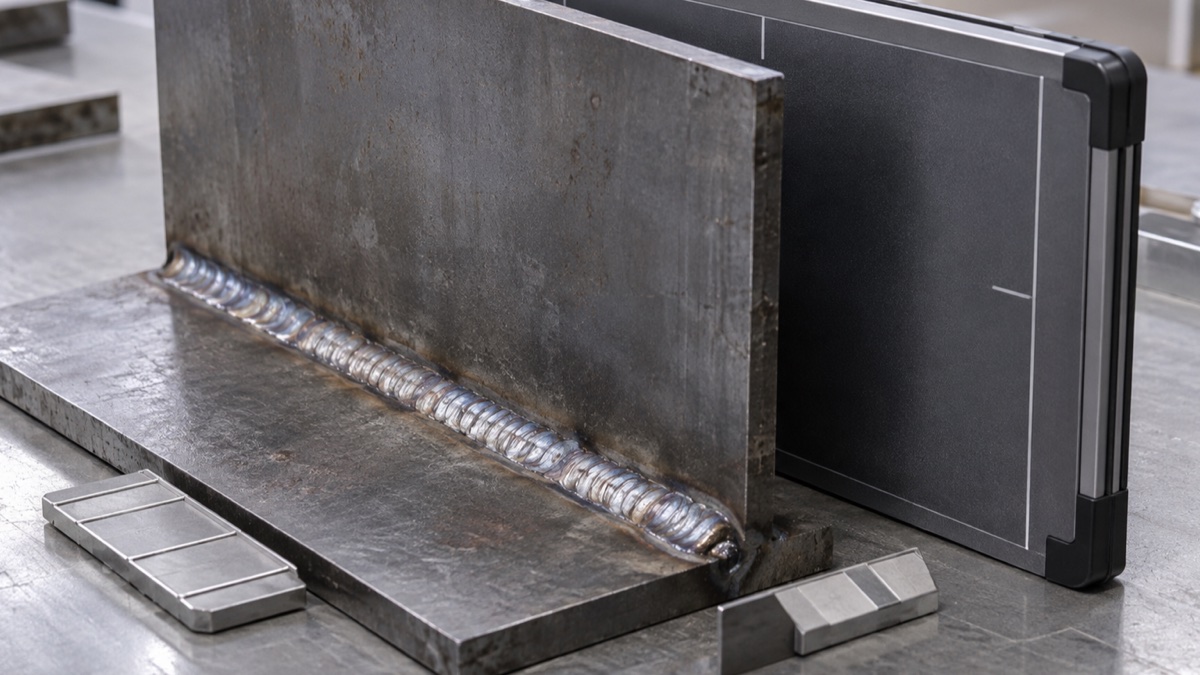
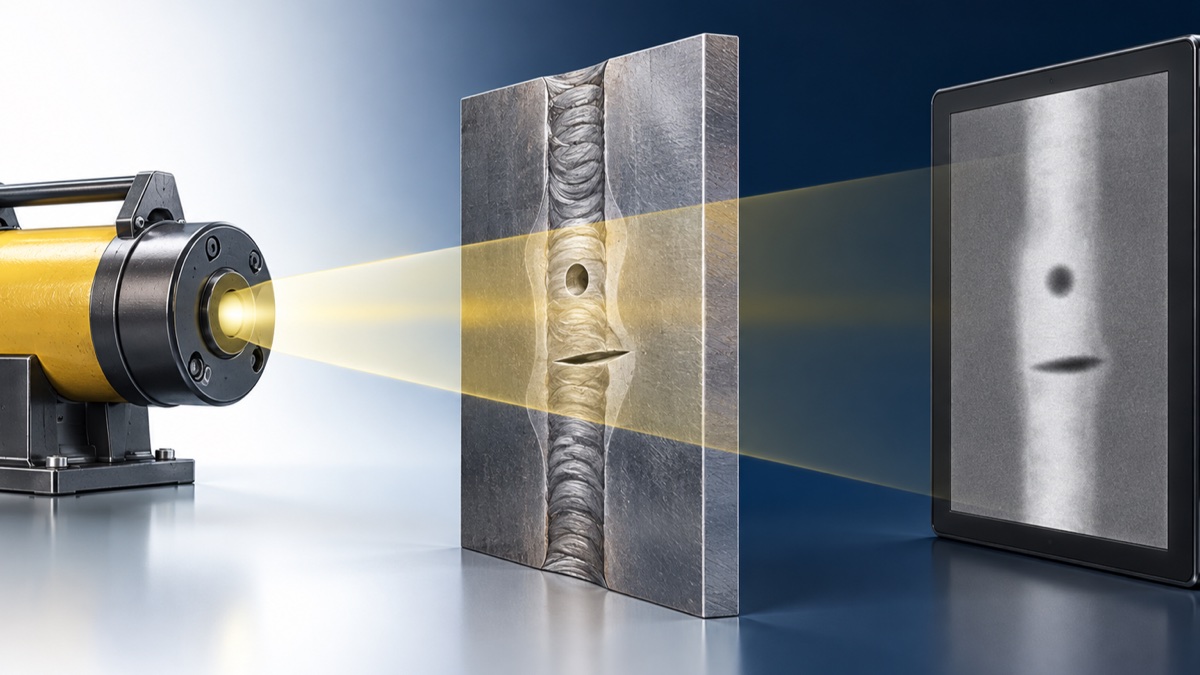
Источник и детектор размещают по разные стороны контролируемого участка. Излучение проходит через металл и ослабляется в зависимости от толщины, плотности и внутреннего строения. Плёнка или цифровая детекторная система регистрирует распределение прошедшего излучения. На изображении появляются участки различной оптической плотности или яркости.
Проекция показывает различия вдоль направления пучка. Объёмные несплошности, например поры и некоторые включения, обычно создают заметную разницу толщины просвечиваемого металла. Узкая плоскостная несплошность может оказаться малозаметной, если её раскрытие и направление луча образуют неблагоприятную геометрию. Поэтому схема просвечивания входит в условия достоверного результата.
Радиограмма является двумерной проекцией. По ней оценивают зарегистрированное изображение и характеристики, предусмотренные применимым документом. Фактическая форма несплошности в объёме металла может требовать дополнительных данных или другого метода контроля.
Плёночная и цифровая радиография
ГОСТ ISO 17636-1-2017 устанавливает способы контроля с применением промышленной радиографической плёнки. ГОСТ ISO 17636-2-2017 относится к цифровым детекторам. Оба документа распространяются на сварные соединения металлических материалов, выполненные сваркой плавлением, в обозначенных областях применения.
Что проверить до передачи соединения на контроль
Радиографический контроль требует заранее подготовленного производственного контекста. Лаборатории нужны исходные данные, а изготовителю и монтажной команде — понимание, когда участок можно предъявить и когда он вернётся в работу.
- Идентификация: марка элемента, номер стыка, оси или координаты, чертёж и границы контролируемого участка.
- Конструкция: тип соединения, разделка, фактическая толщина, материал, доступные стороны и соседние элементы.
- Требования: процент контроля, применимый стандарт, класс или уровень приёмки, редакция документа и формат протокола.
- Готовность: завершённая сварка, очищенная зона, отсутствие предметов, способных перекрыть изображение, сохранённый доступ к месту установки детектора.
- Организация: согласованное время, освобождение зоны, взаимодействие с ответственными лицами и порядок возврата участка в производство.
ГОСТ 7512-82 охватывает широкий диапазон толщин сваренных элементов в своей области применения. Это значение нельзя использовать как универсальное подтверждение пригодности каждого узла: доступ, форма соединения, перепады толщины, ориентация возможных несплошностей и требования конкретного объекта проверяются отдельно.
Безопасность и организация зоны работ
Рентгеновские и радионуклидные дефектоскопы относятся к источникам ионизирующего излучения. С 1 сентября 2025 года действуют СанПиН 2.6.4115-25, которые объединяют требования радиационной безопасности для обращения с такими источниками. Практические режимы работы, границы зоны, контроль доступа и дозиметрическое обеспечение определяет уполномоченная специализированная организация.
В графике предусматривают период ограничения доступа, прекращение несовместимых работ в зоне, назначение ответственных лиц и подтверждение окончания контроля. Самостоятельно рассчитывать экспозицию, защиту или безопасное расстояние по статье нельзя.
Для площадки заранее проверяют, кто передаёт фронт, кто уведомляет соседние бригады, как обозначается участок и кто разрешает возобновить работы. Эти действия влияют на последовательность монтажа и должны быть согласованы до прибытия лаборатории.
Как проходит радиографический контроль
- Формируют задание.
Указывают соединения, объём, основание, критерии оценки и требуемый результат. - Проверяют применимость.
Учитывают материал, толщину, геометрию, доступ и возможность получить информативную проекцию. - Идентифицируют участок.
Сверяют марку, номер стыка, схему, границы контроля и маркировку изображения. - Готовят фронт.
Обеспечивают состояние поверхности, доступ к обеим сторонам и условия для безопасной организации работ. - Выполняют просвечивание.
Квалифицированный персонал применяет утверждённую технологию и контролирует качество регистрации. - Оценивают изображение.
Проверяют качество радиограммы, находят значимые изображения и сопоставляют их с критериями. - Оформляют результат.
Протокол и изображения связывают с соединением, участком и решением о дальнейших действиях.
Что влияет на видимость несплошности
| Фактор | Как влияет | Что уточнить до контроля |
|---|---|---|
| Толщина и перепады сечения | Меняют ослабление излучения и диапазон яркости или оптической плотности изображения. | Фактические толщины, накладки, фасонки и резкие переходы в зоне проекции. |
| Ориентация несплошности | Узкая плоскостная несплошность может дать слабое изображение при неблагоприятном направлении луча. | Предполагаемые типы дефектов и достаточность выбранных проекций. |
| Геометрия соединения | Соседние элементы и усиление шва могут накладываться на полезное изображение. | Разрез узла, свободный доступ и возможность разместить детектор с обратной стороны. |
| Качество изображения | Недостаточная резкость, чувствительность или идентификация ограничивают оценку. | Требуемый класс способа, индикаторы качества и правила маркировки. |
| Критерии приёмки | Определяют, какие изображения оценивают и какое решение допускается. | Ссылку проекта, применимый стандарт, класс или уровень и редакцию документа. |
Что должно быть в результате контроля
Протокол должен позволять восстановить объект, соединение, фактический объём и основание оценки. Отдельный снимок без маркировки и схемы трудно использовать при приёмке, ремонте и повторной проверке.
Как использовать вывод без расширительного толкования
Результат относится к перечисленным соединениям, проверенным участкам и применённым проекциям. Он не распространяется автоматически на соседние швы, закрытые зоны или характеристики, которые выбранная схема не оценивала. Перед приёмкой сверяют перечень стыков, маркировку изображений и фактический процент контроля.
ГОСТ ISO 17635-2018 связывает выбор метода с требованиями к изделию, материалом, толщиной шва, технологией сварки и объёмом контроля. Критерий нельзя назначать после просмотра снимка ради удобного вывода. Основание фиксируют до выполнения работ.
ГОСТ 23055-78 устанавливает классификацию по максимальным допустимым размерам определённых пор и включений в своей области применения. У него есть исключения, поэтому ссылку проверяют для конкретного объекта вместе с проектом и профильными правилами.
Как РК связан с ВИК и УЗК
Визуально-измерительный контроль фиксирует состояние поверхности, геометрию шва и видимые отклонения. Эти сведения помогают подтвердить готовность участка и идентифицировать соединение до инструментального контроля.
Ультразвуковой контроль сварных соединений использует отражённые акустические сигналы. Радиография формирует проекционное изображение по ослаблению излучения. Выбор или сочетание методов зависит от требуемых характеристик, материала, толщины, геометрии и применимого документа.
Общий разбор происхождения отклонений и производственных действий находится в статье о дефектах сварных швов металлоконструкций. Конструктивные типы стыков и их обозначения собраны в материале о видах сварных соединений.
Подготовьте данные по конструкции и контролю
Для обсуждения изготовления или монтажа передайте КМ/КМД, перечень соединений, требования проекта, материал и толщины, стадию готовности и условия площадки. Мы учтём заданный контроль в производственной последовательности и составе передаваемых документов.
Протоколы, схемы и изображения включают в комплект по правилам объекта. Общую структуру передачи данных раскрывает статья об исполнительной документации на металлоконструкции.
Вопросы и ответы
Что показывает радиографический контроль сварного шва?
РК формирует проекционное изображение различий ослабления излучения в металле. По пригодной радиограмме оценивают зарегистрированные поры, включения, непровары и другие изображения в пределах возможностей метода и заданных критериев.
Заменяет ли радиография визуально-измерительный контроль?
Нет. ВИК оценивает поверхность, форму и размеры доступных элементов шва, а радиография исследует внутреннюю структуру по проекционному изображению. Результаты относятся к одному идентифицированному соединению и дополняют друг друга.
Чем цифровая радиография отличается от плёночной?
При плёночном способе изображение фиксируется на промышленной радиографической плёнке, при цифровом — на цифровой детекторной системе. Для них действуют разные части ГОСТ ISO 17636; требования к качеству изображения и прослеживаемости сохраняются в обоих случаях.
Какие дефекты радиография может не показать?
Слабое изображение возможно у тонкой плоскостной несплошности при неблагоприятном направлении луча, а также при наложении геометрии деталей, резких перепадах толщины или недостаточном качестве радиограммы. Применимость оценивают до контроля.
Кто определяет объём радиографического контроля?
Объём задают проектная документация, стандарт на продукцию, программа контроля или согласованное техническое решение. В задании перечисляют соединения, участки, процент контроля и критерии оценки.
Что передать специализированной лаборатории?
Передают чертежи и перечень соединений, типы швов, материал и толщины, границы контроля, применимый документ, критерии оценки, стадию готовности, сведения о доступе и требования к протоколу.
Источники и нормативная база
- ГОСТ 7512-82 «Контроль неразрушающий. Соединения сварные. Радиографический метод».
- ГОСТ ISO 17636-1-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением плёнки».
- ГОСТ ISO 17636-2-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 2. Способы рентгено- и гаммаграфического контроля с применением цифровых детекторов».
- ГОСТ ISO 17635-2018 «Неразрушающий контроль сварных соединений. Общие правила для металлических материалов».
- ГОСТ 23055-78 «Контроль неразрушающий. Сварка металлов плавлением. Классификация сварных соединений по результатам радиографического контроля».
- СанПиН 2.6.4115-25 «Санитарно-эпидемиологические требования в области радиационной безопасности населения при обращении источников ионизирующего излучения».