Виды сварных соединений металлоконструкций: как различать и выбирать
Стыковое, тавровое, угловое и нахлёсточное соединения различаются взаимным положением деталей. Выбор фиксируют в проекте вместе с конструктивным исполнением, размерами, технологией и контролем.

Коротко: в строительных металлоконструкциях чаще всего рассматривают четыре основные группы: стыковые (С), угловые (У), тавровые (Т) и нахлёсточные (Н). Буква описывает схему соединения, а последующий номер в стандарте — конкретное конструктивное исполнение. По одному названию нельзя назначить разделку, катет, провар или контроль.
Соединение, шов и способ сварки — разные характеристики
Сварное соединение охватывает детали и область, где они связаны сваркой. Сварной шов — участок соединения, сформированный сварочным процессом. Способ сварки указывает, как получают шов: например, ручной дуговой сваркой, дуговой сваркой в защитном газе или под флюсом.
Тип соединения
Отвечает на вопрос: как расположены детали относительно друг друга — торцами, под углом, тавром или с перекрытием.
Конструктивное исполнение
Уточняет: подготовку кромок, одностороннее или двустороннее выполнение, подкладку и другие признаки в области конкретного стандарта.
Параметры шва
Задают: размеры, длину, шаг, протяжённость, расположение и требования к поверхности, если они нужны для узла.
Технология и контроль
Фиксируют: процесс, последовательность, доступ, требования к выполнению и методы контроля в принятом комплекте документов.
Обозначение С, У, Т или Н без ссылки на применимый стандарт и без остальных требований проекта не является достаточным производственным заданием.
Четыре основных вида сварных соединений
Стыковое
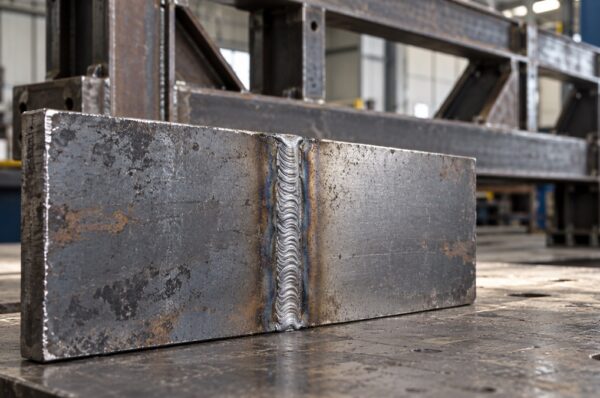
Детали примыкают торцевыми поверхностями. Схема позволяет продолжить лист или профиль по длине, но требует однозначно задать совмещение, подготовку кромок, сборочный зазор и доступ к корню.
Тавровое
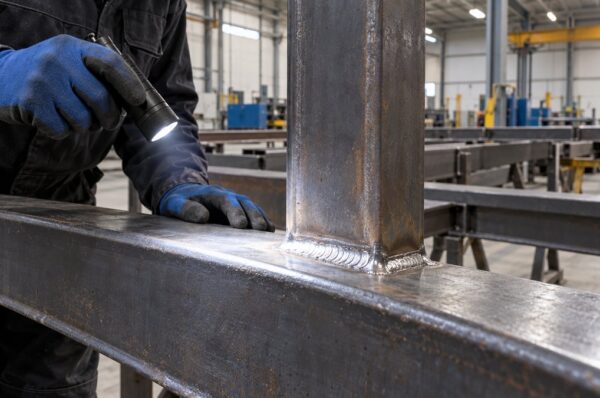
Торец одной детали примыкает к боковой поверхности другой. Такая геометрия встречается в примыканиях стенок, рёбер и пластин. Швы могут располагаться с одной или с двух сторон — решение следует из расчёта и документации.
Угловое
Детали расположены под углом и соединяются в зоне примыкания кромок. Следует проверить фактический угол, возможность сборки, доступ горелки или электрода и условия контроля.
Нахлёсточное
Детали частично перекрывают друг друга. Для решения существенны длина и расположение перекрытия, передача усилия, доступ к кромкам, защита закрытых поверхностей и требования к швам.
В общей учебной классификации встречается термин «торцевое соединение». При выпуске КМД следует пользоваться терминологией и группами именно того нормативного документа, который принят для данного процесса и узла.

Сравнение видов: что меняется для проектировщика и производства
| Вид | Положение деталей | Что обязательно проверить | Типичный риск ошибки |
|---|---|---|---|
| Стыковое | Торец к торцу | Совмещение, кромки, зазор, доступ к корню, требование к провару | Самовольное изменение разделки или зазора |
| Тавровое | Торец к поверхности | Угол, сторона выполнения, катет или разделка, доступ с обратной стороны | Путаница между типом соединения и угловым швом |
| Угловое | Кромки деталей под углом | Заданный угол, сопряжение кромок, очередность сборки, доступ | Попытка применить исполнение, рассчитанное на прямой угол, к иной геометрии |
| Нахлёсточное | Параллельные детали с перекрытием | Перекрытие, эксцентриситет, расположение швов, закрытые поверхности | Замена стыка нахлёстом без расчёта и согласования |
Таблица помогает сформулировать вопросы, но не ранжирует варианты по «прочности». Работа соединения зависит от направления и характера усилий, материала, толщины, качества выполнения, геометрии шва и расчётной модели.
Для заказчика практическая разница проявляется в составе задания и проверяемом результате. Стыковой участок требует внимания к совмещению и корню, нахлёсточный — к перекрытию и закрытым поверхностям, тавровый — к примыканию торца и доступу по сторонам, угловой — к фактическому углу сопряжения. Эти признаки можно проверить по чертежу и по собранному узлу, тогда как выбор расчётных размеров остаётся задачей проектной документации.
Чем тавровое соединение отличается от углового
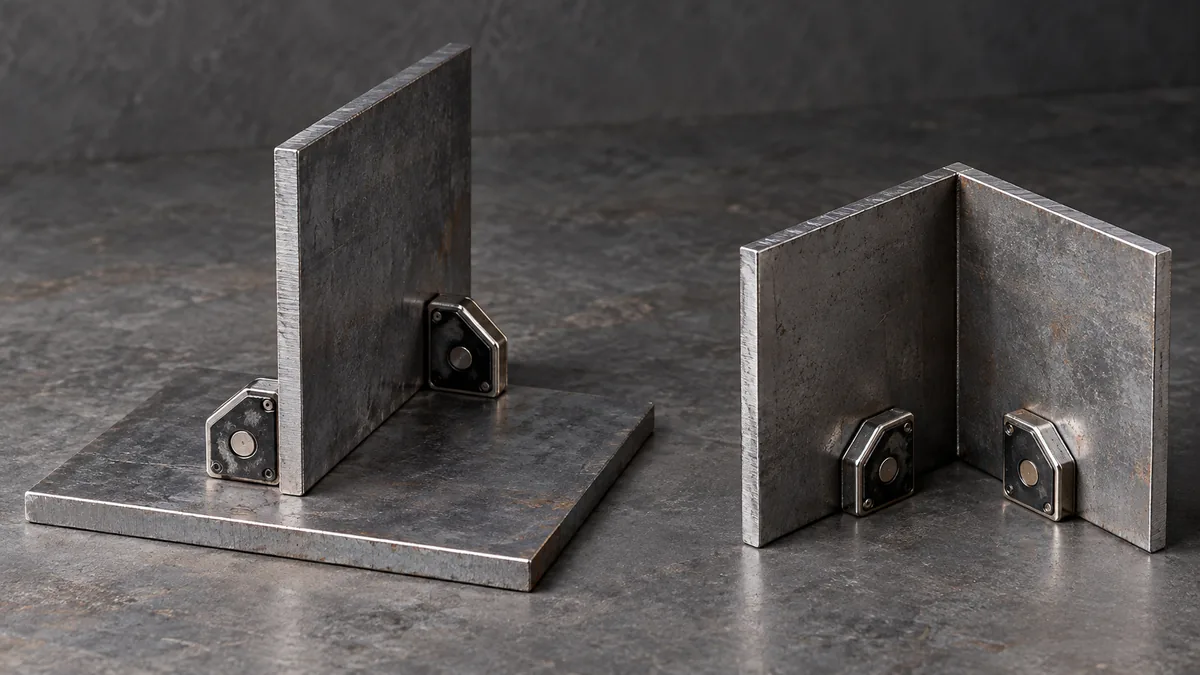
Различие видно по положению деталей. В тавровом соединении торец одного элемента приходит к поверхности другого. В угловом соединении края двух деталей образуют угол. При этом в обоих случаях шов может иметь угловое поперечное сечение, поэтому разговорное выражение «угловой шов» ещё не определяет тип соединения.
Для КМД полезно сначала назвать геометрию узла, затем найти нужное исполнение в стандарте, применимом к выбранному процессу сварки. После этого на листе указывают параметры, которые требуются для однозначного изготовления.
Как выбрать вид соединения без универсальных рецептов
Название соединения выбирают после понимания работы узла. Один и тот же внешне похожий фрагмент может иметь разные требования из-за нагрузки, толщины, материала, расположения в конструкции или доступности сварки.
Исходные данные по нагрузкам и схеме узла собраны в отдельной памятке об узлах металлоконструкций.
Как решение проходит из КМ в КМД и производство
- Сверить исходную схему. Используют актуальную редакцию раздела КМ, марки элементов, нагрузки и требования автора проекта.
- Определить геометрию соединения. Фиксируют взаимное положение деталей и путь передачи усилий, не заменяя отсутствующий расчёт аналогией.
- Выбрать применимый стандарт. Процесс сварки и область действия стандарта должны соответствовать материалу и типу изделия.
- Назначить конструктивное исполнение. Проверяют кромки, зазор, подкладку, стороны выполнения и доступность корня.
- Проверить технологичность. Сборка, прихватки, порядок наложения швов и фиксация должны позволять получить заданную геометрию.
- Оформить лист КМД. Обозначение связывают с конкретными деталями, размерами, спецификацией и общими указаниями. Подробнее — в статье о чтении сварных выносок.
- Назначить проверку. Метод и объём контроля берут из проектной, нормативной и технологической документации.
- Передать единую редакцию. Производство получает согласованные листы, а изменения оформляют и доводят до всех участников.
Перед выдачей листа полезно провести сквозную проверку: найти деталь на схеме расположения, перейти к узлу, сопоставить марку со спецификацией и прочитать обозначение так, как его увидит мастер в цехе. Если для понимания требуется устное пояснение автора, в комплекте КМД остаётся неоднозначность. Её следует убрать на листе или в однозначно связанном техническом требовании.
Что проверить перед выпуском сварного узла
В нашей работе с КМ и КМД мы связываем условное обозначение с конкретной маркой и геометрией деталей. Такая проверка помогает заметить конфликт до резки и сборки.
После изготовления соединение оценивают по требованиям проекта и принятой технологии. Внешний вид сам по себе не подтверждает соответствие: для разных узлов могут быть предусмотрены измерения геометрии, визуально-измерительный или иной метод контроля. Обнаруженные признаки сопоставляют с заданными критериями; отдельный материал объясняет, как системно разбирать дефекты сварных швов.
- марки соединяемых элементов и редакция листов совпадают;
- вид соединения читается однозначно по геометрии узла;
- ссылка на стандарт соответствует процессу и области применения;
- указаны необходимые размеры шва и параметры прерывистого выполнения, если оно предусмотрено;
- доступ с нужной стороны существует после сборки соседних деталей;
- подготовка кромок и сборочный зазор заданы там, где они требуются;
- требования к контролю и критерии приёмки можно найти в документации;
- меры по ограничению сварочных деформаций согласуются с последовательностью изготовления.

Когда производство следует остановить для уточнения
- обозначение не удаётся связать с конкретными кромками или деталями;
- на разных листах указаны разные исполнения одного узла;
- требуемая сторона шва после сборки недоступна;
- размер, разделка или контроль отсутствуют, а выбрать их без расчёта нельзя;
- предлагается заменить вид соединения для удобства изготовления без письменного решения ответственного проектировщика.
Нормативные документы: почему одного ГОСТ 5264 недостаточно
ГОСТ 5264-80 относится к ручной дуговой сварке. Для сварки в защитном газе действует ГОСТ 14771-76, для сварки под флюсом — ГОСТ 8713-79. У каждого документа своя область применения и собственные таблицы исполнений. Поэтому буквенно-цифровой код читают только вместе с номером стандарта.
Если детали расположены под острым или тупым углом, дополнительно проверяют область ГОСТ 11534-75. Термины и изображения распространённых типов соединений систематизированы в ГОСТ Р ИСО 17659-2009.
Год в обозначении стандарта сам по себе не означает, что документ отменён. На дату подготовки статьи перечисленные карточки Росстандарта имеют статус «Действует». При работе с конкретным проектом всё равно сверяют актуальный статус, изменения и прямые ссылки из нормативной и проектной документации.
Сначала определяют процесс, материал и геометрию узла, затем выбирают нормативный документ и его исполнение. Копирование кода из похожего чертежа без этой проверки создаёт неоднозначное задание.
Вопросы и ответы
Сколько основных видов сварных соединений используют в ГОСТ 5264-80?
В таблицах стандарта применяются четыре буквенные группы: стыковые С, угловые У, тавровые Т и нахлёсточные Н. Конкретные исполнения внутри групп различаются по конструктивным признакам.
Чем сварное соединение отличается от сварного шва?
Соединение включает связанные детали и зону их сопряжения. Шов — часть соединения, сформированная сваркой. В одном типе соединения возможны разные исполнения шва.
Чем тавровое соединение отличается от углового?
В тавровом соединении торец одной детали примыкает к поверхности другой. В угловом соединении кромки деталей образуют угол. Угловой шов при этом может применяться в обеих схемах.
Можно ли заменить стыковое соединение нахлёсточным?
Самостоятельно — нельзя. Замена меняет геометрию, путь передачи усилий, расход материала, защиту поверхностей и расчётную работу. Решение требует проверки и оформления ответственным проектировщиком.
По какой причине код соединения читают вместе с ГОСТ?
Одинаковая буква указывает общую геометрию, а номер исполнения и допустимые размеры относятся к конкретному стандарту и процессу сварки. Без номера документа код может быть истолкован неверно.
Что передать для проверки сварного узла?
Нужны актуальные листы КМ и КМД, марки деталей, схема узла, нагрузки и требования проекта, материал и толщины, предполагаемый процесс сварки, условия доступа и перечень неясных мест.
Источники и нормативная база
- ГОСТ Р ИСО 17659-2009 — термины для типов соединений, подготовки и сварных швов.
- ГОСТ 5264-80 — ручная дуговая сварка.
- ГОСТ 14771-76 — дуговая сварка в защитном газе.
- ГОСТ 8713-79 — сварка под флюсом.
- ГОСТ 11534-75 — ручная дуговая сварка соединений под острыми и тупыми углами.
Нужно проверить узел или комплект КМД?
Пришлите актуальные листы, марки деталей и перечень вопросов. Наши специалисты сверят состав исходных данных и помогут сформулировать, какие решения требуется уточнить до передачи в изготовление.