Изготовление · сварка · геометрия
Сварочные деформации металлоконструкций: почему возникает коробление и как сохранить геометрию
Коротко: сварка локально нагревает металл, а при неравномерном охлаждении шов и прилегающие зоны сокращаются. Если усадка распределена несимметрично, элемент может укоротиться, изогнуться, скрутиться или потерять плоскостность. Результат оценивают после предусмотренного охлаждения и освобождения от оснастки — по КМ/КМД и применимым допускам, а не «на глаз».
Почему металл «ведёт» после сварки
Во время сварки небольшой участок быстро нагревается и стремится расшириться. Более холодный металл вокруг ограничивает это перемещение. Затем нагретая зона остывает и сокращается. Поскольку температура, жёсткость и расположение швов по сечению неодинаковы, сокращение тоже получается неравномерным.
Часть перемещений видна ещё во время работы, часть проявляется после полного охлаждения, снятия прихватов или освобождения из кондуктора. Поэтому ровное положение в жёсткой оснастке не доказывает, что элемент сохранит форму после снятия ограничений.
Нагрев создаёт локальное расширение, охлаждение — усадку, а конструктивная несимметрия превращает её в изменение геометрии. Задача технологии — не отменить физику, а распределить тепловложение и перемещения так, чтобы итог соответствовал документации.
Не смешивайте четыре разных явления
Тепловое перемещение
Форма и размеры меняются непосредственно при нагреве. Это промежуточное состояние, а не готовый результат.
Остаточная деформация
Отклонение сохраняется после установленного охлаждения и снятия технологических ограничений.
Остаточные напряжения
Внутреннее напряжённое состояние может существовать и при внешне приемлемой форме; линейкой его не определяют.
Дефект соединения
Трещина, пора, несплавление или нарушение формы шва относятся к качеству соединения и требуют другого маршрута оценки.
Если проблема относится к самому сварному соединению, используйте отдельный порядок из материала о дефектах сварных швов металлоконструкций. Коробление всего элемента может сопровождаться дефектом шва, но одно не доказывает другое.
Какие формы деформации встречаются
Название помогает выбрать точки и способ измерения, но не устанавливает допустимость. Один элемент может одновременно получить несколько видов отклонений: например, укорочение, общий изгиб и местную потерю плоскостности стенки.
Сравнивать нужно с заданной базой. Без обозначенных базовых поверхностей, осей, сечений и состояния измерения фраза «балка кривая» не даёт данных для технического решения.
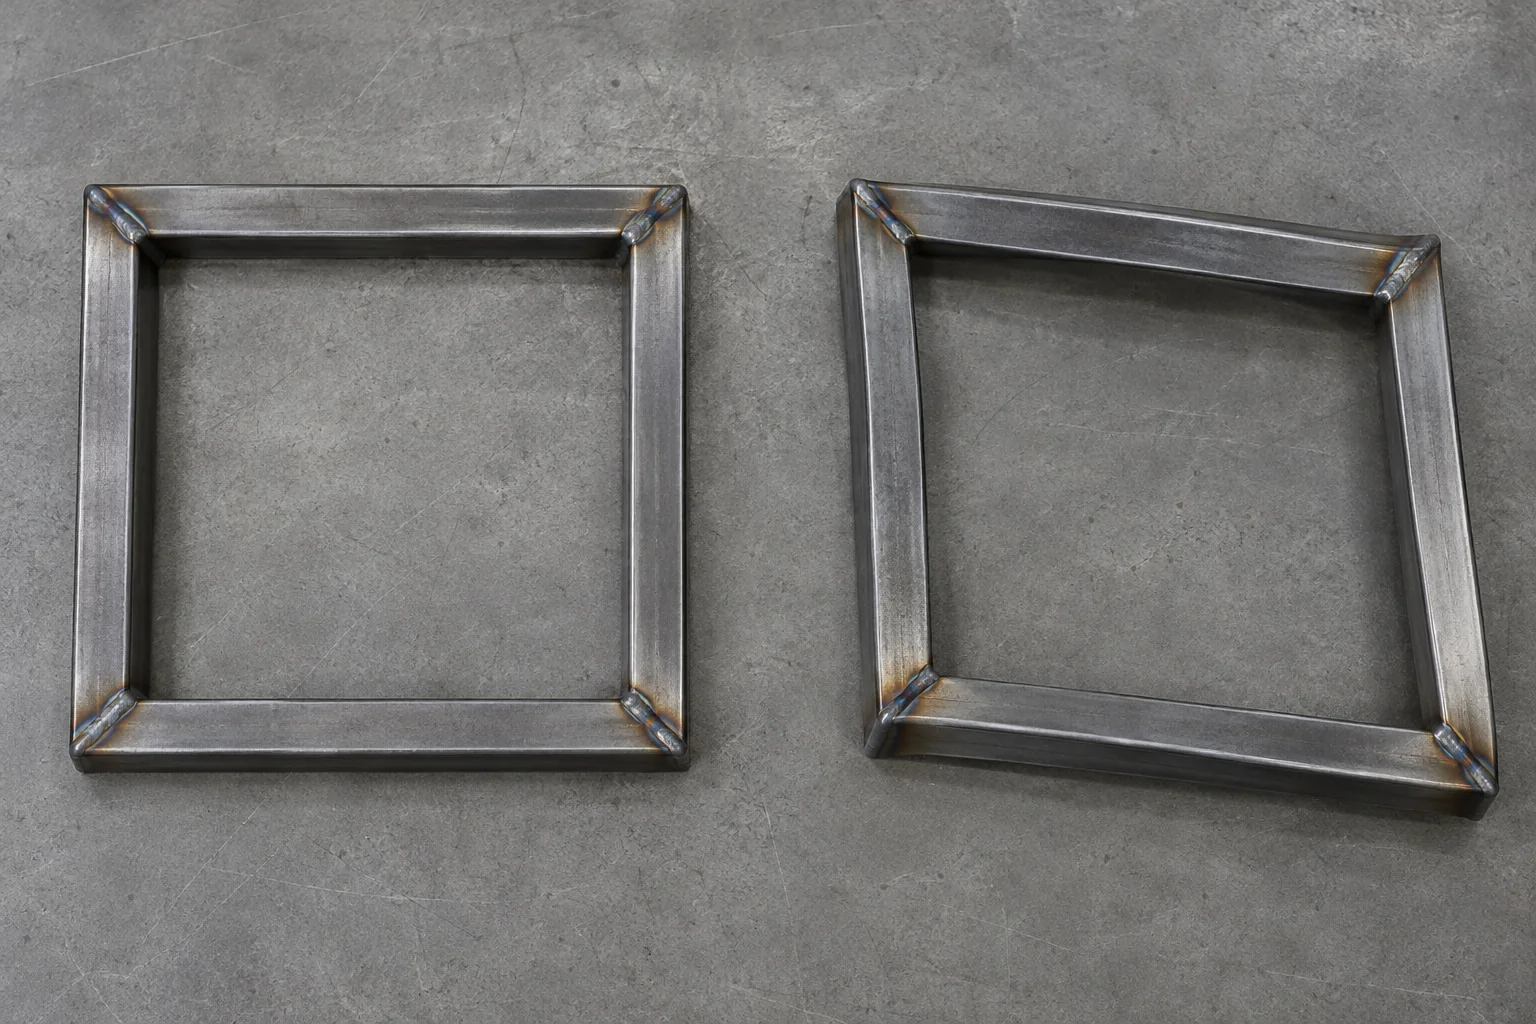
| Форма отклонения | Как проявляется | Что обычно измеряют | Что уточнить до вывода |
|---|---|---|---|
| Продольная усадка | Элемент или зона соединения сокращается вдоль шва | Общую длину и расстояния между базами | Температурное состояние, исходные размеры и допуск чертежа |
| Поперечная усадка | Размер уменьшается поперёк соединения | Ширину, расстояние между кромками, осями или отверстиями | Схему соединения, последовательность и припуски |
| Угловая деформация | Соединённые части поворачиваются относительно исходного положения | Угол, зазор под линейкой, положение полок и плоскостей | Базовую плоскость и условие закрепления |
| Общий изгиб | Продольная ось балки, колонны или рамы отклоняется | Стрелу, прямолинейность, положение контрольных сечений | Схему опирания при измерении и собственный вес |
| Кручение | Сечения разворачиваются относительно продольной оси | Положение контрольных точек и диагоналей в нескольких сечениях | Базы, длину участка и отсутствие случайного поджатия |
| Местное коробление | Лист, стенка или полка теряет плоскостность рядом со швом | Зазор под шаблоном/линейкой и форму выбранной зоны | Границы участка, толщину, ребра и проектный критерий |
От чего зависит риск коробления
Сам по себе большой или малый размер элемента не даёт ответа. Важна совокупность факторов, а их влияние проверяют по документации и фактическому процессу.
- Компоновка узла: симметрия и положение швов относительно оси и центра жёсткости;
- Жёсткость: толщина, длина свободной части, ребра и временные связи;
- Объём наплавленного металла: фактическая геометрия соединения и проходов;
- Тепловложение: процесс, параметры, скорость и паузы по установленной процедуре;
- Последовательность: направление, чередование и распределение швов по элементу;
- Сборка: зазоры, прихватки, положение деталей и исходная геометрия;
- Оснастка: места фиксации, жёсткость и порядок освобождения;
- Материал: свойства, толщина и состояние заготовок;
- Повторные операции: заварка, исправление и локальный нагрев меняют накопленную картину;
- Измерение: температура, опоры и выбранные базы могут менять получаемый результат.
Контроль по этапам: от КМД до финального измерения
Контрольная точка нужна до того, как отклонение станет дорогим или труднообратимым. Последовательность ниже не заменяет технологическую документацию, а показывает, какие решения и данные должны быть в ней связаны.
-
Выделить критичные размеры и базы
По актуальным КМ/КМД определяют длины, диагонали, оси, плоскости, положения отверстий и сопрягаемые поверхности, от которых зависит монтаж. Фиксируют применимый документ и состояние измерения.
-
Проверить исходную геометрию заготовок
До сборки отделяют отклонения проката и резки от последствий сварки. Значимые размеры записывают с привязкой к марке элемента и контрольным точкам.
-
Согласовать технологическую последовательность
Технология должна учитывать положение и порядок швов, прихватки, оснастку, доступ, установленные параметры и точки межоперационного контроля. Универсальной последовательности для всех рам и балок нет.
-
Проверить сборку до первого основного шва
Сверяют базы, диагонали, зазоры, соосность и положение деталей. Прихватки и фиксаторы должны удерживать согласованную сборку, не скрывая исходную ошибку под усилием.
-
Измерять по установленным контрольным точкам
После выбранных операций сравнивают фактический тренд с ожидаемым. Если отклонение нарастает, работу не продолжают автоматически: проверяют сборку, последовательность, параметры и ограничения.
-
Дать элементу перейти в состояние финальной проверки
Соблюдают установленный порядок охлаждения и освобождения оснастки. Измерение в нагретом или принудительно поджатом состоянии не подменяет итоговый контроль.
-
Сопоставить результат с документацией
Фактические длины, углы, прямолинейность, плоскостность и положение точек сравнивают с КМ/КМД и применимыми допусками. «Визуально ровно» и «собирается с усилием» не являются критериями.
-
Оформить решение по отклонению
Если допустимое отклонение превышено, сохраняют исходное состояние, оценивают влияние на соединения и сопряжения, согласуют способ исправления и объём повторной проверки. После правки результат измеряют заново.

Что измерять и фиксировать
Набор контрольных точек зависит от конструкции. Для рамы важны диагонали и положение углов, для балки — ось, полки, стенка и опорные зоны, для узла — взаимное положение сопрягаемых поверхностей и отверстий.
- марка элемента и редакция чертежа;
- схема опирания и базирования;
- исходные размеры до сварки;
- контрольные сечения и точки;
- температурное состояние измерения;
- этап сварки и состояние оснастки;
- длины, диагонали и углы;
- прямолинейность и плоскостность;
- положение отверстий и сопряжений;
- инструмент и способ измерения;
- фото общей формы и баз;
- решение и результат повторной проверки.
Почему жёсткая оснастка не гарантирует ровный результат
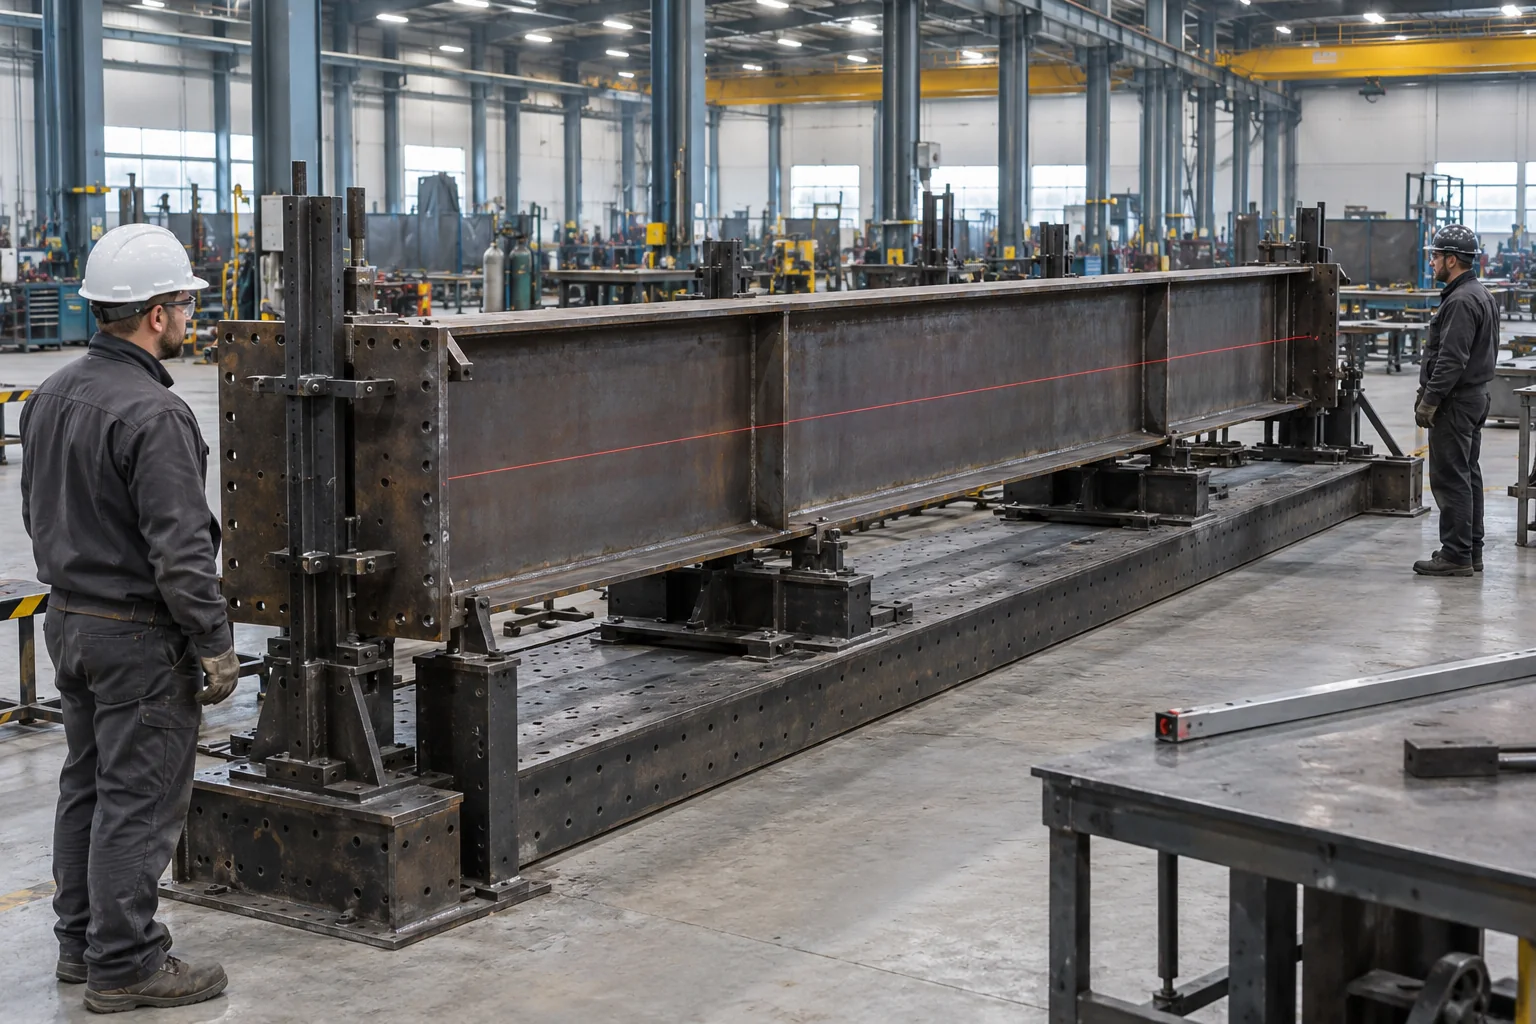
Приспособление ограничивает перемещение в выбранных точках и помогает сохранить сборочное положение. Но металл продолжает расширяться и сокращаться. Чем жёстче ограничено свободное перемещение, тем важнее учитывать внутренние усилия, последовательность освобождения и возможное пружинение.
Изделие может выглядеть ровным в кондукторе, а после снятия зажимов изменить форму. Возможен и другой сценарий: оснастка уменьшает одно отклонение, но способствует появлению или росту другого в соседней зоне. Поэтому оценивают не силу фиксации саму по себе, а всю систему — базы, швы, жёсткость, порядок операций и контроль после освобождения.
Практическое правило: не снимайте фиксаторы «по привычке» и не оставляйте элемент зажатым только потому, что он выглядит ровным. Условие освобождения и момент измерения должны быть частью принятой технологии.
Как предупреждают деформации до правки
| Уровень | Что можно предусмотреть | Что проверяет контроль |
|---|---|---|
| КМ и КМД | Доступность соединений, положение швов, жёсткость узла, сборочные базы, критичные размеры и допустимые отклонения | Актуальность листов и отсутствие противоречий между геометрией, монтажом и сваркой |
| Технологическая подготовка | Последовательность, разбивку операций, оснастку, прихватки, установленные параметры и контрольные точки | Соответствие фактического процесса утверждённой процедуре |
| Сборка | Повторяемые базы, корректный зазор, устойчивое положение и доступ для измерения | Исходные размеры и отсутствие скрытого силового поджатия |
| Сварка | Распределение тепловложения и последовательность с учётом конкретного элемента | Параметры, порядок выполнения и изменение геометрии между этапами |
| Обратная связь | Порог остановки и порядок корректировки до завершения всей серии | Повторяемость тренда по однотипным маркам и закрытие причины, а не только следствия |
Для деталей, которые должны соединиться без подгонки на объекте, полезно заранее увязать этот процесс с контрольной сборкой металлоконструкций. Исходные геометрические требования должны быть однозначно отражены в чертежах КМ и КМД.
Правка — отдельная технологическая операция
Механическая или термическая правка меняет напряжённо-деформированное состояние элемента. Способ нельзя выбирать только по внешнему виду или совету из общей инструкции. Нужно учитывать материал, толщину, форму сечения, расположение швов, величину и направление отклонения, состояние соединений и последующие нагрузки.
До правки фиксируют исходную геометрию и определяют зоны воздействия, опоры, последовательность, ограничения и способ контроля. После операции повторно измеряют весь значимый участок, а не только точку приложения усилия. При необходимости проверяют затронутые сварные соединения в объёме, который установило техническое решение.
Нагрев «до нужного цвета», ударная правка и локальная наплавка без согласованной технологии опасны. Они могут изменить свойства, создать новые локальные деформации или повредить соединение. Универсальной безопасной температуры или усилия для любой конструкции нет.
Как связать геометрию с изготовлением и приёмкой
До запуска
В составе исходных данных нужны актуальные КМ/КМД, критичные сопряжения, требования к сварке, контролю и состоянию поставки.
В производстве
Измерения связывают с маркой, этапом и редакцией документов. Тогда отклонение можно локализовать до изготовления всей серии.
Перед отгрузкой
Проверяют итоговые размеры, комплектность и зоны, от которых зависит монтаж. Силовая подгонка на объекте не должна заменять закрытие несоответствия.
На площадке
При приёмке металлоконструкций отделяют заводскую геометрию от транспортного или складского повреждения.
Результаты измерений и технические решения включают в принятую систему исполнительной документации. Для изготовления каркаса здания и изготовления металлических ферм критичные размеры и порядок передачи данных лучше согласовать до запуска производства.
Ошибки, из-за которых коробление обнаруживают слишком поздно
- измерение только после завершения всех швов;
- отсутствие исходной геометрии заготовок;
- сравнение с неактуальной редакцией КМД;
- оценка ровности только внутри кондуктора;
- измерение нагретого элемента без оговорённого состояния;
- смена баз между контрольными этапами;
- универсальная последовательность для разных марок;
- продолжение серии при устойчивом росте отклонения;
- правка без фиксации исходного состояния;
- проверка одной точки вместо всего затронутого участка;
- смешение деформации элемента и дефекта шва;
- передача отклонения на монтаж без оформленного решения.
Вопросы и ответы
Почему рама ровная на столе, но изгибается после снятия?
Оснастка ограничивает перемещение и удерживает сборочное положение. После снятия ограничений накопленные в процессе сварки перемещения и внутренние усилия могут проявиться как пружинение, изгиб или кручение. Поэтому итоговую геометрию проверяют после установленного охлаждения и освобождения.
Когда измерять геометрию после сварки?
Момент и состояние измерения задают технологическая и проектная документация. Для окончательной оценки элемент должен находиться в предусмотренном температурном состоянии, на установленной схеме опирания и без случайного поджатия. Промежуточные измерения выполняют отдельно по контрольным точкам процесса.
Жёсткие фиксаторы полностью устраняют деформацию?
Нет. Они ограничивают перемещение в выбранных точках, но не отменяют тепловое расширение и усадку. После освобождения возможно пружинение; кроме того, ограничение может изменить распределение остаточных напряжений и переместить отклонение в соседнюю зону.
Как понять, допустимо ли выявленное коробление?
Фактическую геометрию сопоставляют с актуальными КМ/КМД и применимыми допусками для конкретной конструкции. Нужны корректные базы, состояние измерения и величина отклонения. Общая фотография или сравнение с другим изделием не заменяют этот критерий.
Можно ли выправить элемент нагревом или прессом?
Такие методы применяются только по согласованной технологии для конкретного элемента. До решения нужны материал, сечение, расположение швов, величина и направление отклонения, состояние соединений и схема последующей проверки. Универсального режима нет.
Чем сварочная деформация отличается от дефекта шва?
Деформация описывает изменение формы или размеров элемента. Дефект шва относится к несовершенству сварного соединения — например, трещине, поре, несплавлению или нарушению профиля. Они могут встречаться одновременно, но оцениваются по разным признакам и критериям.
Источники и нормативная база
- ГОСТ Р ИСО 13920-2026 «Сварка. Общие допуски на сварные конструкции. Размеры линейные и угловые, форма и положение»;
- ГОСТ ISO 3834-2-2023 «Требования к качеству сварки плавлением металлических материалов. Часть 2. Всесторонние требования к качеству»;
- ГОСТ Р ИСО 15609-1-2025 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка»;
- ГОСТ 23118-2019 «Конструкции стальные строительные. Общие технические условия» с Изменением № 1 и действующими поправками;
- ГОСТ Р 58904-2020 «Сварка и родственные процессы. Словарь. Часть 1. Общие термины»;
- ГОСТ Р 70465-2022 «Типовые технологические и организационные процессы. Сварка стальных строительных конструкций. Требования к организации и выполнению работ в условиях строительной площадки. Контроль качества».
Перед применением проверьте актуальную редакцию, область действия документа, класс допусков и требования КМ, КМД, договора и технологической документации конкретного объекта.
Передайте исходные данные до запуска изготовления
Изготавливаем стальные каркасы зданий в Санкт-Петербурге по согласованным КМ и КМД. До подготовки предложения сверяем состав марок, ревизию чертежей, сварные соединения, критичные размеры, требования к контролю, защите, комплектности и поставке.
Для предметного обсуждения приложите актуальные листы КМ/КМД, спецификации, требования к геометрии и сварке, а также данные о сопрягаемых элементах. Если по уже изготовленному элементу выявлено отклонение, нужны схема базирования, фактические размеры, фото общей формы и оформленное техническое решение.