Подготовка кромок под сварку: как выбрать форму и проверить сборку
Коротко: форму кромок, угол скоса, притупление и сборочный зазор определяют по конкретному соединению, способу сварки, актуальному КМД и применимому стандарту. До сварки проверяют геометрию, состояние поверхности, взаимное положение деталей и доступ к корню шва.
Что определяет форму подготовки кромок
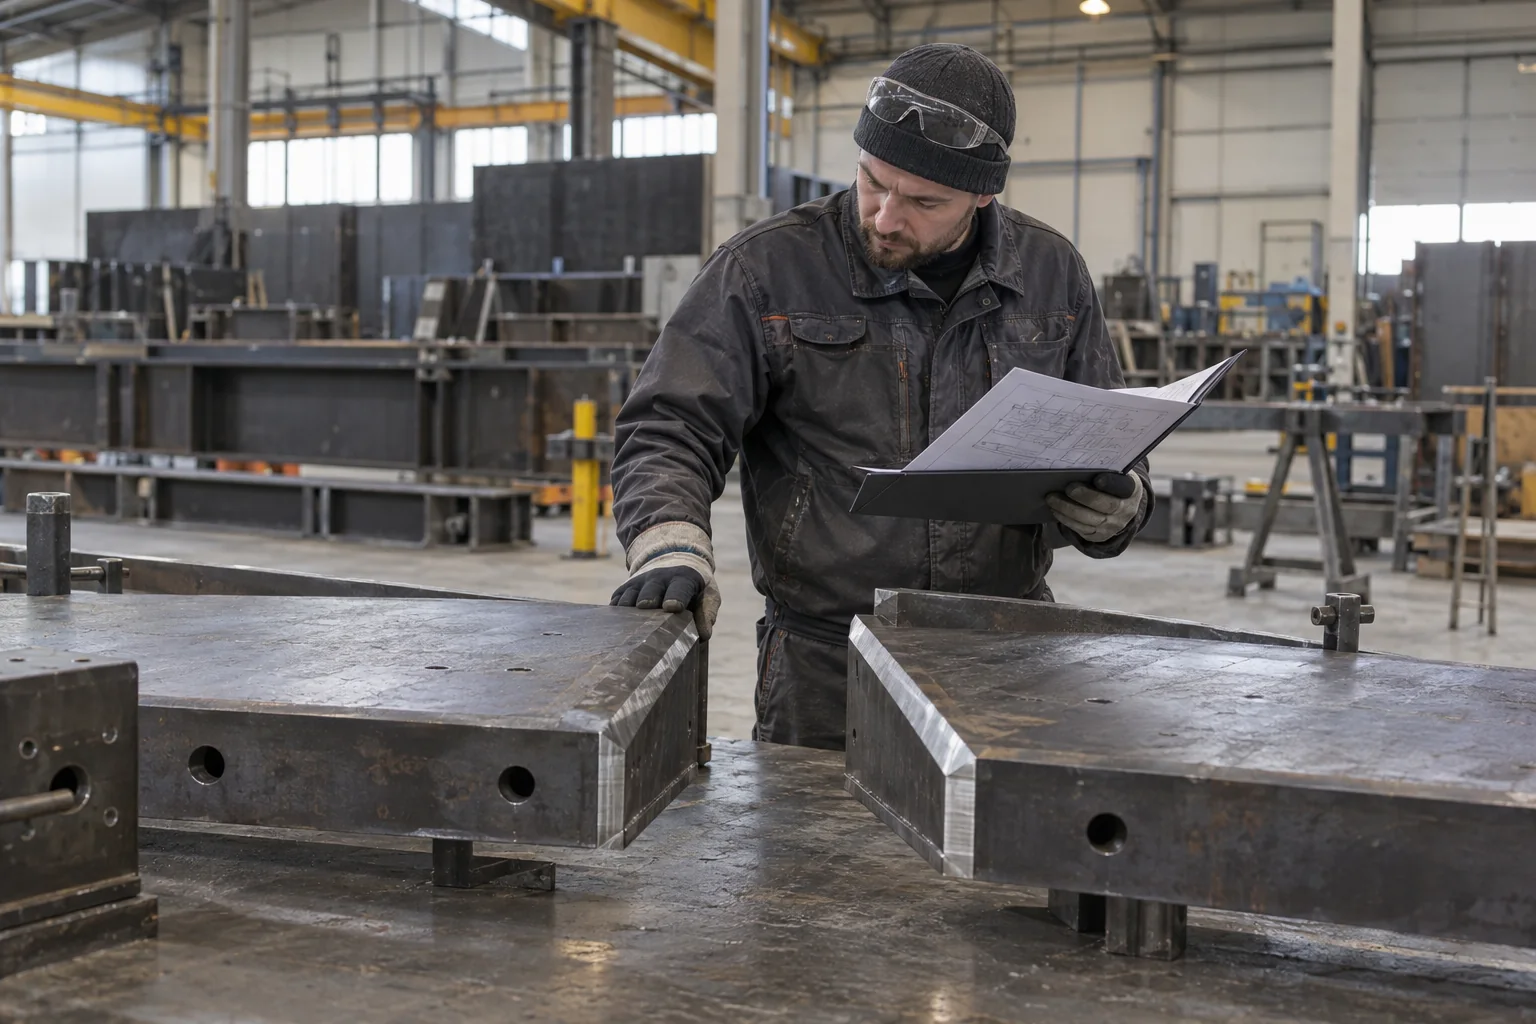
Два листа одинаковой толщины могут потребовать разной подготовки, если к соединению есть доступ только с одной стороны или с обеих. Поэтому до обработки технолог сверяет тип соединения, способ сварки, КМД и условия сборки. Если выбрать геометрию без этой проверки, можно снять лишний металл или собрать соединение, в котором нельзя выполнить предусмотренный шов.
Стыковое, тавровое, угловое или нахлёсточное; односторонний либо двусторонний доступ.
Ручная дуговая, в защитном газе, под флюсом или другой предусмотренный процесс.
Актуальный КМД, обозначение узла, технология и стандарт для выбранного процесса.
Форма, скос, притупление, чистота торца и состояние после обработки.
Зазор, смещение, фиксация, прихватки и возможность выполнить предусмотренный шов.
Практический вывод: толщина детали — один из исходных параметров. Она не определяет форму кромок отдельно от типа соединения, способа сварки и требований чертежа.
Разделка, зачистка и сборка решают разные задачи
Разделка формирует геометрию торцов: скос, притупление, радиус или сочетание поверхностей. Она создаёт предусмотренный доступ к корню соединения и задаёт будущий объём разделки.
Зачистка приводит поверхности в состояние, пригодное для сборки и сварки. Удаляют загрязнения и последствия обработки в объёме, который установлен документацией и фактическим состоянием детали.
Сборка устанавливает детали во взаимное положение. На этом этапе контролируют зазор, смещение кромок, фиксацию и доступ. Хорошо обработанные торцы не исправляют ошибочную сборку. При контрольной сборке металлоконструкций отдельно оценивают, как несколько отправочных элементов соединяются в общий комплект.
Прихватка закрепляет уже проверенное положение. Если детали приходится стягивать усилием, сначала фиксируют отклонение и получают решение специалиста, отвечающего за технологию соединения. Иначе после снятия зажимов или освобождения из приспособления детали могут сместиться.
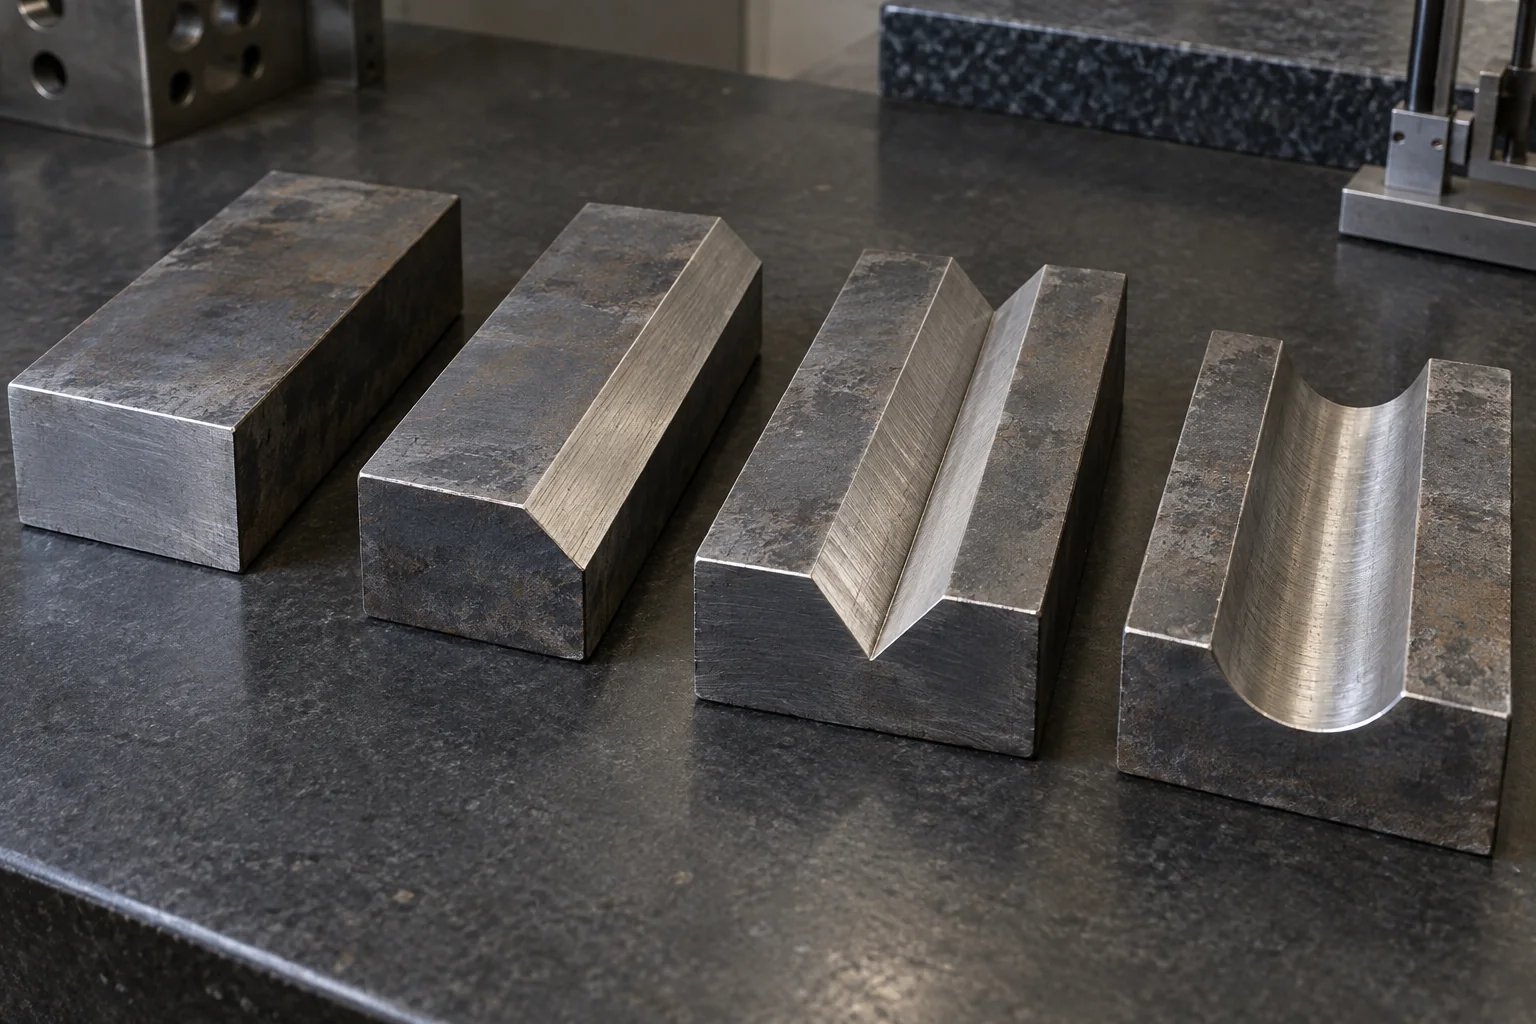
Где брать требования к подготовке кромок
Сначала находят узел в КМД и проверяют актуальную редакцию чертежа. Затем обозначение соединения сопоставляют со способом сварки, технологической документацией и областью применения стандарта. Если технические условия или фактическая деталь противоречат этому комплекту, расхождение передают специалисту, отвечающему за технологию соединения, до обработки кромки.
КМД и чертёж узла
В КМД указывают марку элемента, расположение соединения, обозначение шва, размеры и локальные требования проекта. В работу передают актуальные чертежи металлоконструкций согласованной редакции.
Технологическая документация
В технологической документации указывают способ сварки, последовательность операций, подготовку деталей, требования к сборке и контролю.
Стандарт на процесс
Содержит типы соединений, конструктивные элементы и размеры для своей области применения. Номер стандарта проверяют вместе со способом сварки.
Технические условия конкретного заказа
В технических условиях могут быть дополнительные требования к материалу, состоянию поверхности, контролю и оформлению результата. Рабочий комплект должен содержать согласованную редакцию этих условий до начала операции.
Фактическая деталь
При осмотре сверяют материал, толщину, качество реза, геометрию и доступ к соединению. Связь марки и сертификата проверяют ещё при входном контроле металлопроката, а найденное расхождение связывают с маркой детали и до продолжения обработки передают специалисту, отвечающему за технологию соединения.
Номер ГОСТ без типа соединения не задаёт готовую фаску. Конкретную геометрию находят в строке применимого документа, которая соответствует способу сварки, типу соединения и предусмотренному доступу.
Фаска, притупление, зазор и смещение: чем они отличаются
Скос и притупление проверяют на подготовленной кромке до сборки. Зазор и смещение измеряют после установки деталей в рабочее положение. Если смешать эти группы параметров, обработанная кромка может соответствовать чертежу, а геометрия собранного соединения — уже нет.
- Скос кромки — наклонная обработанная поверхность торца.
- Угол скоса относится к одной кромке; общий угол раскрытия описывает собранное соединение.
- Притупление — оставленная часть торца у корня соединения.
- Сборочный зазор — расстояние между подготовленными деталями после их установки.
- Смещение кромок показывает взаимное положение поверхностей по высоте.
- Состояние поверхности включает чистоту, качество реза и локальные повреждения.
Что сверить перед сваркой
Отклонение одного параметра меняет условия формирования корня шва и может потребовать повторной обработки или сборки. Для каждого признака заранее выбирают источник требования, способ измерения и место фиксации результата.
| Что проверяют | Где берут критерий | Как фиксируют | Риск ошибки |
|---|---|---|---|
| Тип соединения и доступ | КМД, чертёж узла, технология | Марка элемента, узел, сторона выполнения | Выбрана геометрия для другого соединения |
| Форма и угол кромки | Обозначение соединения и применимый стандарт | Шаблон/средство измерения, место проверки | Нет предусмотренного доступа к корню или увеличен объём разделки |
| Притупление | Таблица соединения, КМД, технология | Фактическое значение и идентификатор детали | Изменены условия формирования корня |
| Сборочный зазор | Решение для собранного соединения | Точки или участки, заданные документами заказа либо схемой контроля | Параметр принят по одному локальному месту |
| Смещение поверхностей | КМД, технология, норма на соединение | Базы измерения и участок стыка | Прихватка скрыла исходное расхождение |
| Чистота и состояние | Технология, требования проекта и материала | Вид, место и протяжённость признака | Загрязнение или дефект остаётся в зоне соединения |
Средство измерения выбирают по параметру и требуемой точности. Один универсальный шаблон не подтверждает автоматически всю геометрию соединения.
Что проверить после резки и механической обработки
Термическая и механическая обработка оставляют разный след на металле. После формирования кромки осматривают торец и прилегающую поверхность, сверяют геометрию и определяют, нужна ли дополнительная обработка по технологии. Это контроль до сварки; признаки и порядок оценки дефектов готового сварного шва рассматривают отдельно.
- равномерность и непрерывность подготовленной поверхности;
- локальные вырывы, трещины, неровности реза и грубые риски;
- заусенцы, наплывы, окалина и продукты коррозии;
- масло, разметочные составы, влага и другие загрязнения;
- совпадение фактической формы с чертежом и технологией;
- сохранение идентификации детали после обработки.
Сам факт видимого следа резки ещё не определяет решение. Оценивают его вид, размер, расположение и применимый критерий. Обработка «до блеска» без заданного основания может изменить геометрию кромки.
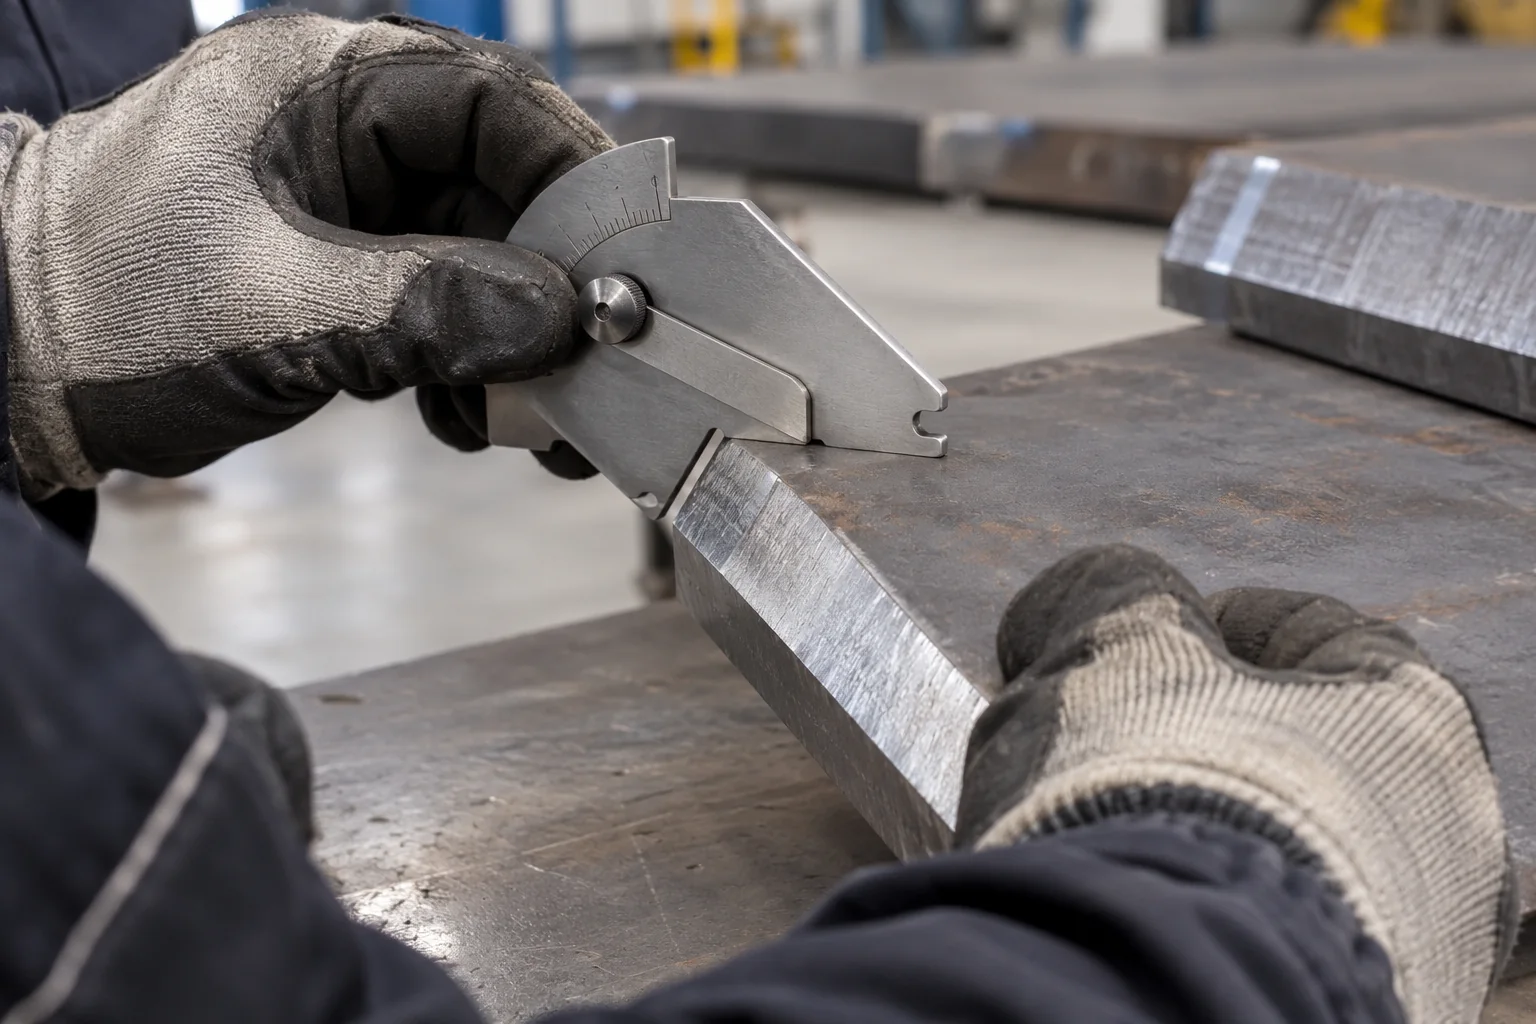
Порядок проверки готовности соединения
Проверка должна сохранять связь от марки детали и редакции КМД до фактических измерений после прихваток. Конкретные критерии, точки контроля и ответственных задают документы заказа и принятый на производстве порядок. Если связь с узлом или требованием потеряна, готовность к сварке подтвердить нельзя.
-
Идентифицировать узел
Связывают детали с маркой элемента, позицией КМД и актуальной редакцией документации. Без этой связи нельзя выбрать критерий.
-
Уточнить способ сварки и доступ
Определяют предусмотренный процесс, положение соединения и возможность работы с одной или двух сторон.
-
Найти конкретный тип соединения
Сопоставляют обозначение на чертеже с применимым стандартом и технологической документацией. Проверяют область действия документа.
-
Подготовить торцы
Формируют предусмотренную геометрию и выполняют необходимую обработку поверхности. Если фактическая форма отличается от КМД или технологии, обработку приостанавливают до решения специалиста, отвечающего за технологию соединения.
-
Проверить кромки до сборки
Контролируют форму, угол, притупление, состояние торца и идентификацию деталей. Результат привязывают к проверяемому узлу.
-
Установить детали в приспособление
Обеспечивают предусмотренное взаимное положение, опирание и доступ. Усилием фиксации нельзя скрывать отклонение. Сборку продолжают после решения специалиста, отвечающего за технологию соединения, и записи результата по принятому на производстве порядку.
-
Проверить собранный стык
Измеряют зазор и смещение в точках или на участках, заданных документами заказа либо принятой схемой контроля, и оценивают постоянство геометрии между ними.
-
Зафиксировать результат
При соответствии в записи отмечают готовность узла к сварке. При расхождении указывают фактический параметр и передают его специалисту, отвечающему за технологию соединения.
-
Сохранить контроль после прихваток
После фиксации повторно проверяют положение деталей и доступ к соединению. Если геометрия изменилась, сварку не начинают: параметры повторно измеряют, а расхождение передают специалисту, отвечающему за технологию соединения.
Сборочный зазор проверяют на реальном стыке
Значение из документа относится к собранному соединению. Соответствие проверяют по предусмотренным базам в точках или на участках, заданных документами заказа либо принятой схемой контроля. Одна щель у края не описывает всю сборку.
Одновременно оценивают смещение поверхностей, прямолинейность, доступ к корню, устойчивость фиксации и расположение прихваток. Результат записывают с привязкой к марке элемента, узлу и точкам измерения. Если после прихваток или сварки возникает коробление, причины и способы ограничения сварочных деформаций металлоконструкций оценивают отдельно.
Прихватка не заменяет проверку. После её выполнения геометрию контролируют повторно: локальный нагрев и последовательность фиксации могут изменить положение деталей.
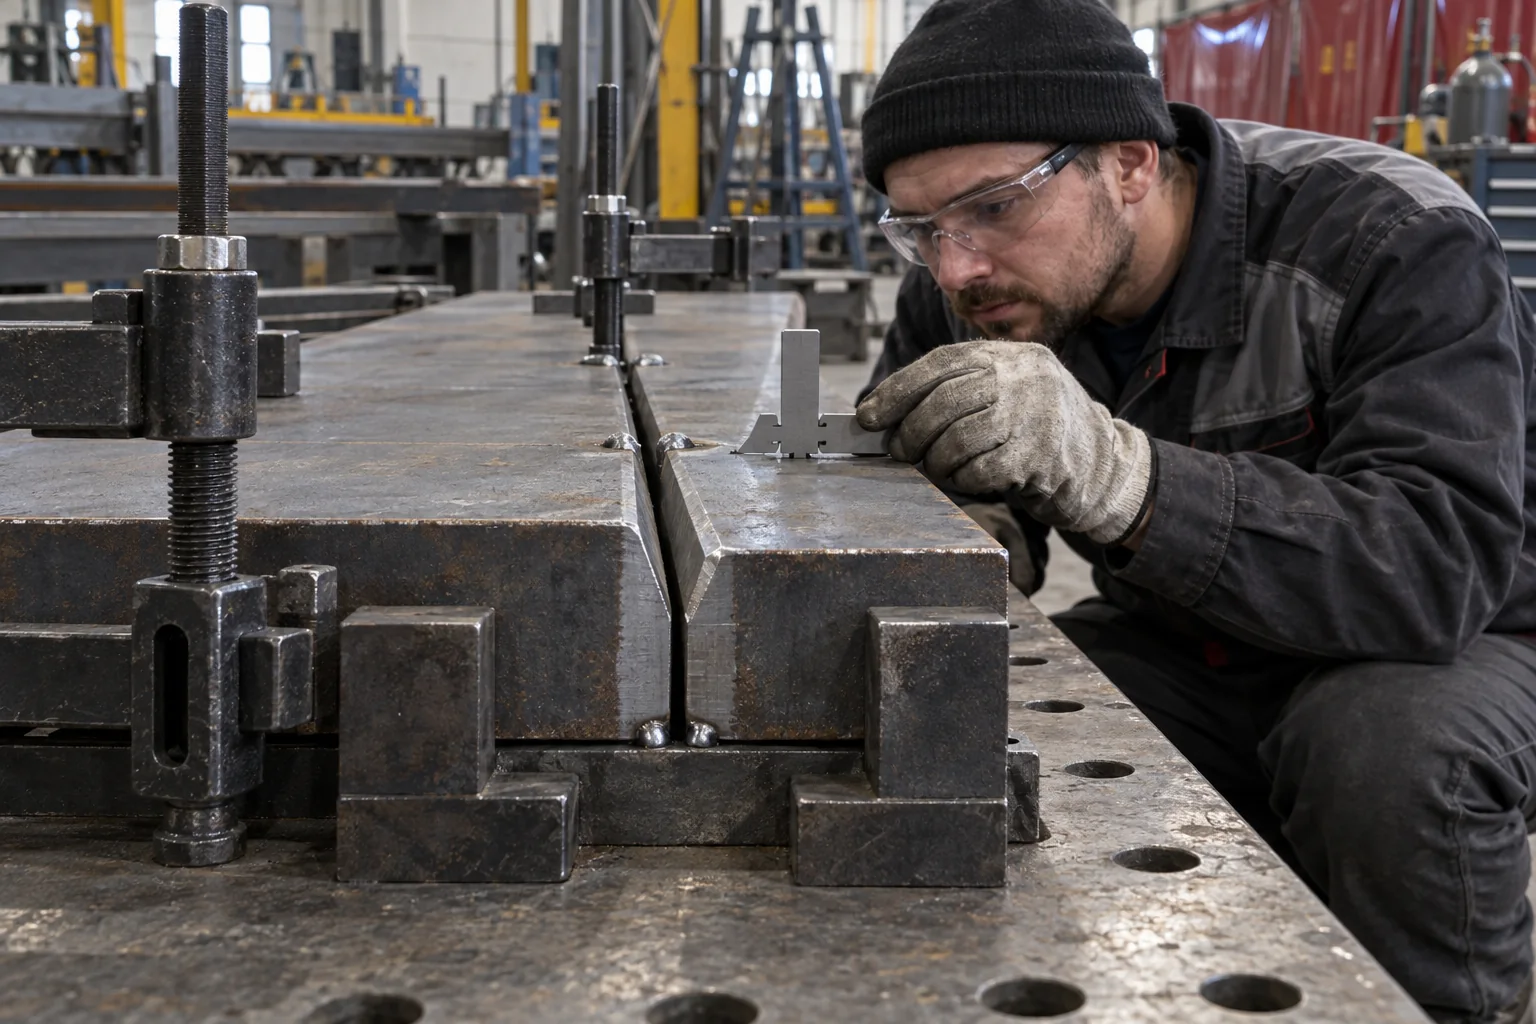
Что делать при расхождении с КМД или технологией
Если фактический параметр не совпадает с КМД или технологией, сварку не начинают до решения специалиста, отвечающего за технологию соединения. Запись должна позволять повторно найти место, увидеть измеренное отклонение и проверить, как его закрыли.
Что записать для разбора: марку элемента и узел, редакцию КМД, предусмотренный тип соединения, фактический параметр и место измерения, применённое средство контроля, фотографию при необходимости, дату и ответственного за запись. Возможное действие — доработку, повторную сборку, замену детали или согласованное изменение документации — выбирает специалист, отвечающий за технологию соединения, по принятому на производстве порядку.
После доработки кромку проверяют повторно. Дополнительное снятие металла может изменить притупление, угол, длину детали или положение будущего шва, поэтому в записи фиксируют новое измерение и его связь с тем же узлом.
Ошибки, которые возникают до сварки
Первая группа ошибок связана с параметрами из документа для другого соединения. Вторая появляется, когда кромку проверяют отдельно от фактической сборки. Перед разрешением сварки полезно пройти весь путь ещё раз — от марки детали и редакции КМД до зазора после прихваток.
- выбор формы только по толщине детали;
- применение таблицы для другого способа сварки;
- копирование параметров с похожего узла;
- смешение угла одной кромки и общего угла раскрытия;
- измерение зазора в одной удобной точке;
- стягивание расхождения прихватками без решения;
- чрезмерная зачистка с изменением геометрии;
- потеря маркировки детали после обработки;
- начало сварки при неясной редакции КМД;
- отсутствие повторного контроля после фиксации.
Вопросы и ответы
Всегда ли нужна разделка кромок под сварку?
Нет универсального правила для всех соединений. Наличие и форма подготовки зависят от типа соединения, толщины, способа сварки, доступа, КМД и применимого стандарта. Для части соединений предусмотрены кромки без скоса.
Можно ли выбрать фаску только по толщине металла?
Толщина участвует в выборе, но её недостаточно. Требуются тип соединения, способ сварки, положение, доступ с одной или двух сторон и конкретная строка применимого документа.
Чем угол скоса отличается от угла раскрытия?
Угол скоса описывает подготовку одной кромки. Угол раскрытия относится к геометрии собранного стыка и зависит от подготовки обеих деталей. В записи контроля нужно использовать термин из чертежа или стандарта.
Где указан сборочный зазор?
Его ищут в КМД, обозначении соединения, технологической документации и таблице применимого стандарта. Значение должно относиться к тому же способу сварки и типу соединения.
Можно ли исправить расхождение прихватками?
Прихватки фиксируют уже проверенное положение. Если для совмещения деталей требуется усилие, которое скрывает отклонение, сварку не начинают: фактический параметр записывают и передают специалисту, отвечающему за технологию соединения.
Что проверяют после доработки кромки?
Повторно проверяют форму, угол, притупление, состояние поверхности, размеры детали и собранный зазор. Результат связывают с тем же узлом и актуальной документацией.
Источники и нормативная база
- ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры».
- ГОСТ 14771-76 «Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры».
- ГОСТ 8713-79 «Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры».
- ГОСТ 11534-75 «Ручная дуговая сварка. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры».
- ГОСТ 23118-2019 «Конструкции стальные строительные. Общие технические условия».
- СП 470.1325800.2019 «Конструкции стальные. Правила производства работ» — для изготовления и контроля качества стальных строительных конструкций на строительной площадке в пределах области применения документа.
Перед применением проверьте актуальную редакцию, область действия и конкретную таблицу соединения. СП 470.1325800.2019 не используют как подтверждение заводской процедуры за пределами его области. Требования КМ, КМД, технологии и заказа учитывают совместно.
Передайте исходные данные до запуска изготовления
Изготавливаем стальные каркасы зданий в Санкт-Петербурге по согласованным КМ и КМД. Для предметного обсуждения подготовьте актуальные чертежи, спецификацию материалов, требования к соединениям, контролю, защите, комплектности и поставке.
Если по узлу остаётся вопрос, приложите фрагмент КМД с маркой элемента и обозначением соединения. Это позволяет обсуждать конкретную конструкцию без предположений по похожим схемам.