Материал · партия · прослеживаемость
Входной контроль металлопроката: что проверяют до запуска в производство
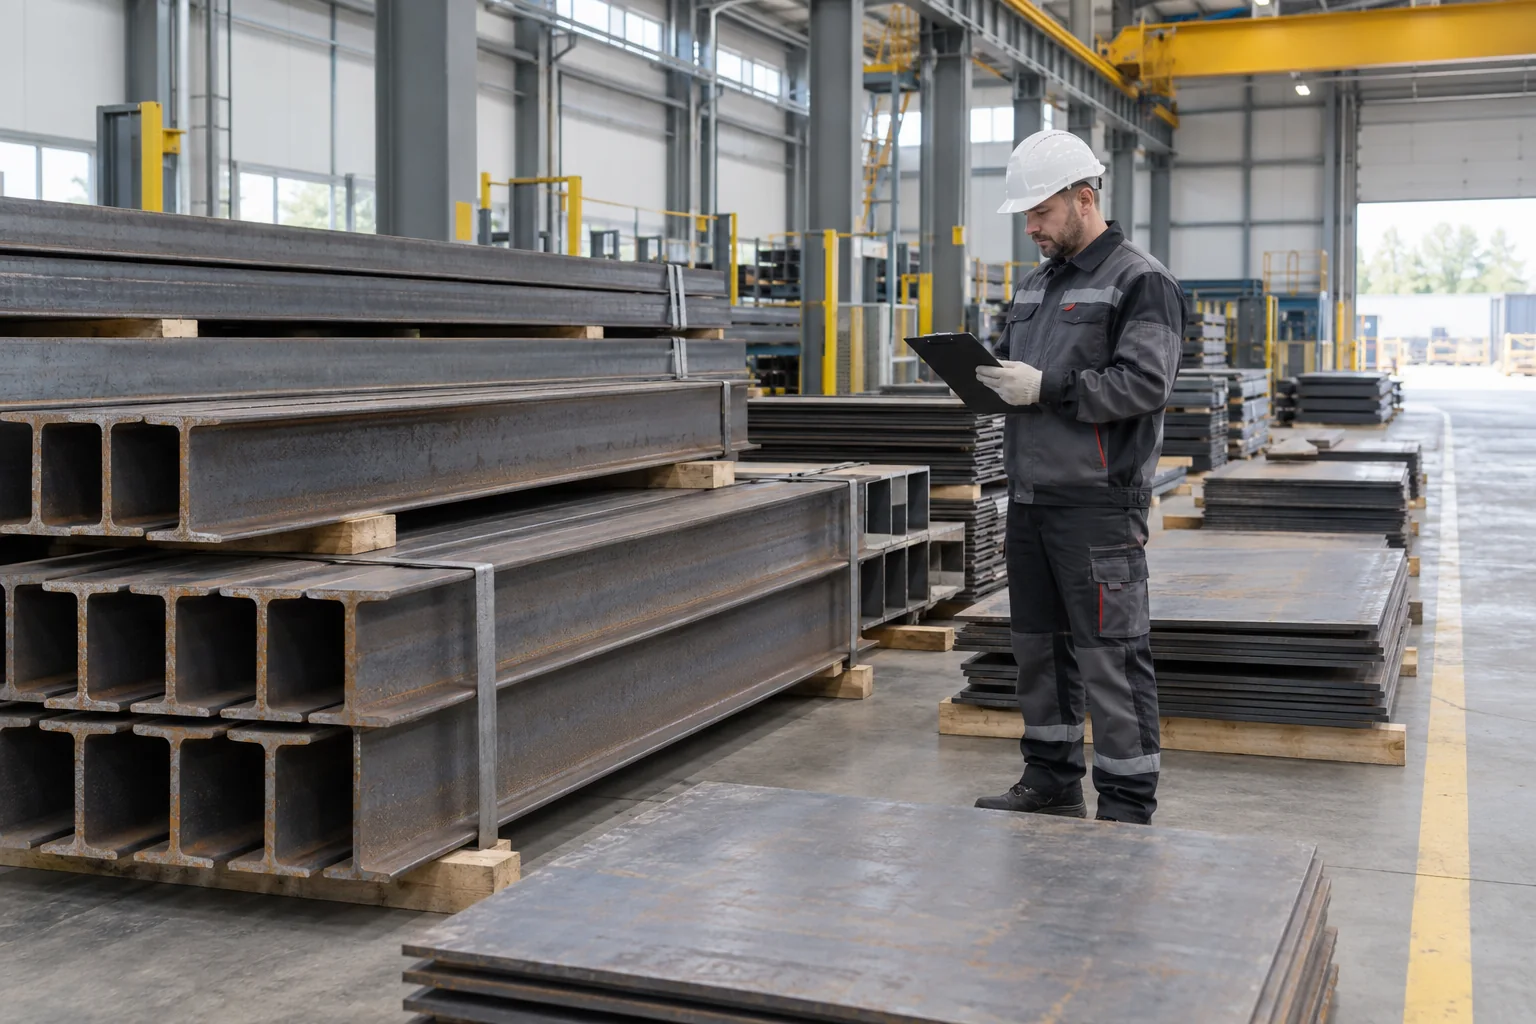
Коротко: партию металлопроката до раскроя сверяют с заказом и КМ/КМД, документом о качестве и маркировкой. Затем проверяют сортамент, размеры, геометрию и состояние металла. Допуск оформляют после сопоставления всех четырёх слоёв.
Четыре слоя, которые должны совпасть
Входной контроль металлопроката строится как цепочка доказательств. Пробел в любом звене оставляет вопрос: какой именно металл попадёт в конкретную марку конструкции.
Заказ и проект
Марка или класс стали, сортамент, размер, стандарт/ТУ, состояние поставки и дополнительные условия.
Данные о качестве
Изготовитель, продукция, партия/плавка, размеры, марка/класс, стандарт и предусмотренные результаты.
Маркировка партии
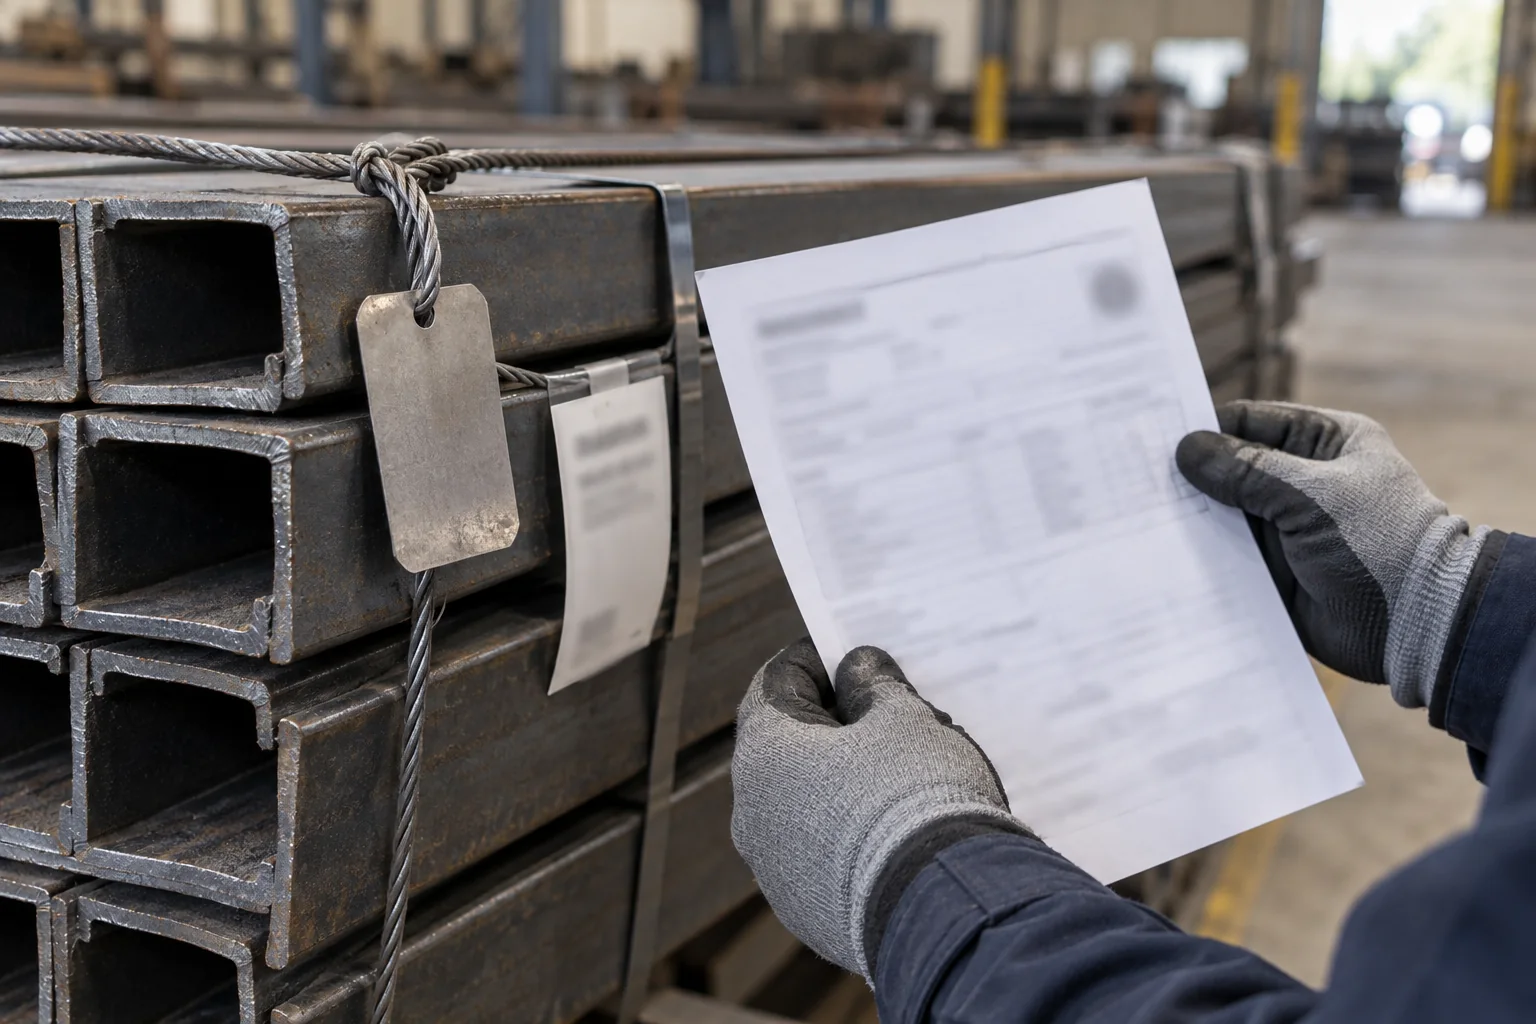
Ярлык, бирка, клеймо или другой предусмотренный знак связывает поставленный металл с нужным документом.
Металл в поставке
Количество, сортамент, размеры, геометрия, поверхность, кромки, упаковка и следы повреждения.
Пример разрыва цепочки: в документе указан нужный класс стали, но номер плавки на бирке отличается. Свойства фактической партии пока не подтверждены. Партию изолируют и запрашивают корректную привязку или иное оформленное техническое решение.
Где заканчивается эта проверка
Здесь речь идёт о закупленном прокате, который поступил на склад/в цех и ещё не запущен в раскрой. Цель — оформить понятный статус партии и сохранить её идентификацию в производстве.
Готовые отправочные марки перед отгрузкой проходят другой маршрут. На площадке заказчик принимает уже изготовленные элементы: комплектность, отправочные марки, геометрию, швы, покрытие и состояние после транспортирования. Этот этап разобран в отдельном материале о приёмке металлоконструкций на площадке.
Какие исходные данные задают критерии
Фраза «проверить по ГОСТ» недостаточна. Один документ может задавать общие правила приёмки и маркировки, другой — свойства марки стали, третий — размеры и допуски сортамента. КМ, КМД, спецификация, договор и заказ могут добавлять условия.
Что должно прийти
Точная позиция спецификации: вид проката, марка/класс, размер, стандарт, состояние поставки, количество и предусмотренные опции.
Как будут проверять
Перечень параметров, объём выборки, методы, средства измерения, ответственные и форма записи задаются применимой процедурой.
Какой результат приемлем
Критерии берут из документа на конкретную продукцию и из условий заказа. Общие числа для «любого листа» или «любого двутавра» дают ложный критерий.
До передачи материала в изготовление нужна актуальная редакция исходных данных. Состав хорошей передачи разобран на странице о чертежах и спецификациях металлоконструкций.
Как сверять документ о качестве
Название документа само по себе не подтверждает его связь с поставленной партией. Проверка отвечает на три вопроса: полон ли документ, охватывает ли он поставленную партию и совпадают ли его данные с заказом.
- Изготовитель и документ: читаемые реквизиты, номер, дата и оформление по требованиям к продукции;
- Идентификатор: номер партии/плавки или иная предусмотренная связь;
- Продукция: лист, профиль, труба или другой сортамент; размеры и состояние поставки;
- Материал: марка/класс, стандарт и предусмотренные дополнительные условия;
- Показатели: химический состав, механические свойства и иные данные в том составе, который установлен для продукции;
- Охват: какое количество/массу и какие позиции поставки подтверждает документ;
- Совпадение с заказом: каждая требуемая характеристика имеет подтверждение;
- Целостность копии: все страницы читаемы, разрывы, исправления и пропуски оценены.
Что проверять для разных видов проката
Вид продукции определяет набор измеряемых признаков. Объём контроля, точки измерения и допуски задаёт документ на конкретный сортамент.
| Продукция | Сверка документов | Размеры и геометрия | Поверхность и состояние |
|---|---|---|---|
| Лист и полоса | Марка/класс, плавка/партия, стандарт, толщина, формат, состояние поставки | Толщина, ширина, длина, плоскостность, серповидность и кромка по применимой норме | Трещины, расслоения, плены, закаты, риски, вмятины, коррозия, состояние кромок |
| Двутавр, швеллер, уголок | Марка/класс, партия/плавка, номер профиля, стандарт, длина и состояние поставки | Высота/ширина, толщина стенки и полок, длина, прямолинейность, серповидность, перекос/форма сечения | Трещины, закаты, плены, риски, местные загибы, коррозия, повреждение торцов |
| Замкнутый сварной профиль/труба | Марка стали, партия, стандарт/ТУ на конкретную трубную продукцию, сечение, стенка, состояние поставки | Наружные размеры/диаметр, толщина стенки, длина, овальность, прямолинейность, кручение, форма сечения | Трещины, расслоения, риски, вмятины, коррозия, состояние торцов и доступных зон шва |
| Круг, квадрат и иной сортовой прокат | Марка стали, партия/плавка, стандарт, номинал, длина, состояние поставки | Диаметр/сторона, длина, овальность или форма сечения, кривизна по норме на продукцию | Трещины, волосовины, закаты, плены, риски, коррозия и механическое повреждение |
Состояние поверхности оценивают по критерию. Наличие окалины или следов коррозии ещё не даёт универсального вывода. Нужны вид продукции, требование к поверхности, глубина/площадь поражения, влияние на сечение и последующие операции.
Порядок входного контроля до раскроя
Порядок должен оставлять воспроизводимый след: какую партию проверяли, по какому заказу, какие данные получили и кто изменил статус.
-
Принять и отделить поставку
Фиксируют места, количество/массу по принятому порядку, видимые транспортные повреждения. Новый металл не смешивают с партиями, статус которых уже оформлен.
-
Привязать к заказу
Находят позицию спецификации, актуальные КМ/КМД, заказ/договор и перечень применимых норм. Назначение материала должно быть известно до выбора критериев.
-
Проверить документы
Оценивают полноту пакета, читаемость, охват партии и совпадение марки/класса, стандарта, сортамента, размеров и условий поставки.
-
Сверить маркировку
Бирка, ярлык, клеймо или другая маркировка должны связывать пачку, связку, рулон или единицу с проверенным документом. Отсутствие или расхождение фиксируют.
-
Осмотреть металл
Проверяют видимую поверхность, кромки, торцы, упаковку, форму и признаки транспортного повреждения. Вид, место и масштаб признака записывают так, чтобы его можно было повторно найти.
-
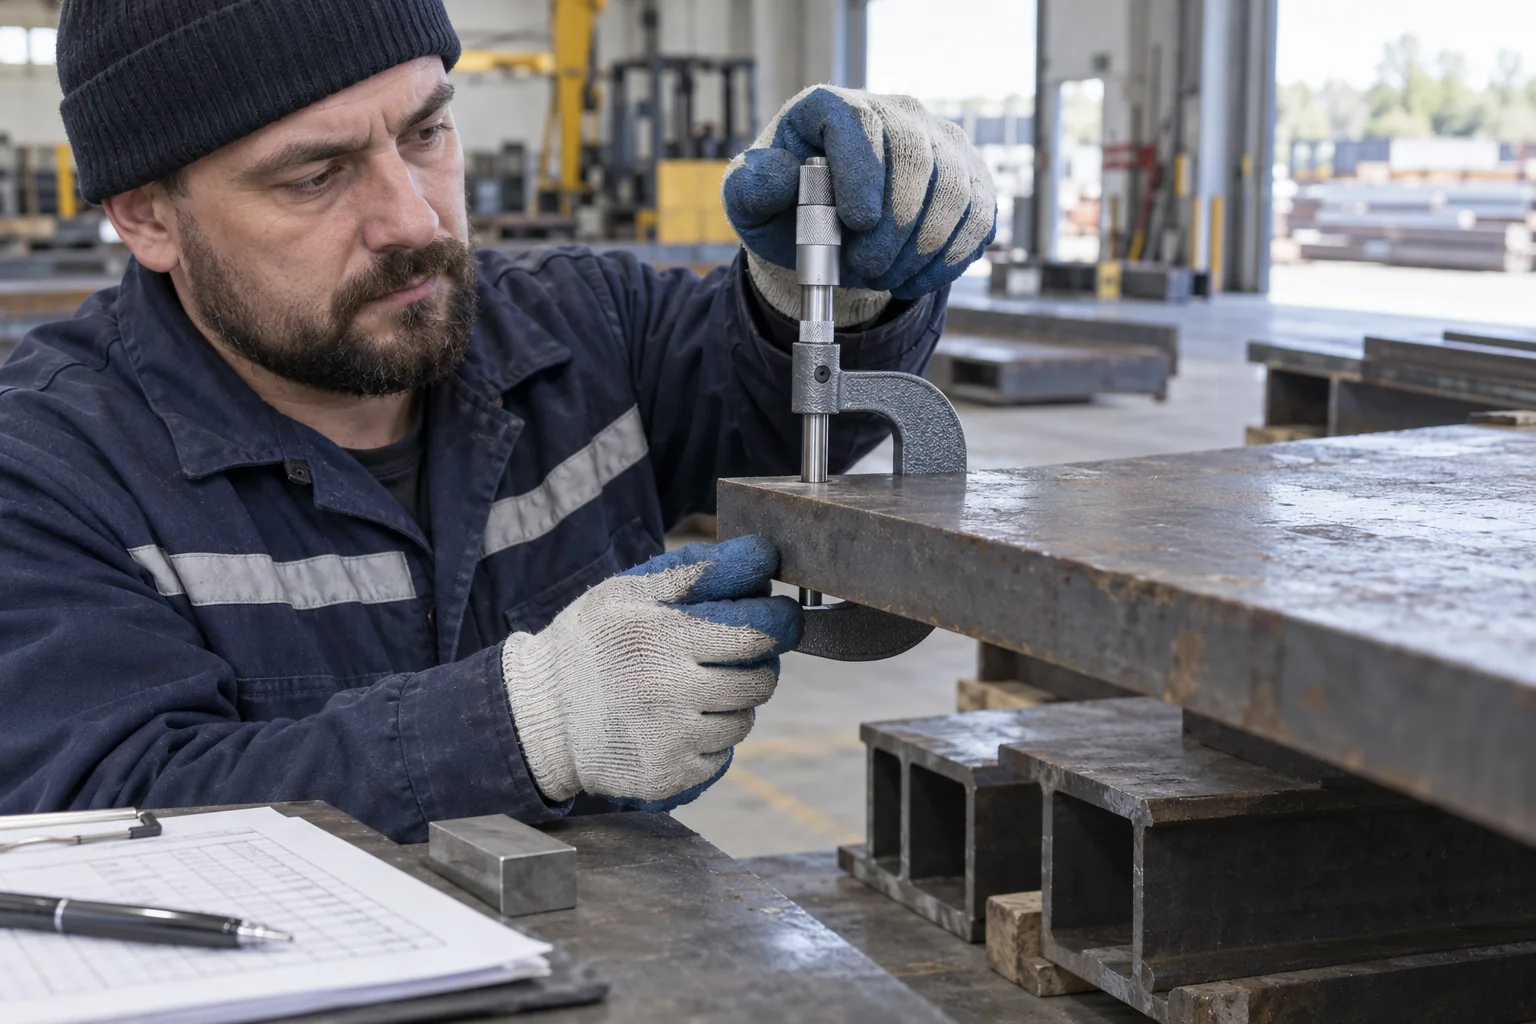
Измерить заданные параметры
Средство измерения, точки, состояние поверхности и объём выборки берут из процедуры и нормы на продукцию. Результат записывают с единицей, идентификацией партии и критерием.
-
Организовать дополнительную верификацию, если она требуется
Пробы, анализ или испытания выполняют только по предусмотренному основанию, с установленным методом и объёмом. Образец, протокол и партия сохраняют однозначную связь.
-
Оформить результат и статус
Запись указывает партию, заказ, документы, проверенные параметры, выявленные несоответствия, основание решения и ответственного. Статус виден на месте хранения.
-
Разрешить запуск или сохранить изоляцию
Производству передают только партию с оформленным допуском. Партия с незакрытым вопросом остаётся разделённой до уточнения, повторной проверки, оформленного применения по особому решению или возврата.
-
Сохранить прослеживаемость при раскрое
При разделении листа или связки исходная маркировка может остаться на одной части. Принятая система подмаркировки связывает заготовку и готовую марку металлоконструкции с исходной партией.
Измерения: важны точка, метод и критерий
Один замер на удобном участке не описывает всю партию. На результат влияют место измерения, состояние кромки/поверхности, температура, схема опирания, исправность средства и навык оператора.
Для толщины листа нужны точки и способ, заданные нормой на продукцию. Для двутавра или швеллера уточняют, где измерять стенку и полки. Для прямолинейности или плоскостности фиксируют базу и длину оцениваемого участка. Запись «размер нормальный» не позволяет повторить проверку.
Размер сам по себе не подтверждает марку стали. Два материала могут иметь одинаковые габариты. Марку/класс подтверждают цепочкой документа, маркировки и предусмотренных проверок.
Когда нужны пробы и дополнительные испытания
Визуальный осмотр и измерения не определяют химический состав и механические свойства. Обычно эти данные подтверждаются документом о качестве на идентифицированную партию. Дополнительную верификацию назначают, когда она предусмотрена нормой/заказом или когда цепочка идентификации и документов не даёт достаточного основания для допуска.
Есть прямое требование
Метод, параметр, объём выборки и критерий указаны в заказе, проекте, норме на продукцию или процедуре качества.
Разорвана идентификация
Документ отсутствует, нечитаем, не охватывает партию или данные бирки расходятся. Допустимый маршрут уточнения оформляют для этой ситуации.
Есть признак несоответствия
Размер, поверхность, геометрия или данные документа выходят за критерий. Техническое решение определяет повторную проверку, объём и дальнейший статус.
Испытания назначают по конкретному основанию. Если для партии нужны дополнительные проверки, метод, объём и организацию-исполнителя определяют применимые документы и условия заказа.
Что делать при несоответствии
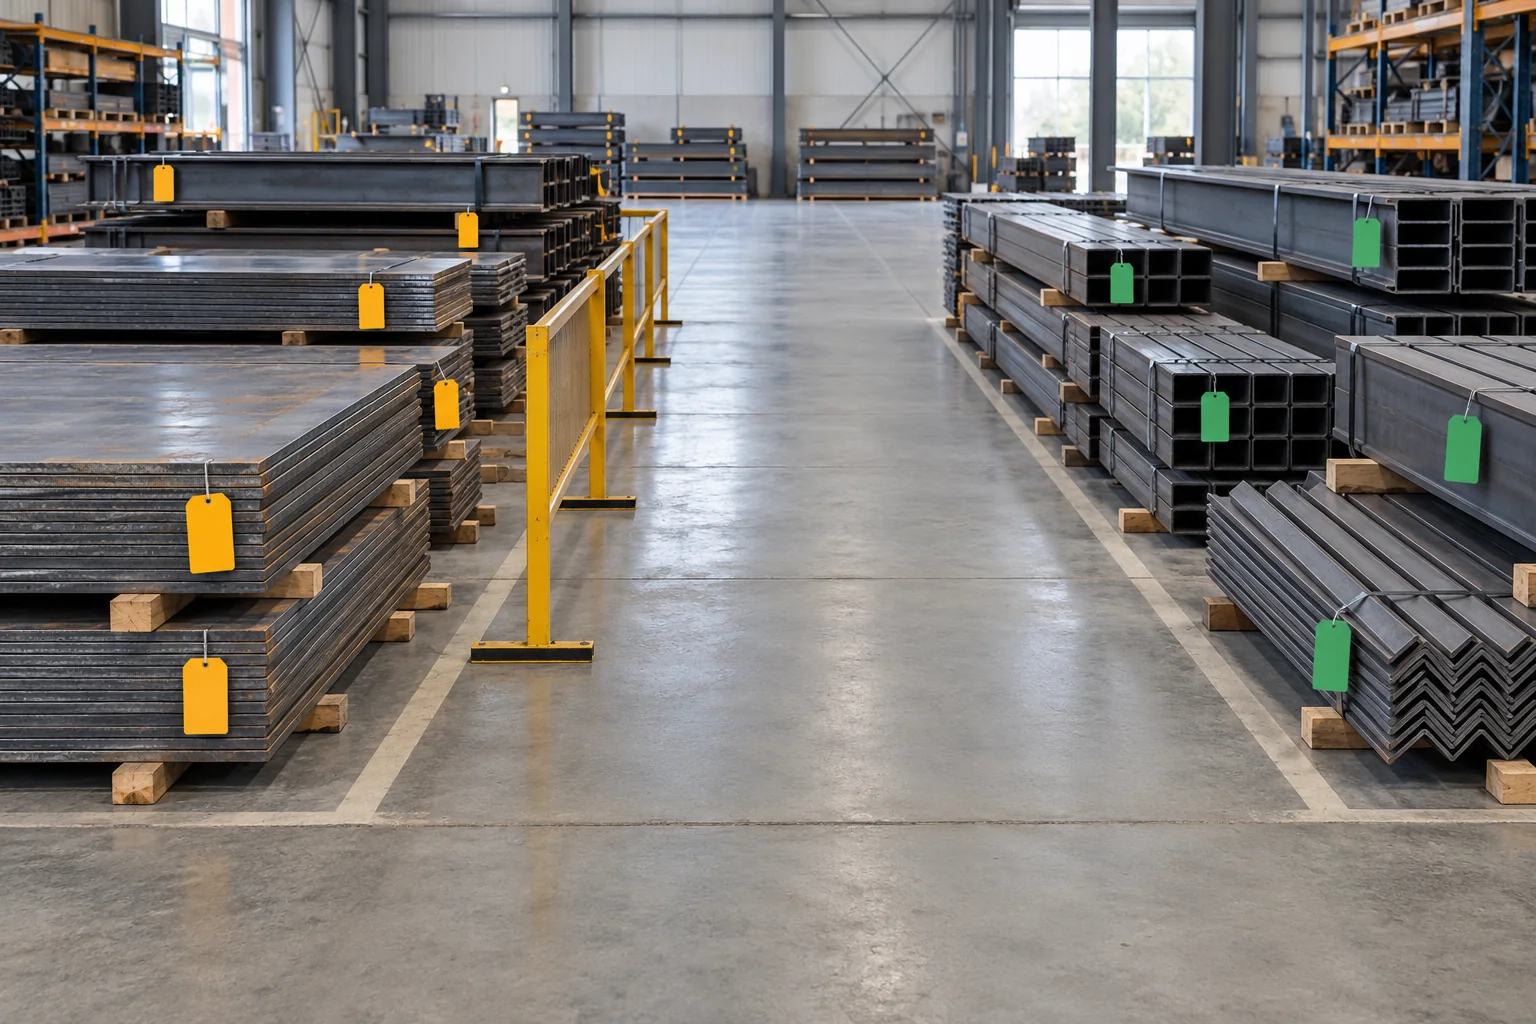
Партию с незакрытым вопросом удерживают от раскроя и физически отделяют от допущенного металла. Статус должен быть виден людям, которые перемещают, хранят и выдают материал.
- сохранить исходную маркировку, бирку и упаковку;
- сфотографировать общий вид и крупно признак с масштабом/базой;
- записать документ, партию, место, параметр и фактическое значение;
- привязать замечание к проверяемому критерию и исключить субъективные формулировки;
- запросить у поставщика корректный документ или разъяснение;
- оформить решение и повторную проверку, если она нужна;
- менять статус партии только после закрытия основания изоляции;
- не раскраивать и не перемешивать партию до решения.
Как сохранить прослеживаемость после приёмки
Допуск партии закрывает входную проверку, но цепочка ещё нужна в производстве. При хранении разные марки, классы, плавки и статусы не должны смешиваться. При раскрое исходная бирка теряет связь с частью заготовок. Поэтому система переноса идентификатора и учёта остатка нужна до первого реза.
Хранение
Сохраняют идентификатор, опоры, разделение партий, защиту от влаги, загрязнения, деформации и механического повреждения.
Раскрой
Подмаркировка переносит нужную связь на заготовку. Карта раскроя и учёт остатков сохраняют данные до следующей операции.
Изготовление и отгрузка
Марка элемента, заказ, документация и система качества дают маршрут от готовой детали к исходному материалу.
Для изготовления каркаса здания, металлических ферм и металлических колонн привязка материала к актуальным КМ/КМД уточняется до запуска. Если после сварки возникает вопрос к качеству соединения, применяется отдельный маршрут контроля дефектов сварных швов.
Ошибки, которые разрывают цепочку
- сверка только самого наличия сертификата;
- принятие нечитаемой копии без оценки охвата партии;
- игнорирование расхождения номера плавки или партии;
- проверка только одной единицы без заданной выборки;
- замер в одной удобной точке без фиксации места;
- оценка ржавчины, волны или риски без критерия на продукцию;
- смешение партий до закрытия входного контроля;
- раскрой материала с неопределённым статусом;
- потеря маркировки при делении листа или связки;
- слова «годен» в записи без партии, критерия и ответственного;
- назначение испытания «на всякий случай» без метода и критерия;
- замена технического решения устным согласованием.
Вопросы и ответы
Какие документы проверяют при входном контроле металлопроката?
Состав пакета задают заказ, договор и норма на продукцию. Обычно сверяют товарно-сопроводительные документы, документ о качестве и маркировку партии. Ключевые данные: изготовитель, продукция, марка/класс, стандарт, размер, партия/плавка, состояние поставки и предусмотренные показатели.
Что делать, если металл пришёл без читаемого документа о качестве?
Партию идентифицируют, изолируют от допущенного металла и фиксируют пробел. Затем запрашивают у поставщика корректный документ или оформляют иной маршрут верификации по применимым требованиям. Раскрой до решения лишает партию исходной идентификации и усложняет урегулирование.
Можно ли принять металл, если номер плавки на бирке и в документе не совпадает?
Расхождение означает, что документальная привязка к фактической партии не подтверждена. Партию удерживают от производства, уточняют документы и дальше действуют по оформленной процедуре. Совпадение внешнего вида или размера марку стали не подтверждает.
Как оценивают ржавчину и поверхностные дефекты?
Фиксируют вид, зону, масштаб и влияние признака, после чего сравнивают его с требованиями к конкретной продукции. Важны глубина и площадь поражения, влияние на сечение, кромку, свариваемость, покрытие и последующую обработку. Универсального вывода по самому слову «ржавчина» нет.
Всегда ли нужен химический или спектральный анализ металла?
Объём верификации задаётся применимыми документами и условиями заказа. Документ о качестве на идентифицированную партию часто содержит нужные данные. Испытания добавляют при прямом требовании или когда установленная процедура использует их для закрытия разрыва в идентификации или другого сомнения.
Как сохранить номер партии после раскроя?
До начала раскроя задают правило подмаркировки заготовок и учёта остатков. Идентификатор связывают с картой раскроя, заказом и маркой изделия в том объёме, который предусмотрен системой качества. Это позволяет найти исходную партию по заготовке или готовой марке.
Источники и нормативная база
- ГОСТ 24297-2013 «Верификация закупленной продукции. Организация проведения и методы контроля» с действующими поправками;
- ГОСТ 7566-2018 «Металлопродукция. Правила приемки, маркировка, упаковка, транспортирование и хранение» с действующей поправкой;
- ГОСТ 10692-2015 «Трубы стальные, чугунные и соединительные детали к ним. Приемка, маркировка, упаковка, транспортирование и хранение» с Изменением № 1 и поправкой;
- ГОСТ 27772-2021 «Прокат для строительных стальных конструкций. Общие технические условия» с действующими поправками;
- ГОСТ 23118-2019 «Конструкции стальные строительные. Общие технические условия» с Изменением № 1 и действующими поправками.
Перед применением проверьте актуальную редакцию, область действия и документ на конкретную продукцию. Условия КМ, КМД, договора и заказа учитываются вместе с нормативными требованиями.
Передайте исходные данные до запуска изготовления
Изготавливаем стальные каркасы зданий в Санкт-Петербурге по согласованным КМ и КМД. До подготовки предложения сверяем состав марок, редакцию чертежей, спецификации, требования к контролю, защите, комплектности и поставке.
Для предметного обсуждения приложите актуальные КМ/КМД, спецификацию материалов, требования к документам о качестве и дополнительным проверкам. Если партия уже поставлена, нужны фото общего вида, маркировки, документов и конкретного замечания.