Проверка собираемости до отгрузки
Контрольная сборка металлоконструкций: когда она нужна и что проверяют на заводе
Коротко: контрольная сборка подтверждает, что изготовленные отправочные элементы можно соединить по актуальной КМД без подрезки, рассверливания и силовой подгонки на площадке. Для конструкций с монтажными болтовыми соединениями требования задают пункты 5.6.10–5.6.11 ГОСТ 23118-2019 и рабочая документация конкретного объекта.
Какую задачу решает контрольная сборка
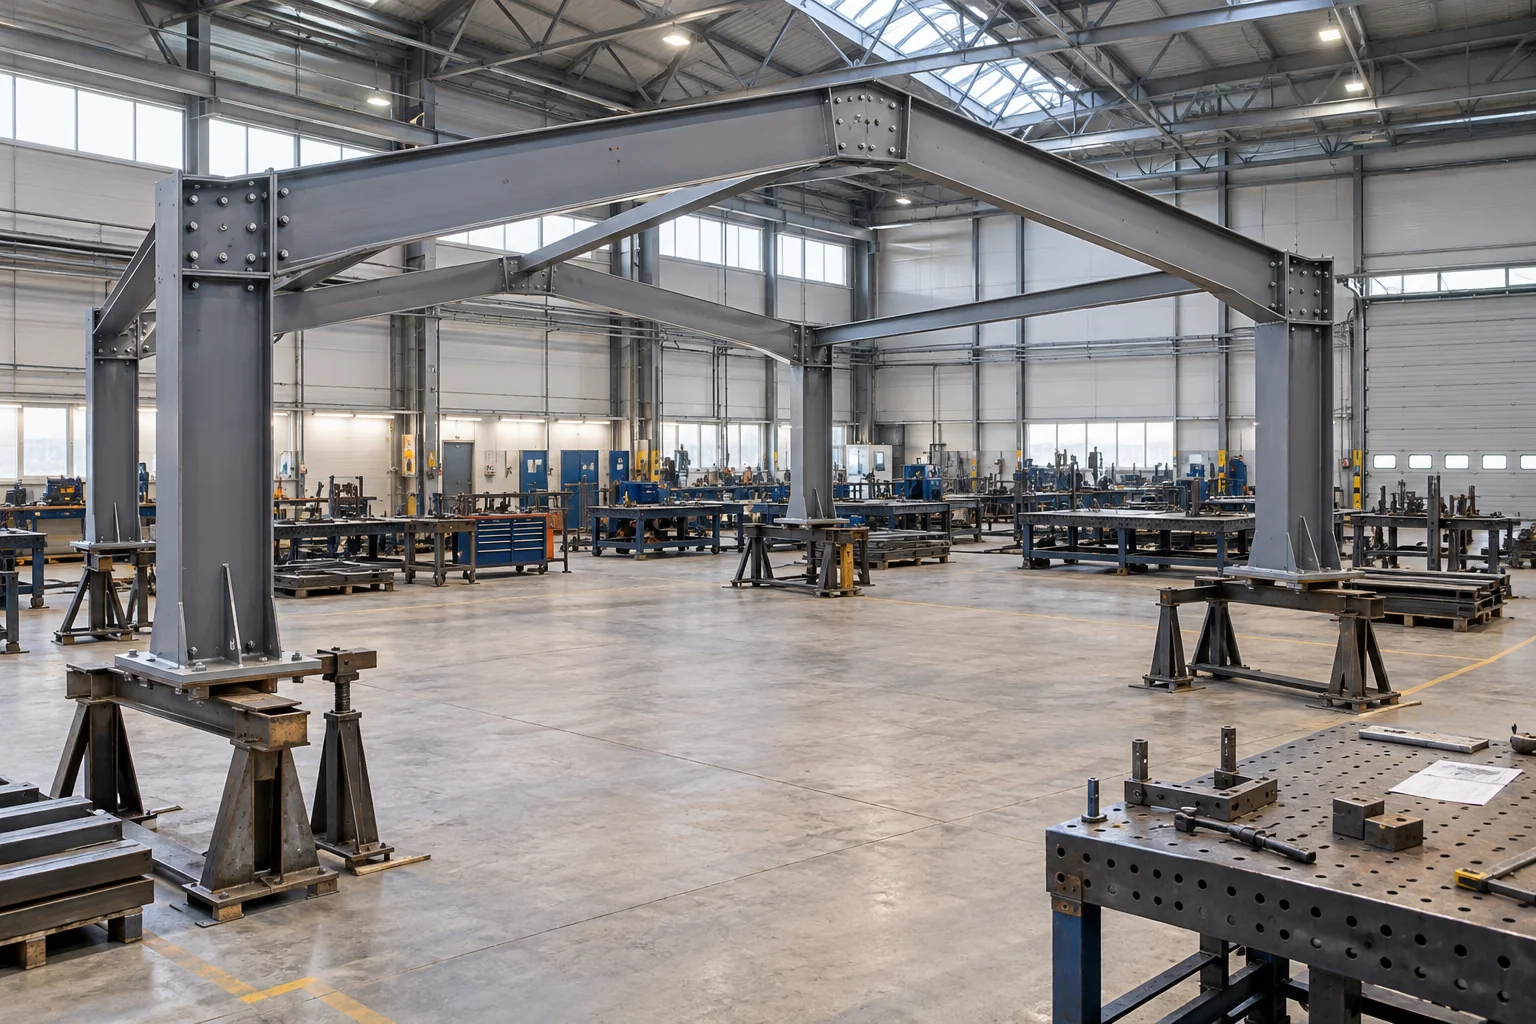
Каркас часто разделяют на отправочные элементы: колонны, балки, полуфермы, связи и узловые детали. Каждый элемент можно изготовить в пределах собственных размеров, но этого недостаточно для подтверждения стыковки комплекта. Взаимное положение отверстий, фланцев, опорных поверхностей и осей проверяют в сборке или другим способом, предусмотренным документацией.
ГОСТ 23118-2019 связывает контрольную сборку с проверкой собираемости. В пункте 5.6.10 для монтажных болтовых соединений установлено требование к свободному прохождению крепежа через совмещенные отверстия под проектными углами к поверхностям контакта. Пункт 5.6.11 описывает общий выбор способа подгонки: шаблоны, точные трехмерные измерения или контрольную сборку. Для монтажных болтовых соединений этот выбор сам по себе не отменяет специальное правило пункта 5.6.10; иной порядок должен быть оговорен в рабочей документации.
Основной документ — актуальная КМД. Объем сборки, состав элементов, базовые точки, допустимые отклонения и порядок фиксации результата нельзя назначить по фотографии похожего каркаса или по универсальной памятке.
Когда контрольная сборка предусмотрена
Решение читают в рабочей документации и сопоставляют с требованиями стандарта. Для конструкций с монтажными болтовыми соединениями пункт 5.6.10 ГОСТ 23118-2019 указывает выполнение контрольной и общей сборки на предприятии-изготовителе, если в рабочей документации нет другого условия. Одновременно пункт 5.6.11 разрешает проверять подгонку шаблонами или точными трехмерными измерениями; контрольная сборка применяется, когда этими способами собираемость подтвердить нельзя.
Есть прямое указание в КМ/КМД
Проверяют обозначенный комплект и параметры в объеме, заданном автором документации.
Стык состоит из нескольких монтажных элементов
Способ подтверждения подгонки выбирают по документации: шаблон, точные трехмерные измерения или сборка.
Есть монтажные болтовые соединения
Отдельно контролируют совмещение отверстий и возможность установки крепежа под проектным углом.
Сложная форма, несколько отправочных частей, повторяющиеся элементы и привязка к существующей конструкции могут стать основанием для усиленного контроля в задании. Это возможные инженерные сценарии. Обязательные случаи определяют документы объекта.
Что подготовить до начала
Сборка дает проверяемый результат при единой версии документов и понятной схеме измерений. До размещения элементов на стенде сверяют исходный комплект.
- актуальные листы КМ и КМД с номером ревизии;
- монтажную схему и перечень отправочных марок;
- схему временной сборки и безопасного опирания;
- базы, оси, диагонали и контрольные точки;
- проектные размеры и допустимые отклонения;
- состав временного крепежа и приспособлений;
- порядок фиксации результатов и несоответствий;
- ответственных за проверку и согласование решений.
Если в комплекте документов есть противоречие, вопрос направляют автору документации до выполнения операции. Страница о проверке КМД помогает сверить марки, узлы и редакции.
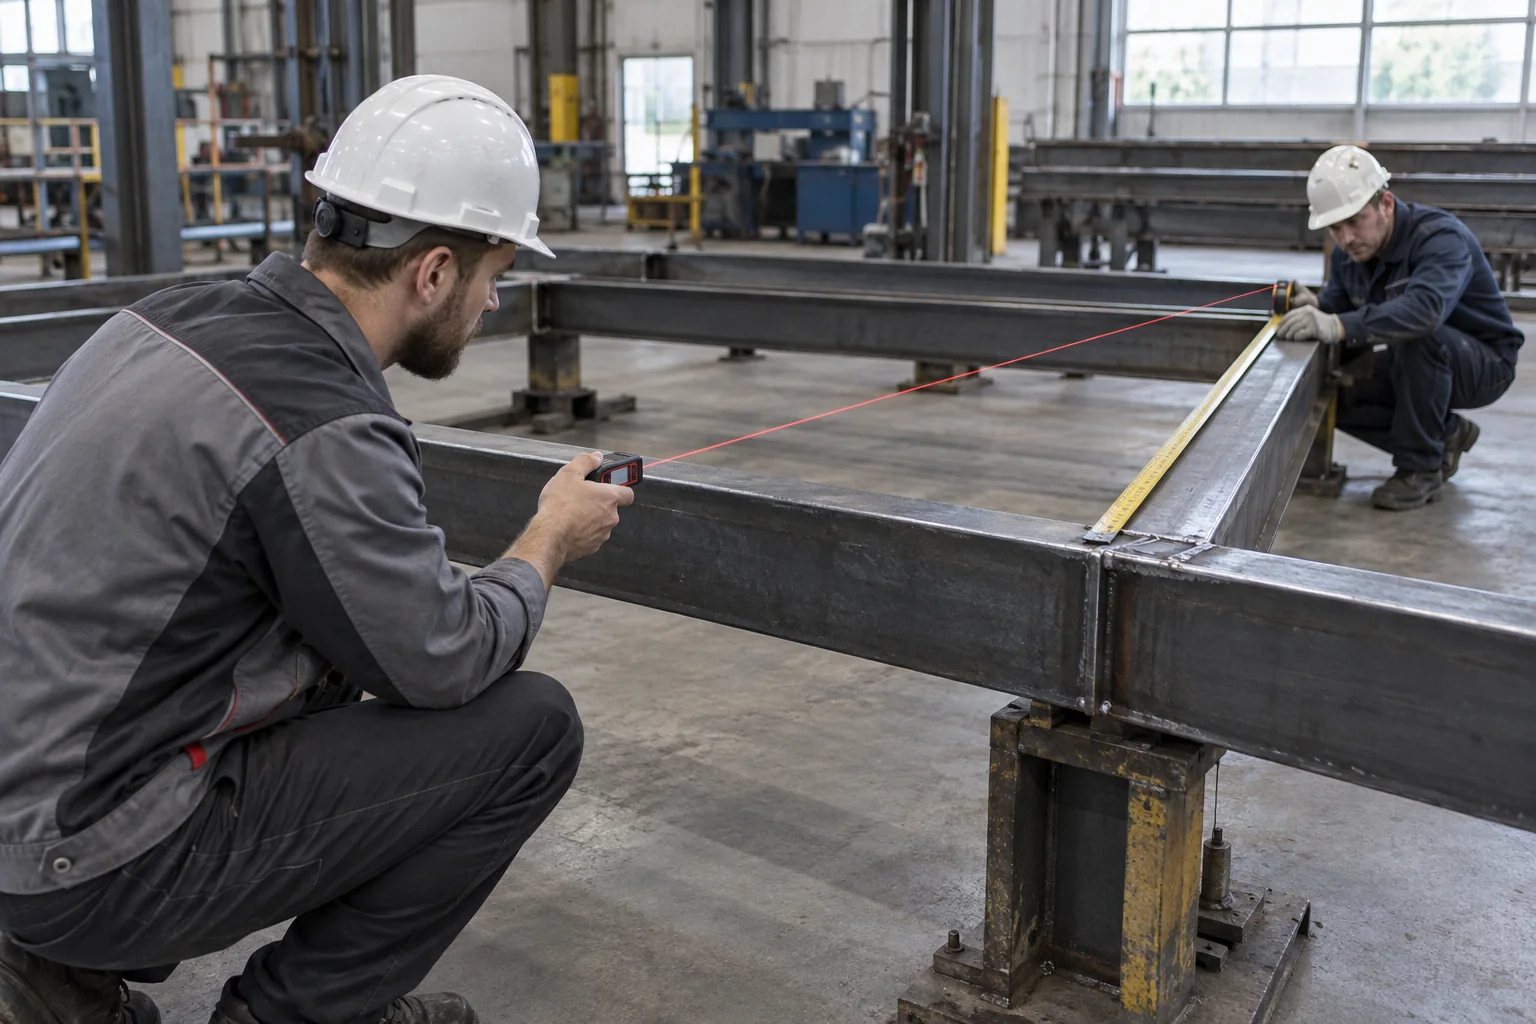
Порядок контрольной сборки: от комплектации до повторной проверки
-
Проверить комплект и ревизию
Сверяют марки элементов, сборочные чертежи, узлы, спецификации и требования к контролю. В работу передают один согласованный комплект.
-
Подготовить стенд и опоры
Элементы размещают в устойчивом положении по технологической схеме. Опоры не должны вносить случайную деформацию в проверяемую геометрию.
-
Собрать контрольный комплект
Отправочные элементы соединяют в предусмотренной последовательности с временным крепежом и приспособлениями. Силовые исправления, не предусмотренные технологией, результат искажают.
-
Проверить стыки и отверстия
Контролируют взаимное положение сопрягаемых деталей. Для болтовых соединений проверяют свободное прохождение крепежа через совмещенные отверстия под проектными углами.
-
Измерить геометрию
По заданной схеме снимают длины, диагонали, отметки, взаимное положение осей, плоскостей и присоединительных элементов. Результаты сопоставляют с КМД и установленными допусками.
-
Зафиксировать результат
Записывают проверенный комплект, ревизию документов, примененные средства измерений, фактические значения и выявленные несоответствия.
-
Согласовать исправление и повторить контроль
Отклонения устраняют по согласованному решению. Параметры, затронутые исправлением, проверяют повторно и сохраняют новый результат.
-
Разобрать и сохранить прослеживаемость
После приемки элементы разбирают, маркируют и комплектуют так, чтобы на площадке сохранилась связь с монтажной схемой и очередностью поставки.
Что проверяют и чем подтверждают результат
Состав контроля зависит от конструкции. Предельные отклонения принимают по рабочей документации, стандартам или техническим условиям на конструкции конкретного типа и приложению Б ГОСТ 23118-2019. Технологическая документация задает методику операции, схему измерений и порядок фиксации результата.
| Объект проверки | Что сопоставляют | Как фиксируют | Действие при отклонении |
|---|---|---|---|
| Состав комплекта | Марки, количество, ревизия КМД, принадлежность деталей | Перечень собранных элементов и документов | Остановить проверку спорной позиции и уточнить комплект |
| Монтажные отверстия | Совмещение отверстий, проектный угол, свободный проход крепежа | Карта контроля, фото или запись по принятой форме | Не рассверливать и не подрезать без согласованного решения |
| Геометрия | Длины, диагонали, оси, плоскости, взаимное положение узлов | Схема измерений и фактические значения | Определить причину, способ исправления и повторяемые измерения |
| Сопряжения | Положение фланцев, фасонок, опорных и контактных поверхностей по КМД | Контрольные размеры и замечания по узлу | Передать автору решения фактические данные |
| Маркировка | Связь элемента с КМД и схемой сборки | Ведомость марок и состояние обозначений | Восстановить идентификацию до разборки и перемещения |
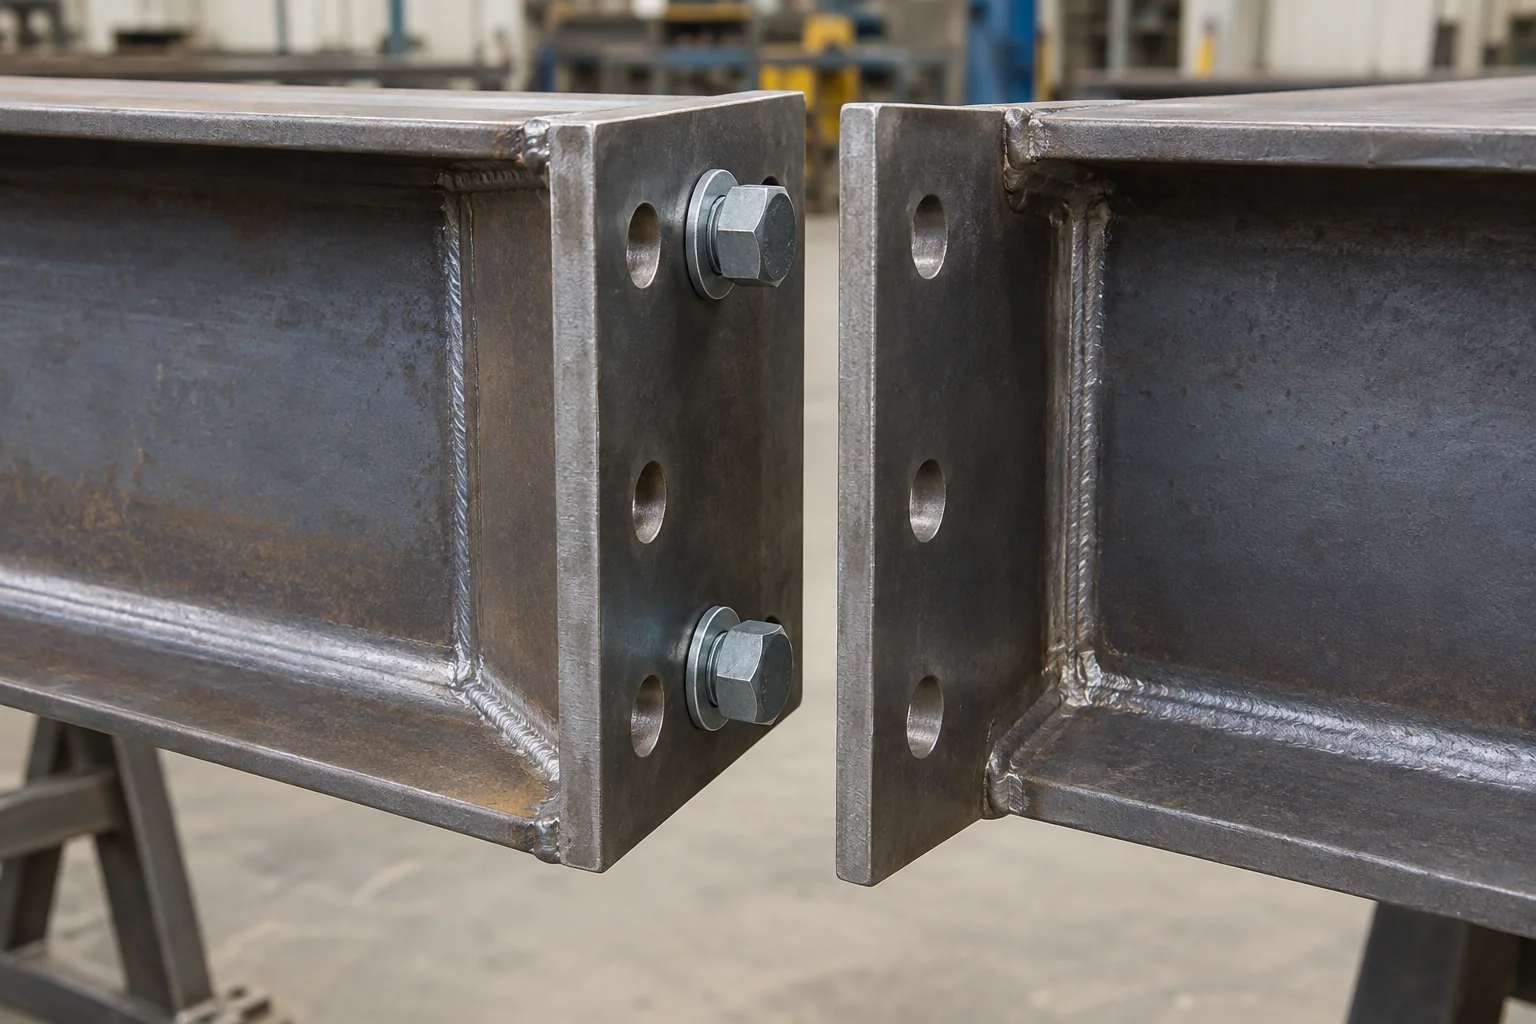
Монтажные отверстия проверяют в проектном положении
Положение двух деталей на полу не воспроизводит работу реального стыка. При контрольной сборке элементы ориентируют по проектной схеме, совмещают поверхности контакта и проверяют возможность установки крепежа по условиям пункта 5.6.10 ГОСТ 23118-2019.
Если отверстия не совмещаются, сначала фиксируют фактическое положение и проверяют марки, ревизию листа, ориентацию, базирование и состав комплекта. Самовольное увеличение отверстий или подрезка деталей может изменить узел и затруднить установление причины.
Практический принцип: до исправления сохраните измерения и положение элементов. Решение должно указывать, что меняют, кто согласовал изменение и какие параметры проверяют повторно.
Контрольная, общая, пробная и укрупнительная сборка
В договорах, КМД и коммерческих материалах встречаются разные слова. ГОСТ 23118-2019 прямо использует термины «контрольная» и «общая сборка» в пункте 5.6.10, но объем конкретной операции нужно читать по рабочей документации. Название само по себе не определяет полный состав контроля.
| Формулировка | Как понимать в работе | Что уточнить |
|---|---|---|
| Контрольная сборка | Проверка собираемости изготовленных монтажных элементов в предусмотренном сочетании | Контрольный комплект, параметры, критерии, форма записи |
| Общая сборка | Термин стандарта, который должен быть раскрыт документами конкретной конструкции | Последовательность, охват элементов и связь с индивидуальной маркировкой |
| Пробная сборка | Распространенное практическое название; его содержание может совпадать с контрольной операцией только после сверки документов | Какой нормативный и договорный результат требуется |
| Укрупнительная сборка | Формирование укрупненного блока для последующего монтажа по проекту производства работ | Место выполнения, временная устойчивость, строповка и монтажная технология |
Без уточнения терминов две стороны могут ожидать разный результат: одна — проверку одного стыка, другая — полную сборку пространственного блока. Объем лучше перечислить в задании по маркам и контрольным параметрам.
Что должно остаться в документах
ГОСТ 23118-2019 требует фиксировать результаты входного, операционного и приемочного контроля в соответствующих журналах службы технического контроля, лаборатории или других документах. Перечень записываемых параметров принимают по технологической и рабочей документации.
Поэтому универсальная форма «акта контрольной сборки» подходит не для каждого заказа. В записи должны сохраняться данные, по которым результат можно проверить:
- объект, заказ и проверенный комплект марок;
- номера и ревизии листов КМД;
- дата, место и ответственные участники;
- схема базирования и контрольные точки;
- средства измерений и фактические значения;
- выявленные несоответствия;
- согласованные исправления;
- результат повторного контроля.
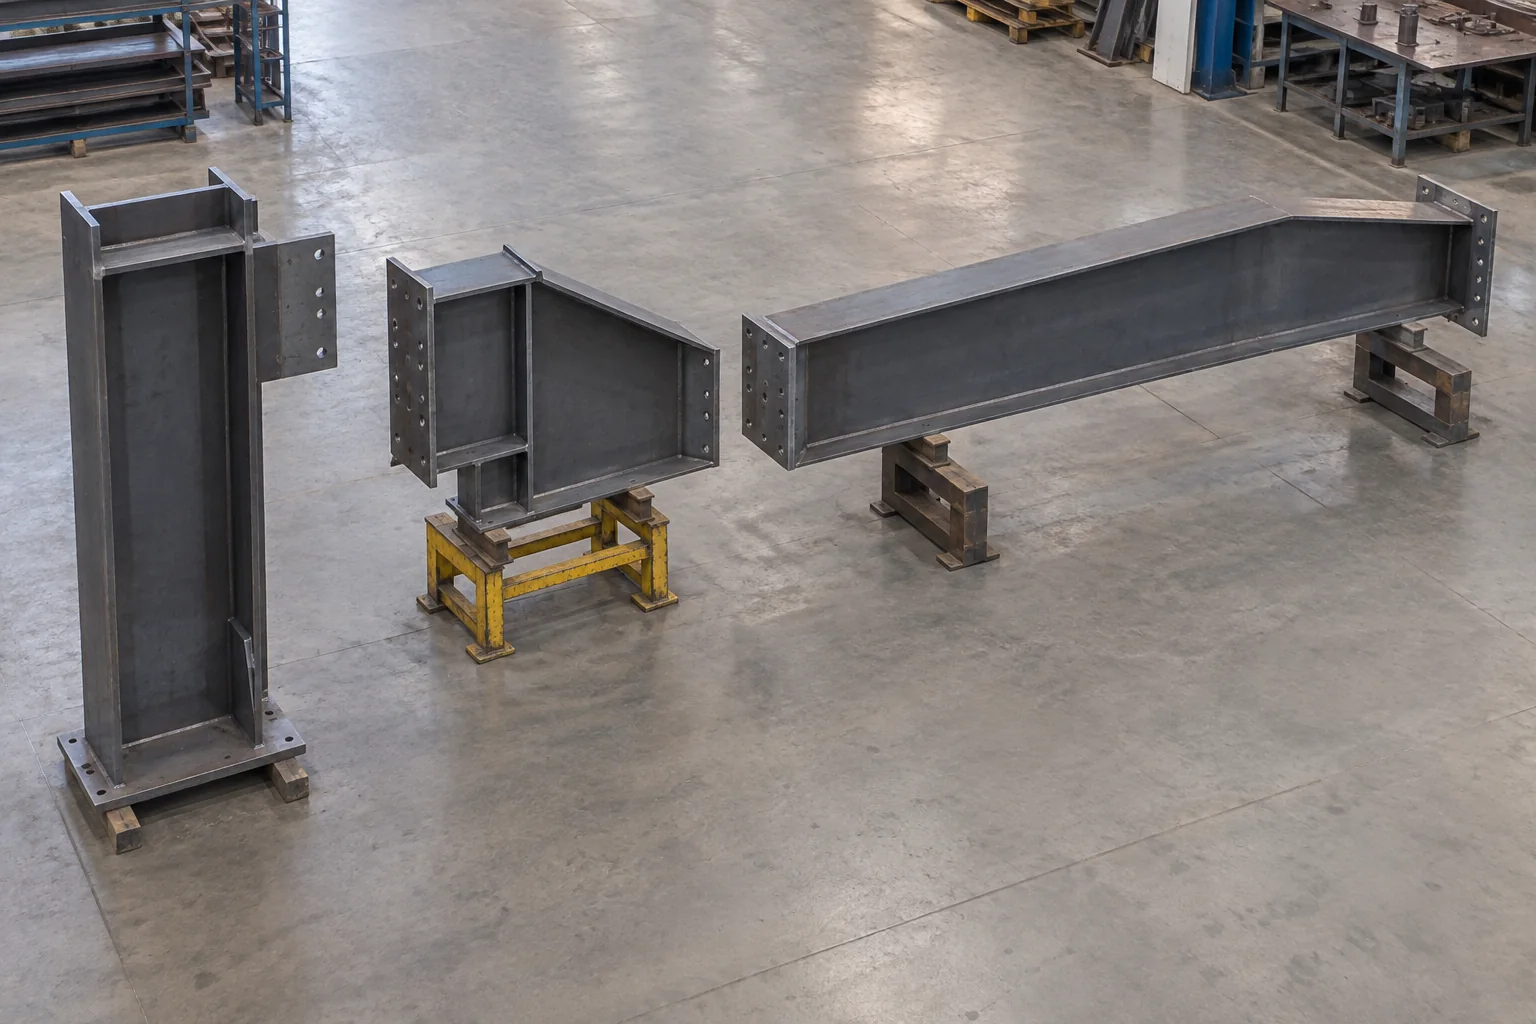
Как результат связан с маркировкой и приемкой на площадке
После проверки элементы нужно разобрать, сохранить их идентификацию и подготовить к отгрузке. После общей и контрольной сборки на элементы наносят индивидуальную маркировку, а при указании в рабочей документации — также ориентирующую; эти обозначения связывают конкретный элемент со схемой. Порядок чтения обозначений разобран в материале о маркировке металлоконструкций.
На строительной площадке проверяют уже поставленный комплект, документы, состояние конструкций, марки и видимые отклонения. Этот этап описан в чек-листе приемки металлоконструкций перед монтажом. Заводская запись о собираемости помогает проследить историю элемента, но не отменяет входной контроль после перевозки и разгрузки.
Ошибки, которые обесценивают проверку
Смешаны редакции КМД
Элементы, схема и критерии относятся к разным версиям. Результат нельзя однозначно связать с согласованным комплектом.
Не определены базы измерений
Повторная проверка дает другое число, потому что участники измеряют от разных точек и поверхностей.
Отклонение исправили до фиксации
Причина потеряна, согласование отсутствует, а затронутые параметры могут остаться без повторного контроля.
Дополнительный риск возникает при разборке без сохранения марок и ориентации. Контрольный комплект прошел проверку, но на монтаже его элементы уже невозможно надежно связать с зафиксированным результатом.
Вопросы и ответы
Контрольная сборка металлоконструкций обязательна для каждого заказа?
Объем определяют ГОСТ 23118-2019 и рабочая документация конкретной конструкции. Для монтажных болтовых соединений пункт 5.6.10 предусматривает контрольную и общую сборку у изготовителя, если рабочая документация не устанавливает другое условие. Пункт 5.6.11 допускает проверку подгонки шаблонами или точными трехмерными измерениями.
Можно ли заменить контрольную сборку трехмерными измерениями?
Пункт 5.6.11 ГОСТ 23118-2019 допускает точные трехмерные измерения как один из общих способов проверки подгонки. Для конструкций с монтажными болтовыми соединениями это положение само по себе не отменяет пункт 5.6.10; иной порядок должен быть прямо оговорен в рабочей документации. Выбранный метод должен подтверждать собираемость в требуемом объеме.
Что проверяют в болтовом монтажном стыке?
Проверяют взаимное положение сопрягаемых элементов и отверстий. При контрольной сборке крепеж должен свободно проходить через совмещенные отверстия под проектными углами к поверхностям контакта; дополнительные параметры берут из КМД.
Нужен ли отдельный акт контрольной сборки?
Результаты контроля должны быть зафиксированы, однако конкретное название и форма документа зависят от технологической и рабочей документации, договора и принятой системы контроля. Главное — сохранить проверенный комплект, ревизию, параметры, фактические значения и решения по отклонениям.
Чем контрольная сборка отличается от укрупнительной?
Контрольная сборка подтверждает собираемость изготовленных элементов. Укрупнительная сборка формирует монтажный блок для последующей установки и выполняется по проекту производства работ. Иногда операции проходят рядом, но их цели и документы следует разделять.
Что передать для обсуждения изготовления каркаса с контрольной сборкой?
Пришлите актуальные КМ и КМД, монтажную схему, перечень отправочных марок, требования к контрольной или общей сборке, критерии приемки и желаемую форму результата. Мы проверим комплектность исходных данных и перечислим вопросы, которые нужно закрыть до расчета предложения.
Нормативные ориентиры
- ГОСТ 23118-2019 «Конструкции стальные строительные. Общие технические условия» с Изменением № 1 и действующими поправками;
- ГОСТ Р 58938-2020 «Система обеспечения точности геометрических параметров в строительстве. Основные положения»;
- ГОСТ Р 58939-2020 «Система обеспечения точности геометрических параметров в строительстве. Правила выполнения измерений. Элементы заводского изготовления»;
- ГОСТ 21780-2006 «Система обеспечения точности геометрических параметров в строительстве. Расчет точности».
Перед применением проверьте действующие редакции стандартов и требования КМ, КМД, технических условий и договора по конкретному объекту.
Задайте требования к собираемости до запуска изготовления
Изготавливаем стальные каркасы зданий в Санкт-Петербурге по согласованной документации. Для подготовки предложения сверяем актуальные КМ/КМД, состав отправочных элементов, узлы, требования к контролю, маркировке и комплектности.
Если контрольная или общая сборка предусмотрена документацией, приложите соответствующие листы и перечислите проверяемые марки. Для общего состава исходных данных используйте памятки об изготовлении металлокаркаса и чертежах металлоконструкций.